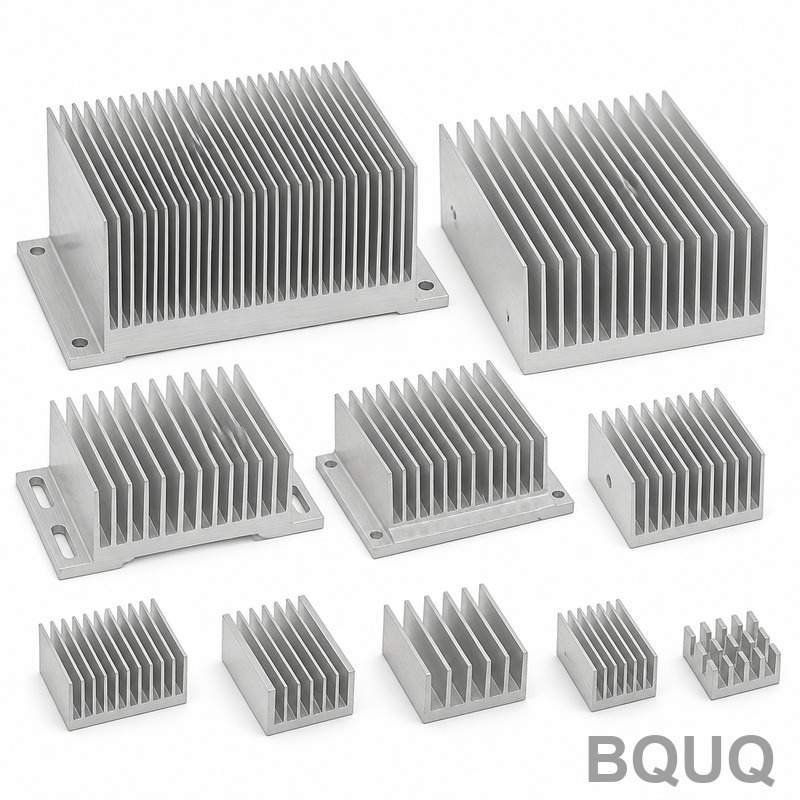
Радиатор для силового модуля IGBT электромобиля: экструзия 6063-T5 + CNC, плоскостность 0,05 мм
Надёжность силового модуля IGBT определяется исключительно качеством контакта между ним и радиатором. При полной тяговой нагрузке модуль рассеивает сотни ватт в этот интерфейс, и если монтажная поверхность не плоская, термопрокладка не может заполнить зазор — модуль перегревается и рано снижает мощность. Экструдированный алюминий обеспечивает площадь рёбер при стоимости, приемлемой для транспортного средства, но выдержать монтажную поверхность 0,05 мм и обработанную уплотнительную канавку на ней — это то, что отличает радиатор от настоящего терморешения.
Предыстория проекта и задача
Европейский поставщик силовой электроники, работающий в качестве партнёра первого уровня для нескольких программ электромобилей, принёс нам радиатор жидкостного охлаждения для модуля IGBT тягового инвертора. Экструдированный профиль уже был спроектирован и проверен на бумаге: алюминий 6063-T5, оребрённое основание с широкой плоской вершиной, охлаждаемый канал снизу. Объём был установлен на уровне 5 000 штук в месяц. На бумаге деталь выглядела обычной. Чертеж говорил другое.
Сначала они обратились к местному производителю экструзии. Профиль получился хорошим, и цена была подходящей, но обработанная верхняя поверхность не выдерживала плоскостность в серийном производстве, а при квалификационных испытаниях заказчика появились утечки уплотнения. Поставщик экструзии мог сформировать профиль, но не имел решения для обработанного интерфейса или уплотнительной канавки, поэтому ответственность распределилась между двумя компаниями, и никто не отвечал за готовую деталь. Так чертеж попал к нам.
Монтажная поверхность после экструзии никогда не бывает достаточно плоской для установки силового модуля. Экструзия оставляет естественный изгиб и скручивание по длине — обычно от 0,2 до 0,3 мм по такой широкой поверхности — и никакой термоинтерфейсный материал не может это компенсировать при усилии зажима, которое модуль IGBT может безопасно выдержать. Модуль требует, чтобы монтажная поверхность была плоской в пределах 0,05 мм. Вокруг этой поверхности расположена уплотнительная канавка для прокладки модуля, и если ширина или глубина канавки варьируется, прокладка либо протекает, либо пережимается. Добавьте монтажные отверстия, которые должны совмещаться как с модулем, так и со стойками платы, и всю верхнюю поверхность придётся обрабатывать после экструзии.
Затем идёт термический цикл. Инвертор в эксплуатации испытывает тысячи циклов нагрева и охлаждения, и любое остаточное напряжение в детали от экструзии или интенсивной механообработки со временем изменит плоскостность. Радиатор, который показывает 0,05 мм на стенде, но 0,09 мм после сезона в автомобиле, — это гарантийный случай, а не деталь. Задача никогда не состояла в том, чтобы достичь 0,05 мм один раз — нужно было удерживать это в серийном производстве и в течение всего срока службы автомобиля.
Технологическое решение BQUQ
Наш подход заключался в том, чтобы рассматривать экструзию как заготовку, а не как готовую деталь, и обрабатывать всё, что контактирует с модулем, на станке с ЧПУ после стабилизации профиля.
Экструзия и стабилизация напряжений
Экструзия профиля выполняется на линии 6063-T5, после чего заготовки проходят контролируемую правку растяжением и стабилизационную выдержку перед любой резкой. Это даёт два результата: устраняет изгиб и скручивание по длине после экструзии, так что ЧПУ снимает только равномерный слой, и позволяет материалу отдохнуть перед обработкой критических поверхностей, поэтому плоскостность, измеренная на станке, сохраняется у заказчика и месяцы спустя. Толщина стенки вокруг охлаждающего канала выдерживается постоянной, чтобы обработанная верхняя поверхность никогда не вскрыла канал — дефект, который проявился бы только после механообработки и не подлежал бы исправлению.
Обработка на ЧПУ монтажной поверхности и уплотнительной канавки
Монтажная поверхность, уплотнительная канавка и все монтажные отверстия обрабатываются за одну установку, поэтому плоскостность и канавка базируются от одних и тех же баз. Поверхность фрезеруется торцевой фрезой до плоскостности 0,05 мм и Ra0,8, а уплотнительная канавка фрезеруется с допуском 0,01 мм по ширине и 0,02 мм по глубине, чтобы сжатие прокладки оставалось в пределах, рекомендованных производителем уплотнения. Позиции отверстий выдерживаются с точностью 0,01 мм. Кромки канавки зачищаются в процессе обработки, потому что выступающий заусенец на уплотнительной поверхности порежет прокладку и создаст утечку, которую никакая плоскостность не исправит.
Проверка уплотнительной поверхности
Поскольку именно уплотнение не подпускает охлаждающую жидкость к электронике, канавка не только измеряется — она проверяется. Проверка прокладкой «проходит/не проходит» и контроль световой полосой подтверждают, что дно канавки и уплотнительная поверхность непрерывны по всему периметру, без следов инструмента, достаточно глубоких, чтобы дать прокладке путь для утечки. Любая деталь, на которой обнаружена ступенька или ошибка сопряжения в канавке, отправляется в брак, а не на доработку, потому что уплотнительной поверхности, которую трогали вручную, нельзя доверять под давлением.
Ключевые характеристики
| Параметр | Характеристика |
|---|---|
| Материал | Экструдированный алюминий 6063-T5, монтажная поверхность обработана на ЧПУ |
| Плоскостность монтажной поверхности | 0,05 мм по площади модуля |
| Ширина / глубина уплотнительной канавки | ±0,01 мм / ±0,02 мм |
| Позиция монтажных отверстий | ±0,01 мм |
| Чистота поверхности | Ra0,8 на уплотнительной поверхности, Ra1,6 на неответственных поверхностях |
| Толщина рёбер | 1,0 мм экструдированные рёбра (минимальная возможность 0,3 мм) |
| Объём | 5 000 шт./мес. |
| Контроль | Полный обмер на КИМ + пневматическое измерение, CPK≥1,33 по плоскостности и размерам канавки |
| Поставка | Образцы за 5 дней, первая партия 5 000 шт. за 15 дней |
Контроль качества и поставка
Контроль первой детали — это полный обмер на КИМ, а не выборочная проверка. Плоскостность картируется по всей площади модуля, уплотнительная канавка измеряется в нескольких точках по периметру, а позиции отверстий проверяются по техническим данным модуля. Критические характеристики имеют целевой показатель CPK 1,33 или выше, и данные поставляются с каждой партией в рамках системы качества ISO9001:2015. Протоколы размеров архивируются по партиям, поэтому любой вопрос на местах можно проследить до конкретной партии экструзии и прогона механообработки.
Результат: образцы были одобрены за 5 дней, первая производственная партия из 5 000 штук отгружена за 15 дней, и деталь перешла на скользящий месячный график. Плоскостность уплотнительной поверхности удерживалась в пределах 0,05 мм на протяжении всего квалификационного прогона, и детали поставляются с замаскированным термоинтерфейсом, чтобы он не загрязнился перед сборкой.
Связанные продукты и ресурсы
Чтобы увидеть более широкое семейство в этой категории, начните с коллекции Custom Extruded Aluminum Heat Sink. Детали, имеющие обработанное монтажное основание, как эта, сгруппированы в разделе Aluminum Heat Sinks with Mounting Base. Чтобы понять, как мы объединяем экструзию, механообработку и отделку под одной крышей, см. About BQUQ. Пришлите чертеж и получите коммерческое предложение в течение 12 часов.
Часто задаваемые вопросы
Какую плоскостность вы действительно можете выдержать на монтажной поверхности экструдированного радиатора?
0,05 мм — это наша стандартная возможность на обработанной монтажной поверхности, и мы картирем всю площадь с помощью КИМ, а не проверяем одну точку. Поскольку профиль стабилизируется по напряжениям перед механообработкой, плоскостность имеет тенденцию сохраняться в эксплуатации, а не только на измерительном стенде. CPK по плоскостности удерживается на уровне ≥1,33 перед отгрузкой партии.
Как вы предотвращаете утечку уплотнительной канавки?
Ширина канавки выдерживается с допуском ±0,01 мм, а глубина — ±0,02 мм, поэтому сжатие прокладки остаётся в пределах, рекомендованных производителем уплотнения. Мы проверяем весь периметр прокладкой «проходит/не проходит» и контролем световой полосой, и мы контролируем CPK по обоим размерам канавки, а не полагаемся на один измеренный образец.
Можете ли вы выпускать 5 000 штук в месяц без длительного срока поставки?
Да. Первая деталь готова через 5 дней после утверждения чертежа, первая партия из 5 000 штук отгружается за 15 дней, после чего производство идёт по скользящему месячному графику. Наш диапазон объёмов радиаторов — от 1 000 до 100 000 штук, поэтому 5 000 в месяц для нас обычное производство, а не натяжка.
Анодируется ли монтажная поверхность?
Нет. Мы оставляем термоинтерфейс незащищённым и замаскированным, потому что анодированный слой добавляет тепловое сопротивление и может нарушить плоскостность. Декоративное или защитное анодирование, включая чёрное, может быть нанесено на остальную часть профиля, когда это требуется по чертежу, при условии, что интерфейс остаётся чистым.