Обработка на заказ компонента вакуумной камеры для полупроводников: нержавеющая сталь 316L, плоскостность ±0,01 мм, совместимость с UHV
Компонент вакуумной камеры оценивают не у станка — его оценивают в камере. Уплотнительная поверхность может быть плоской по измерениям и всё равно течь, а поверхность может выглядеть безупречно чистой и всё равно выделять газы, как только насос выйдет на диапазон ультравысокого вакуума. Плоскостность, чистота обработки и чистота поверхности важны сами по себе, но судьбу детали решает то, сохраняются ли все три параметра на каждом этапе — от черновой обработки до финальной упаковки.
Предыстория проекта и задача
Производитель оборудования для полупроводников в Восточной Азии выпускает модули осаждения и травления, и одно из регулярно повторяющихся семейств деталей — это нержавеющая вакуумная арматура, окружающая технологическую камеру: фланцы камеры, переходники смотровых окон, газовые коллекторы, монтажные пластины электродов и корпуса вводов. Объёмы небольшие и смешанные — типичный заказ требует от 50 до 200 штук по дюжине артикулов, причём изменения вносятся каждый раз, когда меняется технологический рецепт.
Материал — нержавеющая сталь 316L, выбранная за коррозионную стойкость и низкую магнитную проницаемость. Сама по себе 316L не сложна в обработке. Она беспощадна именно в тех местах, которые здесь важны. Она быстро наклёпывается, деформируется при снятии материала, а её тепловое расширение примерно на 50% выше, чем у углеродистой стали, поэтому тепло от тяжёлого резания превращается в размерное ползучее изменение к моменту, когда деталь остынет до комнатной температуры.
Самое сложное требование — не номинальный размер, а плоскостность ±0,01 мм по уплотнительной поверхности в сочетании с чистотой Ra0.4, которая должна иметь однонаправленную текстуру без следов инструмента, достаточно глубоких, чтобы задерживать частицы или открывать путь утечки. На фланце камеры диаметром 200 мм выдержать плоскостность ±0,01 мм после того, как деталь зажали, просверлили и освободили, — именно здесь большинство поставщиков проигрывают. Добавьте требование чистоты UHV — без смазки, без остатков, без свободных частиц — и технологическая цепочка должна быть спроектирована от начала до конца, а не импровизирована у шпинделя.
Было и коммерческое давление. Инженерам заказчика нужно было быстро вносить изменения, но предыдущий поставщик навязывал им большие минимальные партии и называл сроки в неделях. Для команды, отгружающей несколько инструментов в месяц, такое несоответствие вредило графику не меньше, чем любая проблема с допуском.
Одна деталь из семейства делает ставки наглядными. Переходник смотрового окна несёт четыре уплотнительные поверхности под разными углами плюс оптическое отверстие, и одна царапина или провал 0,02 мм на любой из поверхностей приводит к провалу испытания на герметичность при финальной сборке модуля — после того, как заказчик уже потратил время на вакуумирование и трудозатраты. Протекающая камера — это не заявка на доработку; это разборка.
Технологическое решение BQUQ
Мы рассматривали вакуумную деталь как технологическую задачу, а не как отдельную операцию обработки: контролировать нагрев, контролировать закрепление, а затем относиться к чистоте как к отдельной дисциплине с собственными этапами. Здесь не требуется экзотическое оборудование — разницу определяют порядок операций и сдержанность при закреплении.
Подготовка материала и черновая обработка
Вся заготовка из 316L проверяется на марку и номер плавки при приёмке. Черновая обработка снимает основной объём материала, оставляя щедрый припуск на каждой уплотнительной поверхности — обычно 0,5 мм — и сопровождается циклом снятия напряжений, чтобы внутренние напряжения снялись до чистовой обработки, а не после. Режимы резания остаются консервативными: меньшие радиальные врезания и полное охлаждение поддерживают наклёпанный слой тонким, а тепло — вне детали. В материале, настолько склонном к упрочнению, правило таково: резать один раз, резать чисто и никогда не позволять тупой кромке тереть.
Чистовая обработка уплотнительных поверхностей
Чистовая обработка выполняется в два прохода. Первый доводит уплотнительную поверхность до 0,05 мм; второй — контролируемый чистовой проход торцевой фрезой с уменьшенной подачей и постоянной скоростью шпинделя для получения поверхности Ra0.4 и однородной текстуры. Поскольку 316L склонна размазываться, а не срезаться, как только кромка затупится, стойкость инструмента отслеживается по длине резания, и инструменты меняются по графику, а не на ощупь. Плоскостность защищается за счёт низких и симметричных усилий закрепления с базированием по наружному ободу фланца, а не непосредственно над обрабатываемой поверхностью. Там, где деталь несёт несколько уплотнительных поверхностей, обрабатывается за одну установку столько, сколько позволяет геометрия, чтобы их параллельность задавалась станком, а не переустановкой.
Очистка, удаление заусенцев и упаковка
После обработки детали проходят поэтапную линию очистки: щелочное обезжиривание, ультразвуковая очистка, промывка в деионизированной воде и контролируемая сушка. Удаление заусенцев на уплотнительных кромках выполняется вручную, а не галтовкой, потому что барабанные или абразивные методы могут завалить кромку ножевого уплотнения и незаметно испортить её. Затем детали inspected под увеличением на остаточные заусенцы, индивидуально упаковываются в чистую упаковку и обрабатываются в перчатках начиная с финальной очистки. Ни смазка, ни противозадирное средство, ни маркировочные чернила не касаются уплотнительной поверхности. Детали, предназначенные для службы с кислородом или коррозионными газами, проходят дополнительный этап пассивации, потому что химия поверхности 316L, а не только её геометрия, определяет, останется ли она инертной в камере.
Ключевые характеристики
| Пункт | Характеристика |
|---|---|
| Материал | Нержавеющая сталь 316L (также доступны 304, алюминий 6061/7075 и Ti-6Al-4V) |
| Плоскостность уплотнительной поверхности | ±0,01 мм |
| Чистота уплотнительной поверхности | Ra0.4, однонаправленная текстура |
| Общий допуск | ±0,01 мм; точные элементы до ±0,005 мм |
| Обработка поверхности | Пассивация, очистка, совместимая с UHV, индивидуальная чистая упаковка |
| Объём | 50-200 шт. за партию, десятки артикулов, переналадки под мелкие партии |
| Контроль | Разметка плоскостности на CMM, пневматическое измерение, проверка чистоты поверхности; CPK≥1,33 на критических поверхностях |
| Поставка | Первая партия за 15 дней |
Контроль качества и поставка
Контроль первого изделия включает полную разметку на CMM по уплотнительным поверхностям, включая карты плоскостности, а также пневматические измерения и проверки чистоты поверхности на сопрягаемых поверхностях. Ничто не передаётся в производство, пока первое изделие не подписано. Во время прогона критические элементы измеряются в процессе, и каждая партия отгружается с протоколом контроля, содержащим данные CPK по плоскостности и чистоте уплотнительных поверхностей, всё произведено в рамках системы качества ISO9001:2015.
Плоскостность и чистота измеряются в термостатированной зоне контроля: поверхность укладывается на гранитную плиту, размечается на CMM, затем выборочно проверяется пневматическим измерителем. Уплотнительные поверхности обрабатываются последними и контролируются первыми, и любая деталь, не прошедшая контроль плоскостности или чистоты, либо перерезается, либо отправляется в брак — но никогда не отгружается с примечанием.
Результат: образцы через три дня после выпуска чертежа, первая партия 50-200 штук за 15 дней, затем ежемесячные скользящие графики по семейству деталей. Изменения в ревизиях оцениваются и планируются в течение 48 часов, так что обновление рецепта больше не стоит заказчику двух недель календарного времени.
Связанные продукты и ресурсы
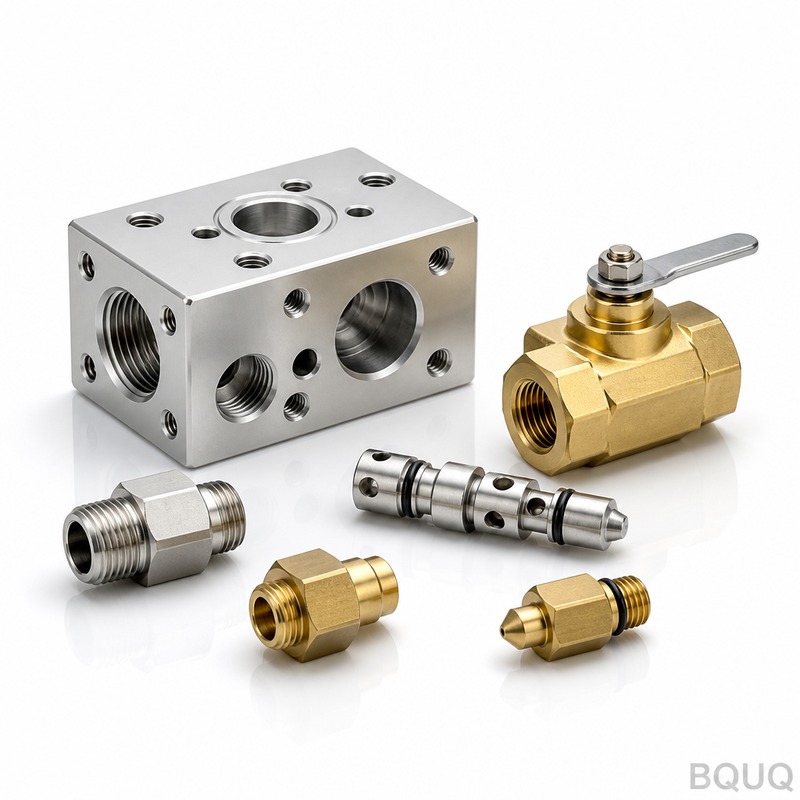
Чтобы увидеть больше деталей этой категории, просмотрите наши прецизионные фланцы и соединительные муфты CNC, которые разделяют ту же дисциплину уплотнительных поверхностей и плоскостности, или линейку оптических монтажных деталей CNC, где доминируют чистота поверхности и размерная стабильность.
Для полной картины нашего технологического диапазона и системы качества см. О BQUQ и Мощности завода. Больше вопросов и ответов о производстве — в нашем Центре FAQ.
Часто задаваемые вопросы
Как вы выдерживаете плоскостность ±0,01 мм на уплотнительной поверхности из 316L?
Разделяя черновую и чистовую обработку циклом снятия напряжений между ними, поддерживая низкие и симметричные усилия закрепления и выполняя чистовую обработку по наружному ободу, а не над самой поверхностью. Поверхность измеряется на CMM в виде карты плоскостности, а инструменты меняются по длине резания, чтобы предотвратить размазывание. CPK удерживается на уровне ≥1,33 до отгрузки партии.
Какой чистоты поверхности вы можете достичь на нержавеющих уплотнительных поверхностях?
Ra0.4 — наш стандарт для уплотнительных поверхностей, и он достижим контролируемым чистовым проходом, оставляющим однонаправленную текстуру. Более тонкая обработка должна рассматриваться применительно к конкретному применению, поскольку загрязнение и направление текстуры обычно важнее самого числа.
Как вы обеспечиваете вакуумную чистоту деталей?
После обработки каждая деталь проходит щелочное обезжиривание, ультразвуковую очистку, промывку в деионизированной воде и контролируемую сушку, затем вручную удаляются заусенцы на уплотнительных кромках, деталь inspected под увеличением и упаковывается индивидуально. Ни смазка, ни противозадирное средство, ни маркировочные чернила не используются на любой уплотнительной поверхности после финальной очистки.
Можете ли вы обрабатывать партии 50-200 штук с множеством артикулов?
Да — это тот диапазон объёмов, для которого мы созданы. Мы выполняем переналадки под мелкие партии как рутинную работу, оцениваем изменения в ревизиях в течение 48 часов и отгружаем первую партию 50-200 штук за 15 дней после выпуска чертежа. Пришлите чертёж — и предложение будет в течение 12 часов.