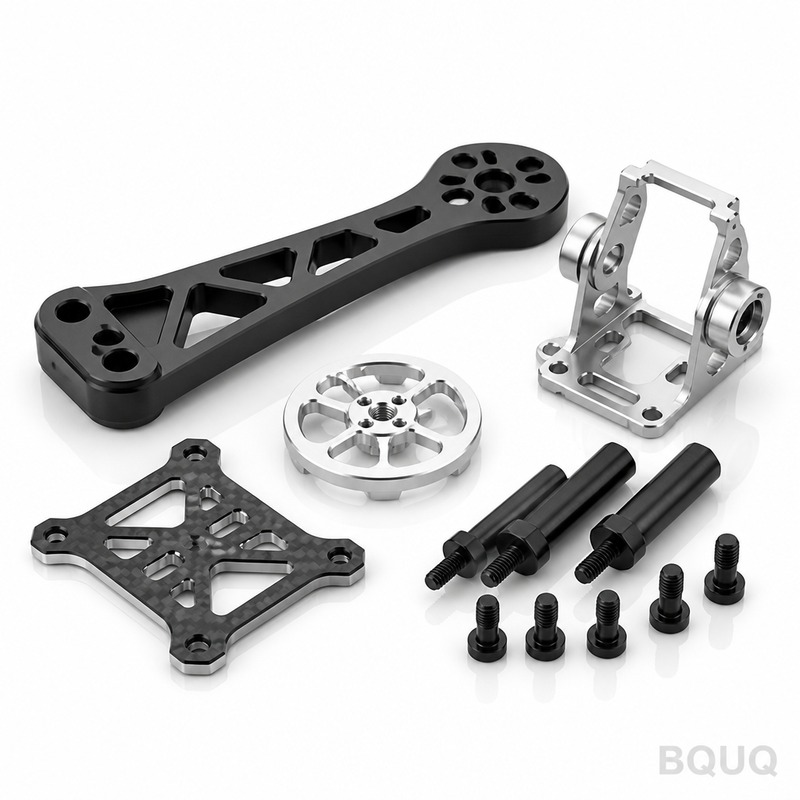
CNC-обработка структурного кронштейна планера БПЛА: 7075-T6, стенка 0,8 мм, ±0,01 мм
Структурный кронштейн планера БПЛА живет с жестоким противоречием: он должен быть достаточно легким, чтобы оправдать свое существование, и достаточно жестким, чтобы удерживать двигатель или датчик в соосности при всех полетных нагрузках и каждом цикле вибрации. Толщина стенки — это место, где эти два требования сталкиваются, и 0,8 мм близко к точке, где большинство процессов обработки перестают вести себя предсказуемо.
Предыстория проекта и вызов
Европейский производитель БПЛА строит мультироторные и гибридно-электрические платформы, и одна повторяющаяся группа деталей — это структурные кронштейны, которые связывают крепления двигателей, стойки шасси и рельсы полезной нагрузки в планер. Объемы устанавливаются на уровне около 300 штук в месяц, разделенных на несколько вариантов, причем изменения конструкции активно диктуются летными испытаниями.
Материал — алюминий 7075-T6, выбранный за его соотношение прочности и веса — примерно вдвое превосходящий предел текучести 6061-T6 — потому что каждый грамм, убранный из кронштейна, — это грамм батареи или полезной нагрузки, который может нести аппарат. Но 7075-T6 наказывает тонкие стенки. Он жестче и более хрупкий, чем 6061, гораздо более склонен к деформации при неравномерном удалении материала и более чувствителен к нагреву при агрессивной резке.
Ключевая особенность — стенка 0,8 мм, проходящая вдоль перемычки кронштейна, с позициями монтажных отверстий, выдерживаемыми с точностью ±0,01 мм, и несущей поверхностью, которая должна оставаться плоской. Эти два требования противоречат друг другу. Резка стенки 0,8 мм требует щадящей, симметричной обработки; удержание позиций отверстий ±0,01 мм требует стабильной, хорошо закрепленной установки. Сильно зажмешь — тонкая перемычка деформируется; слабо зажмешь — рисунок отверстий уплывет. Вдобавок ко всему, готовый кронштейн подвергается твердому анодированию, а твердое анодирование добавляет хрупкий оксидный слой, который может сместить посадку и, если процесс неаккуратный, привести к трещинам в острых внутренних углах на тонком сечении.
Снижение веса означает, что деталь спроектирована прямо на грани того, что позволяет материал, поэтому почти нет запаса для обычной страховки «оставить припуск и снять его». Конструкция такова, какова она есть, и процесс должен ей соответствовать.
Нагрузки не мягкие. Кронштейн рядом с креплением двигателя испытывает высокочастотную вибрацию от ротора, а кронштейн шасси принимает повторяющуюся ударную нагрузку при каждом касании. Перемычка 0,8 мм, которая измеряется плоской на верстаке, но несет скрытый дисбаланс напряжений, может треснуть в эксплуатации после нескольких сотен полетов, поэтому «выглядит правильно» — не полезный критерий приемки. Металлургическое состояние детали имеет такое же значение, как и ее размеры.
Технологическое решение BQUQ
Стратегия заключалась в том, чтобы резать кронштейн поэтапно, поддерживать симметричное удаление материала и использовать поддержку приспособления — а не давление зажима — для стабилизации тонкой перемычки. Две вещи определяют все остальное: последовательность, в которой снимается материал, и способ поддержки детали во время этого.
Поэтапное удаление материала
Заготовка уменьшается за несколько легких проходов вместо одного тяжелого реза. Черновая обработка оставляет 0,4 мм на перемычке, затем пауза для снятия напряжений, затем получистовая обработка доводит перемычку до 0,9 мм, и финальный проход снимает ее до номинала 0,8 мм. Постепенное удаление материала и с обеих сторон перемычки сохраняет баланс внутренних напряжений близким к нейтральному, что и предотвращает классическую деформацию в форме банана после снятия зажимов. Работа с обеих сторон также сохраняет нейтральную ось перемычки там, где ее разместила конструкция, вместо смещения в сторону той стороны, которая была обработана последней.
Приспособление для тонкой стенки
Кронштейны базируются на жестких бобышках и краях фланцев, никогда непосредственно на перемычке 0,8 мм. Специальное приспособление с мягкими губками и регулируемыми опорами находится под перемычкой во время финальных проходов, чтобы она не могла вибрировать или прогибаться под нагрузкой. Давление зажима намеренно низкое, а позиции отверстий сверлятся только после того, как перемычка готова и деталь отрелаксировала, чтобы легкий упругий возврат не вывел рисунок из допуска.
Контроль твердого анодирования
Поскольку твердое анодирование создает твердый оксидный слой, который может треснуть в острых внутренних углах на тонком сечении, каждый обработанный внутренний угол на профилях скругляется перед покрытием. Области стенок маскируются там, где важна посадка, а припуск на обработку учитывает рост покрытия, чтобы готовые посадки оставались в допуске. Детали подвергаются снятию напряжений перед покрытием, а при транспортировке используется защита кромок. Там, где кронштейн прикручивается к другой покрытой детали, маскирование планируется так, чтобы только одна из двух сопрягаемых поверхностей несла полный оксидный слой, обеспечивая повторяемость соединения в эксплуатации.
Ключевые характеристики
| Пункт | Характеристика |
|---|---|
| Материал | алюминий 7075-T6 |
| Толщина стенки перемычки | 0,8 мм (тонкостенные элементы выдерживаются с точностью ±0,02-0,05 мм) |
| Позиции монтажных отверстий | ±0,01 мм |
| Чистота поверхности | Ra0,8 на монтажных поверхностях, Ra1,6 в остальных местах |
| Обработка поверхности | Твердое анодирование (также доступно черное анодирование) |
| Объем | 300 шт/мес по нескольким вариантам |
| Контроль | Разметка на КИМ и проверка толщины стенки; CPK≥1,33 по позициям отверстий |
| Поставка | Образцы за 3-7 дней, первая партия за 15 дней |
Контроль качества и поставка
Контроль первого изделия включает полную разметку кронштейна на КИМ, включая толщину стенки в нескольких сечениях, а также проверки позиций отверстий относительно монтажной базы. Толщина стенки на тонкой перемычке подтверждается с помощью контурного контрольного приспособления, а не ручного штангенциркуля, потому что штангенциркуль сжимает именно то, что измеряет. Критические позиции отверстий проверяются калибрами в процессе, и данные CPK поставляются с каждой партией, все в рамках системы качества ISO9001:2015.
Поскольку тонкая стенка является точкой отказа, каждая партия также проходит выборочную проверку толщины стенки по всей перемычке и визуальный контроль на наличие поверхностных разрывов или следов вибрации — ранних признаков дрейфа процесса. Если толщина стенки приближается к границе допуска, партия приостанавливается и инструмент перепроверяется, прежде чем резать больше деталей.
Результат: образцы через три-семь дней после выпуска чертежа, первая партия из 300 штук за 15 дней, затем ежемесячный скользящий график. Детали после твердого анодирования поступают с защитой кромок, а любое изменение варианта пересчитывается по цене в течение 48 часов.
Связанные продукты и ресурсы
Чтобы увидеть детали с такими же требованиями к весу и жесткости, просмотрите наши детали дронов из алюминия, обработанные на CNC, или линейку прецизионных фланцев и муфт, обработанных на CNC.
Более подробный взгляд на аналогичную тонкостенную структурную работу представлен в кейсе по CNC-обработке корпуса редуктора роботизированного шарнира. Больше вопросов и ответов по производству, включая вопросы о тонких стенках и допусках, находится в нашем Центре FAQ.
FAQ
Почему кронштейн БПЛА обрабатывается до стенок 0,8 мм вместо литья или 3D-печати?
При 300 штуках в месяц обработка дает прочность 7075-T6 без пористости или слабости по направлению слоев и выдерживает ±0,01 мм на монтажных отверстиях. Литье требует оснастки и редко выдерживает такой допуск на тонкой стенке, а печатные детали пока не соответствуют прочности деформированного 7075-T6. Обработка — это честный средний путь при таком объеме.
Можете ли вы действительно выдержать ±0,01 мм на стенке 0,8 мм?
Не на самой толщине стенки — элементы 0,8 мм выдерживаются с точностью ±0,02-0,05 мм, что мы заявляем заранее, вместо того чтобы обещать и не выполнять. ±0,01 мм относится к позициям монтажных отверстий и обработанным поверхностям на более жестких участках, где установка достаточно стабильна, чтобы это гарантировать.
Изменит ли твердое анодирование мои размеры?
Да, и мы это планируем. Твердое анодирование наращивает оксидный слой, который может добавить примерно 0,02-0,05 мм на поверхность, поэтому покрываемые посадки обрабатываются с занижением для компенсации. Все внутренние углы на тонких сечениях сначала скругляются для предотвращения трещин, и готовая деталь проверяется снова после покрытия.
Как быстро вы можете выполнить изменение конструкции?
Образцы для пересмотренного кронштейна отгружаются за три-семь дней, а первая производственная партия из 300 штук — за 15 дней. С CNC, штамповкой, пружинами и радиаторами под одной крышей переналадки на варианты — обычное дело. Отправьте обновленный чертеж, и коммерческое предложение последует в течение 12 часов.