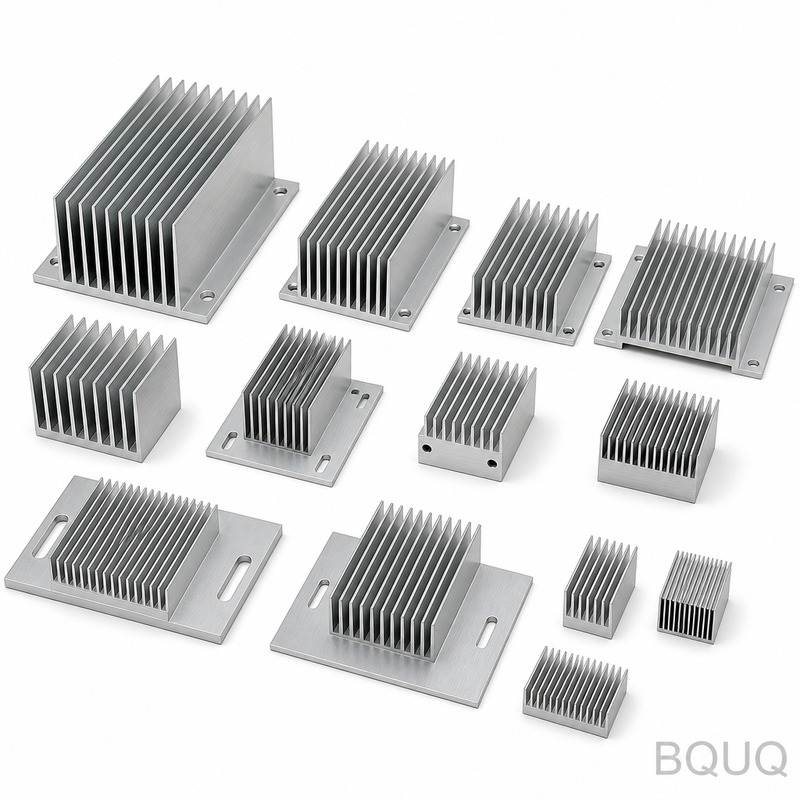
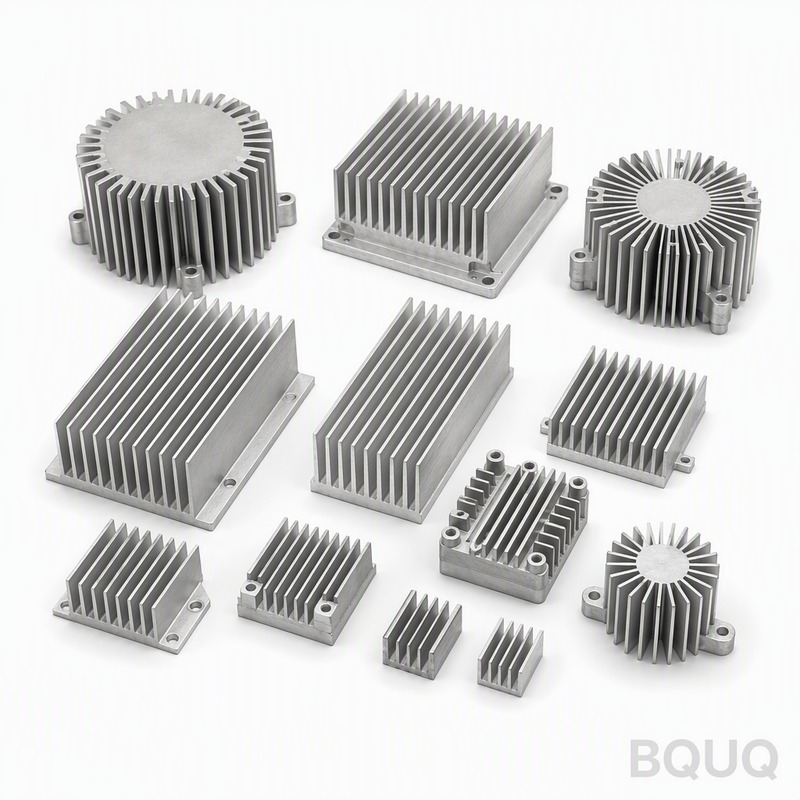
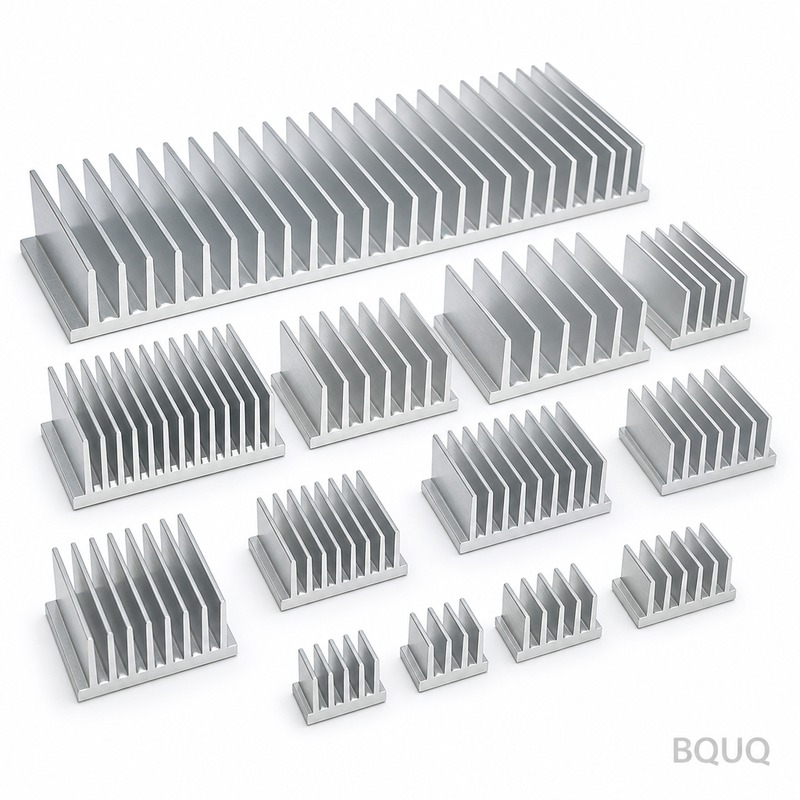
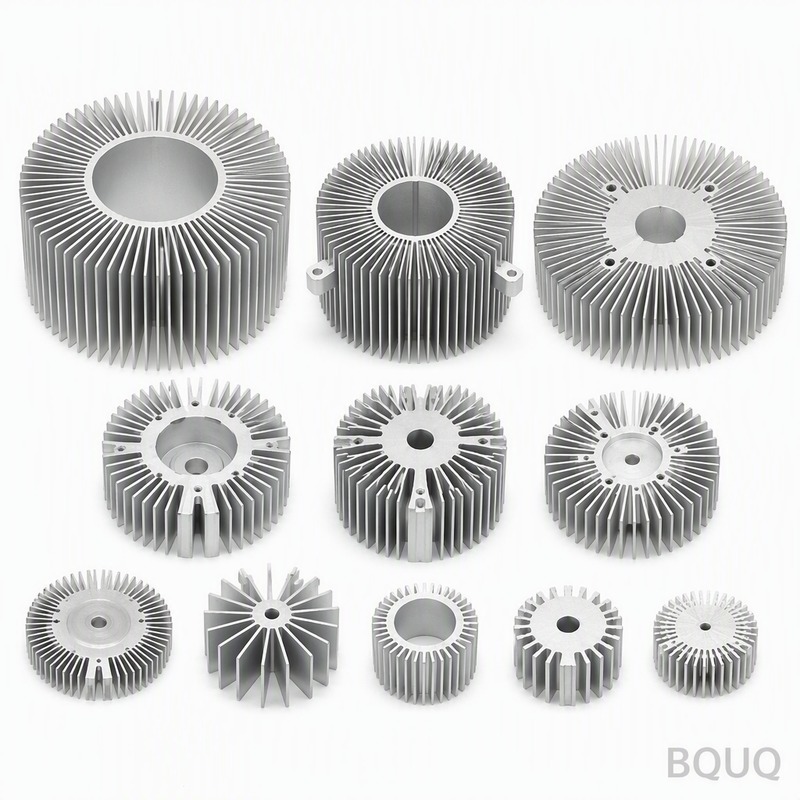
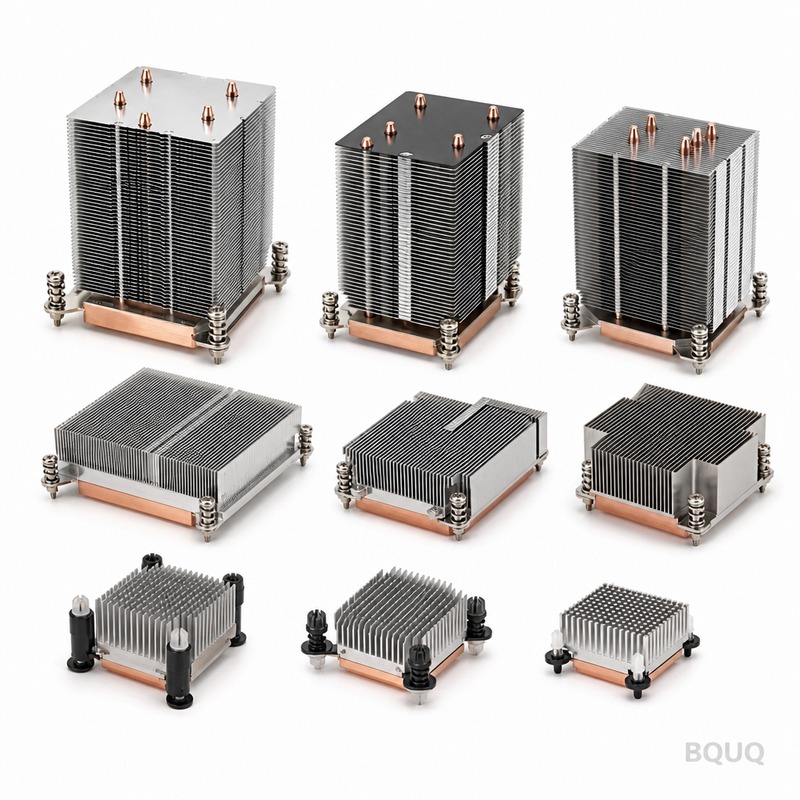
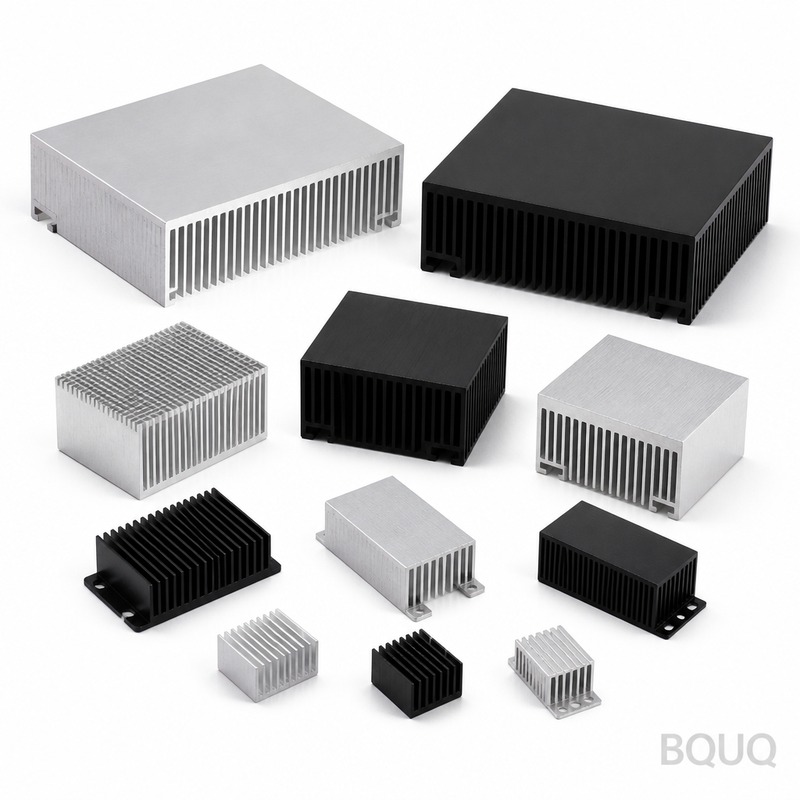
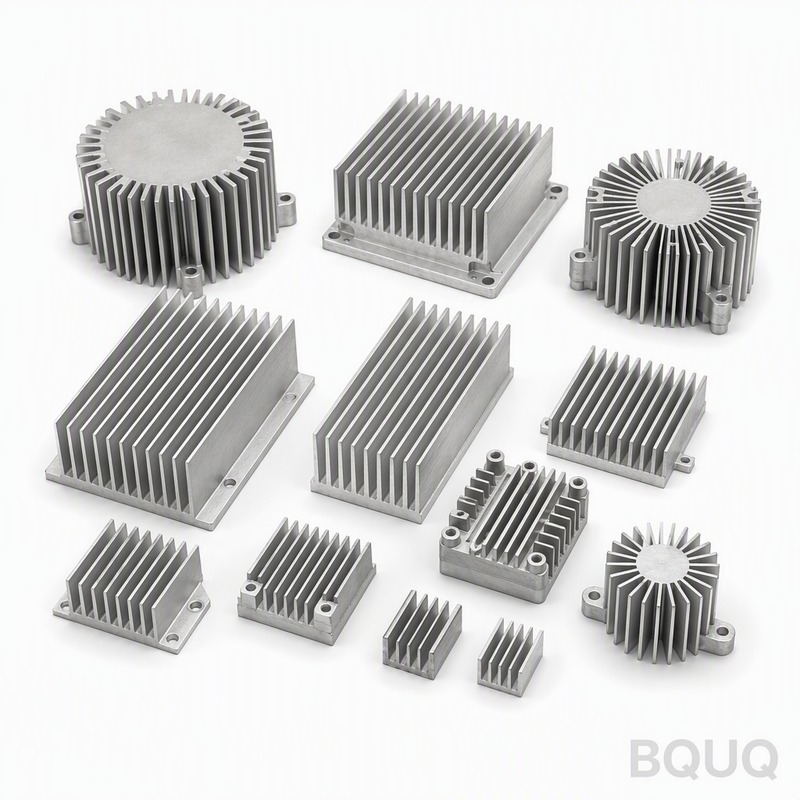
алюминиевые радиаторы пассивное охлаждение: чистая медь C110, ребра 0,5 мм с шагом 1,5 мм, плоскостность 0,10 мм на 100 мм, тепловое сопротивление 1,10 К/Вт. MOQ 500 шт., s...
алюминиевые радиаторы пассивного охлаждения
алюминиевые радиаторы пассивного охлаждения: pure copper C110, 0.8 mm fins at 5.0 mm pitch, 0.05 mm over 100 mm flatness, 1.10 K/W thermal resistance. MOQ 50...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
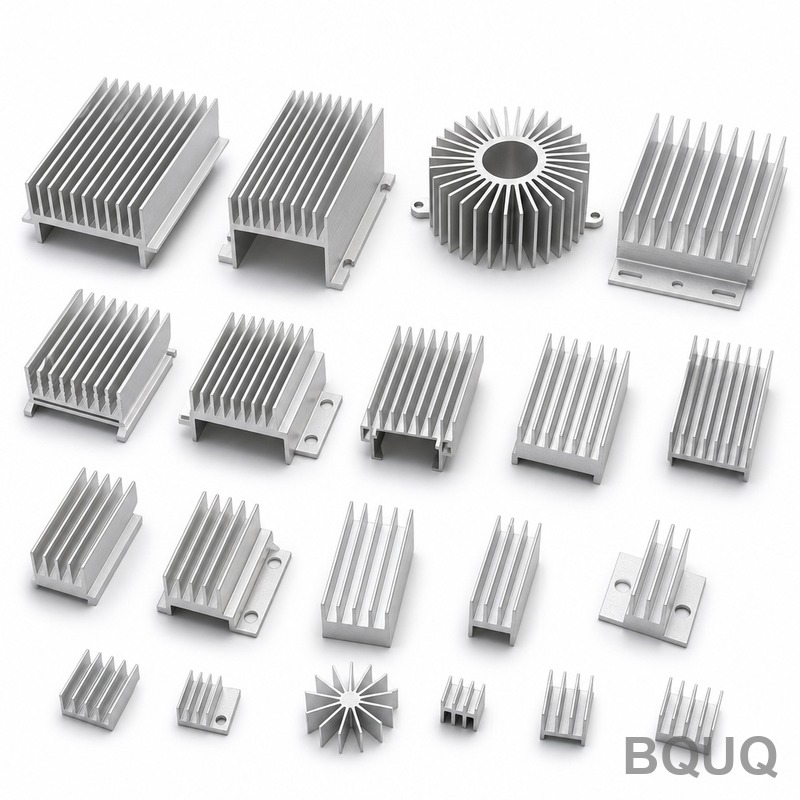
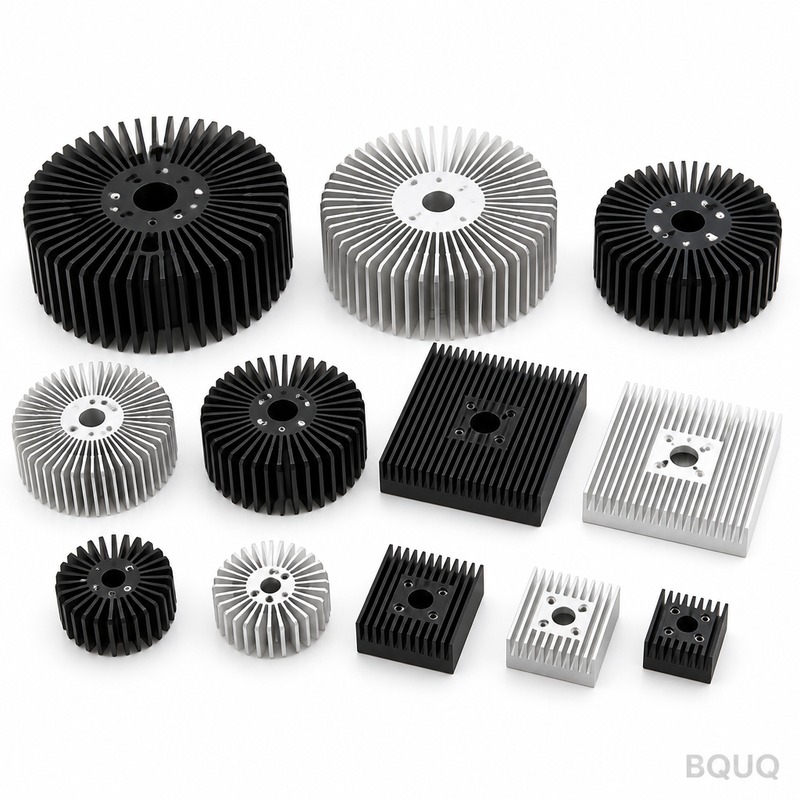
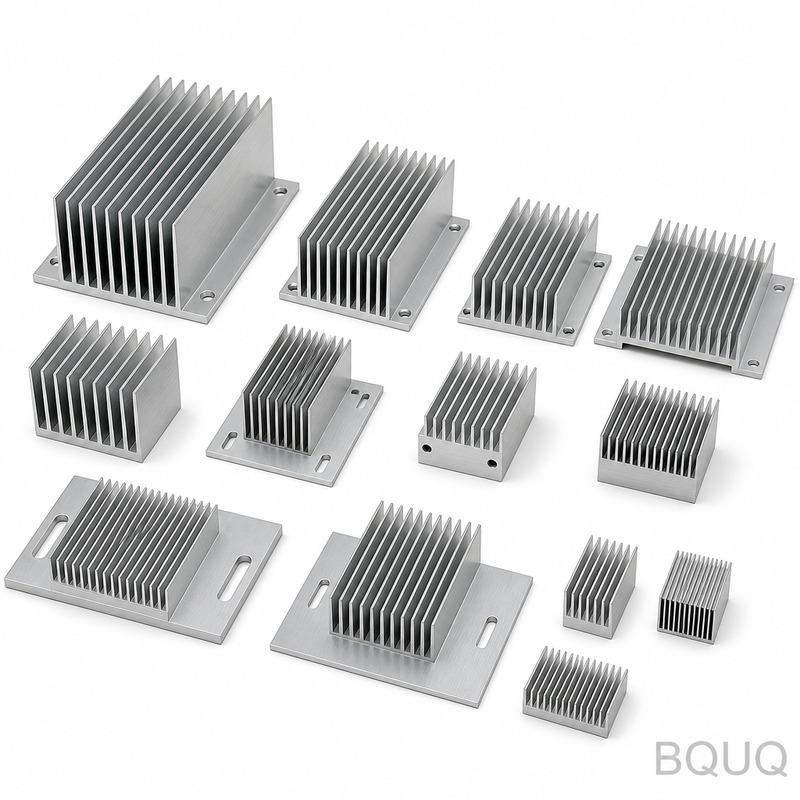
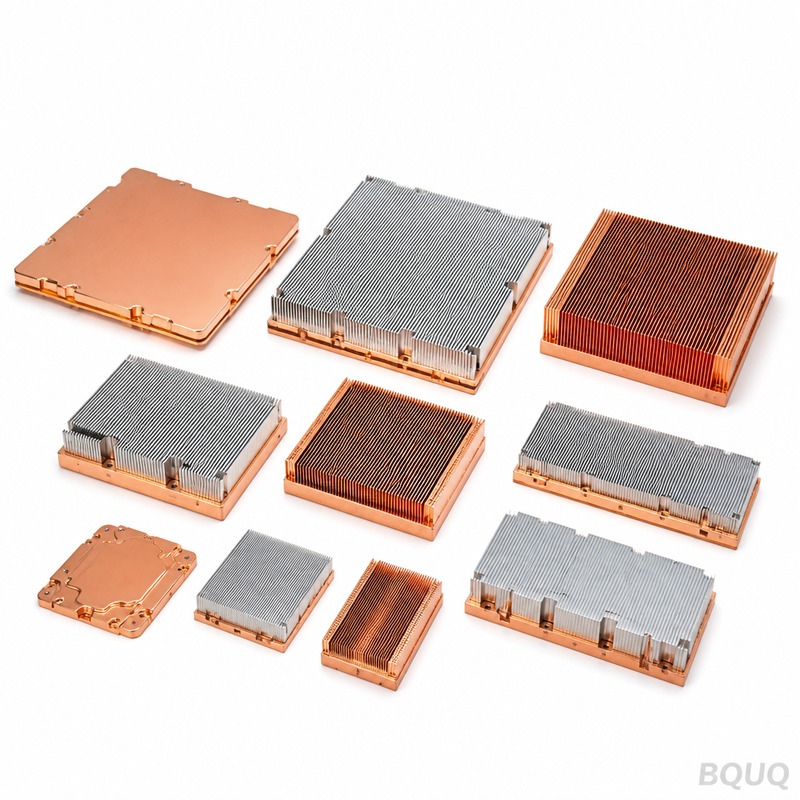
Пассивные радиаторы охлаждения из алюминия от BQUQ имеют цельноштампованную конструкцию с основанием 3,0 мм и рёбрами 0,5 мм с шагом 1,5 мм, штампуемыми из чистой меди C110 на прессовом оборудовании усилием 250 Т. Они обеспечивают плоскостность 0,10 мм на длине 100 мм и тепловое сопротивление 1,10 К/Вт при ΔT = 75 К и принудительном воздушном потоке 2,0 м/с. Ежемесячная производственная мощность составляет 50 000 шт.
Основание 3,0 мм и рёбра 0,5 мм определяют конструкцию этих пассивных радиаторов охлаждения из алюминия. Штампуемые из чистой меди C110 на прессовом оборудовании усилием 250 Т, они выдерживают плоскостность 0,10 мм на длине 100 мм и обеспечивают тепловое сопротивление 1,10 К/Вт при ΔT = 75 К и принудительном воздушном потоке 2,0 м/с. Ежемесячный выпуск составляет 50 000 шт.
Конструктивный подход и технологический процесс
Поскольку основание и рёбра штампуются как единое целое, паяное соединение, которое могло бы отказать, отсутствует. Плоскостность 0,10 мм на длине 100 мм на монтажной поверхности обеспечивается непосредственно инструментом, что поддерживает равномерный контакт теплового интерфейса.
Малая толщина рёбер — именно то, в чём штамповка имеет преимущество: рёбра 0,5 мм с шагом 1,5 мм обеспечивают большую площадь поверхности на кубический миллиметр, чем механически обработанный или экструдированный профиль в тех же габаритах.
Цельная геометрия устраняет клеевой слой, присутствующий в двухкомпонентных охладителях, сокращая тепловой путь. Между чистой медью C110 и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия: износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется при контроле на КИМ с разрешением 0,001 мм, а не в условиях эксплуатации.
Твёрдое анодирование Type III толщиной 25–40 мкм наносится после формообразования, поэтому антикоррозионная защита не прорезается у основания рёбер так, как это происходит у механически обработанных аналогов.
Выбор материала и отделка поверхности
Стандартный материал — чистая медь C110, поставляется с твердым анодированием Type III, 25-40 µm. Для применений, где важно воздействие зарядных устройств EV и OBC, мы рекомендуем пассивированный маршрут; там, где проводимость важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Классы допусков, которые вы можете указать
Общие размеры выдерживаются в пределах ±0.20 мм, при этом критические элементы, такие как шаг ребер ±0.03 мм, контролируются отдельно. Формованная геометрия наследует повторяемость оснастки ±0.05 мм, а положение отверстий выдерживается в пределах ±0.10 мм. Более жесткие классы требуют дополнительной операции прессования, поэтому стоит определиться до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Поступающая чистая медь C110 проверяется на толщину и твердость перед подачей в пресс. После формовки CMM с разрешением 0.001 мм подтверждает 0.10 мм на 100 мм и 1.5 мм относительно чертежа.
Выборка составляет AQL 0.65 для критических размеров и 1.5 для общих, с CMM разрешением 0.001 мм на каждом первом образце. Отклонения свыше ±0.20 мм запускают полную сортировку партии.
Плоскостность измеряется на гранитной плите, а не на чугунной, потому что 0.10 мм на 100 мм при 20 x 20 x 10 мм читается иначе на плите, которая не была притерта. В записях сохраняются оба показания.
Мы проверяем вершины ребер 0.5 мм на заусенцы и трещины после формовки, потому что штамповка может расколоть основание без смещения какого-либо размера на чертеже. Предел заусенцев устанавливается для каждой детали.
В зарядных устройствах для электромобилей и бортовых зарядных устройствах (EV и OBC) показатель 1,10 К/Вт определяет, какой воздушный поток всё ещё необходим корпусу. При рабочих температурах переходов в зарядных устройствах EV и OBC рёбра толщиной 0,5 мм с шагом 1,5 мм удерживают ΔT в пределах бюджета датчика.
Программы для зарядных устройств EV и OBC — именно причина существования этой геометрии. Там, где корпус не может стать выше, плотность рёбер является единственным рычагом, а шаг 1,5 мм при толщине заготовки 0,5 мм — практический предел для алюминия.
Там, где пассивное охлаждение алюминиевого радиатора работает на объёмах зарядных устройств EV и OBC, стабильность от детали к детали определяет возвраты из эксплуатации. ±0,05 мм на партии в 50 000 шт. удерживает тепловую кривую в пределах одной полосы.
Для прототипов зарядных устройств EV и OBC 5 рабочих дней покрывают проверку чертежа и первую деталь. Производственные партии переходят на 20 рабочих дней после подтверждения возможности обеспечения ±0,05 мм.
Каждая партия проходит контроль на КИМ с разрешением 0,001 мм, и отчёт включён в поставку. Мы проверяем 0,10 мм на 100 мм, 1,5 мм, 3,0 мм и позицию отверстий относительно ±0,20 мм. Прослеживаемость партии от рулона до коробки сохраняется в течение 10 лет.
Какие материалы вы рекомендуете?
Чистая медь C110 — стандартный выбор. Для EV и OBC charger в коррозионной среде мы указываем 6063-T5 с твёрдым анодированием Type III, 25-40 µm; для максимальной проводимости мы переходим на медь C110, что повышает стоимость и вес, но снижает тепловое сопротивление примерно вдвое при том же габарите.
Какая плоскостность на монтажной поверхности?
0,10 мм на 100 мм, измерено на гранитной поверочной плите, 25 °C. Это показатель, который имеет значение для EV и OBC charger, поскольку термопрокладка требует равномерного контакта. Если вашему узлу нужно лучше, сообщите, и мы можем добавить операцию чистовой обработки.
Как долго служит оснастка до замены?
На чистой меди C110 при нормальном усилии пресса ожидаемый срок службы оснастки составляет примерно . При 50 000 шт. это 6–12 месяцев. Мы держим запасные комплекты штампов на площадке для программ EV и OBC charger, что исключает ожидание, если износ проявится в записи плоскостности.
В чём разница между вашими алюминиевыми радиаторами passive cooling и радиаторами со срезанными рёбрами passive cooling?
Срезанные рёбра фрезеруются, поэтому вы получаете тонкие, высокие рёбра и более высокую плотность на заданной высоте, но стоимость напрямую зависит от площади рёбер. Штамповка даёт тот же результат за один ход при значительно более низкой удельной стоимости ниже 50 000 шт. Для EV и OBC charger в корпусе фиксированной высоты штампованный вариант обычно является правильным решением.
Как мы производим и отгружаем
Прямые поставки из Дунгуаня: рулонный прокат, формовка, обработка поверхности и контроль качества выполняются в одном здании, поэтому плоскостность 0,10 мм на 100 мм проверяется до упаковки детали.
Наш опыт в области зарядных устройств для электромобилей и бортовых зарядных устройств (OBC) восходит к первой программе оснастки в 2015 году. Именно поэтому стандартное твёрдое анодирование Type III, 25-40 µm и ±0,20 мм являются скорее консервативными, чем оптимистичными показателями.
Завод имеет сертификат ISO9001 и может отгружать документацию RoHS и REACH вместе с упаковкой в PE-пакет + сотовый картон, 15 кг на коробку. По запросу перед пломбированием контейнера организуется независимая инспекция SGS.
Ключевые технические характеристики и руководство по выбору
Сравнение характеристик
Параметр
Значение / Диапазон
Материал
Чистая медь C110
Допуск
0,10 мм на 100 мм плоскостности; разрешение КИМ 0,001 мм
Срок изготовления
Стандартный для данного процесса: 2–4 недели после утверждения оснастки
Минимальный заказ
Стандартный для данного процесса: 5 000 шт.
Производственная мощность
50 000 шт. в месяц
Выбор / сравнение
Вариант
Оптимальное применение
Компромисс
Штампованная цельная медь C110
Крупносерийное пассивное охлаждение с тонкими рёбрами
Требуется оснастка на 250 т; износ штампа изменяет шаг рёбер
Обработанный профиль
Мелкосерийное производство или сложная геометрия
Выше стоимость за деталь; меньше площади поверхности на кубический миллиметр
Прессованный профиль
Простые постоянные поперечные сечения
Не обеспечивает рёбра 0,5 мм при шаге 1,5 мм; колебания в партии менее заметны
Двухкомпонентный охладитель на клее
Сборки из разнородных материалов
Клеевой слой увеличивает тепловое сопротивление и создаёт соединение, которое может отказать
Процесс / контроль
Этап
Контроль
Запись
Штамповка
Прессовое оборудование 250 T формует основание и рёбра как единую деталь
Карта наладки штампа и контроль первой детали
Плоскостность
0,10 мм на 100 мм на монтажной поверхности, обеспечивается оснасткой
Протокол КИМ с разрешением 0,001 мм
Шаг рёбер
Шаг 1,5 мм контролируется на предмет смещения из-за износа штампа
Журнал контроля с измеренными значениями шага
Чистота поверхности
Твёрдое анодирование Type III, 25–40 µm наносится после формообразования
Сертификат толщины покрытия
Финальный контроль
Контроль перед каждой отгрузкой
Запись о приёмочном контроле партии
Часто задаваемые вопросы
Каково тепловое сопротивление этого алюминиевого радиатора?
Он обеспечивает 1,10 K/W при ΔT = 75 K с принудительным воздухом 2,0 м/с. Цельноштампованная конструкция из меди C110 устраняет клеевой слой, присутствующий в составных охладителях, сокращая тепловой путь. Плоскостность 0,10 мм на 100 мм обеспечивает равномерный контакт теплового интерфейса.
Какой материал используется и почему медь вместо алюминия?
Деталь штампуется из чистой меди C110. Медь обладает более высокой теплопроводностью, чем алюминий, а процесс штамповки 250 T формует основание 3,0 мм и рёбра 0,5 мм как единую деталь. Твёрдое анодирование Type III, 25–40 µm наносится после формообразования для защиты от коррозии.
Рёбра имеют толщину 0,5 мм при шаге 1,5 мм и основание 3,0 мм. Такая малая толщина рёбер обеспечивает большую площадь поверхности на кубический миллиметр, чем у механически обработанного или экструдированного профиля в том же габарите. Износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется на КИМ с разрешением 0,001 мм.
Какую плоскостность и допуск вы можете обеспечить?
Мы обеспечиваем плоскостность 0,10 мм на 100 мм на установочной поверхности непосредственно после штамповки. Контроль выполняется на КИМ с разрешением 0,001 мм. Это обеспечивает равномерный контакт теплового интерфейса и позволяет выявить любое смещение шага рёбер из-за износа штампа до отгрузки.
Какова месячная производительность и минимальный заказ?
Месячный выпуск составляет 50 000 шт. Стандартный минимальный заказ для данного штамповочного процесса — 5 000 шт., срок поставки обычно 2–4 недели после утверждения оснастки. Производительность масштабируется благодаря оснастке на 250 т и цельноштампованной конструкции.
Как наносится антикоррозионная защита и сохраняется ли она после формообразования?
Твёрдое анодирование Type III, 25–40 мкм, наносится после формообразования, поэтому антикоррозионная защита не прорезается у основания рёбер так, как это происходит, когда покрытие наносится до формообразования. Это сохраняет штампованную поверхность между чистой медью C110 и воздушным потоком.
Почему стоит выбрать штампованную конструкцию вместо экструзии?
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия. Износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется при контроле на КИМ с разрешением 0,001 мм, а не в условиях эксплуатации. Она также позволяет получить рёбра 0,5 мм при шаге 1,5 мм для большей площади поверхности на кубический миллиметр.