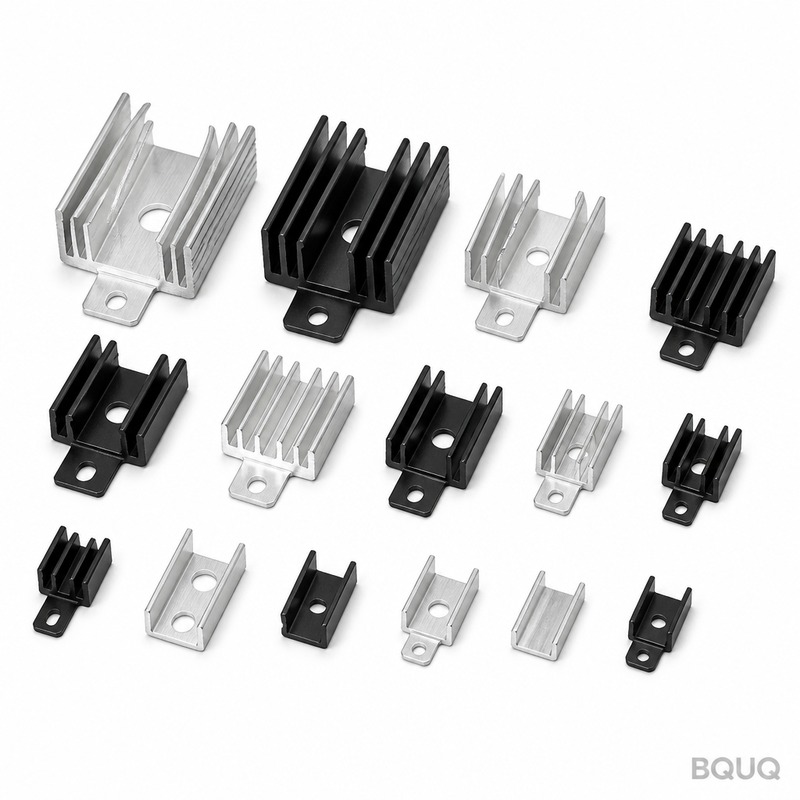
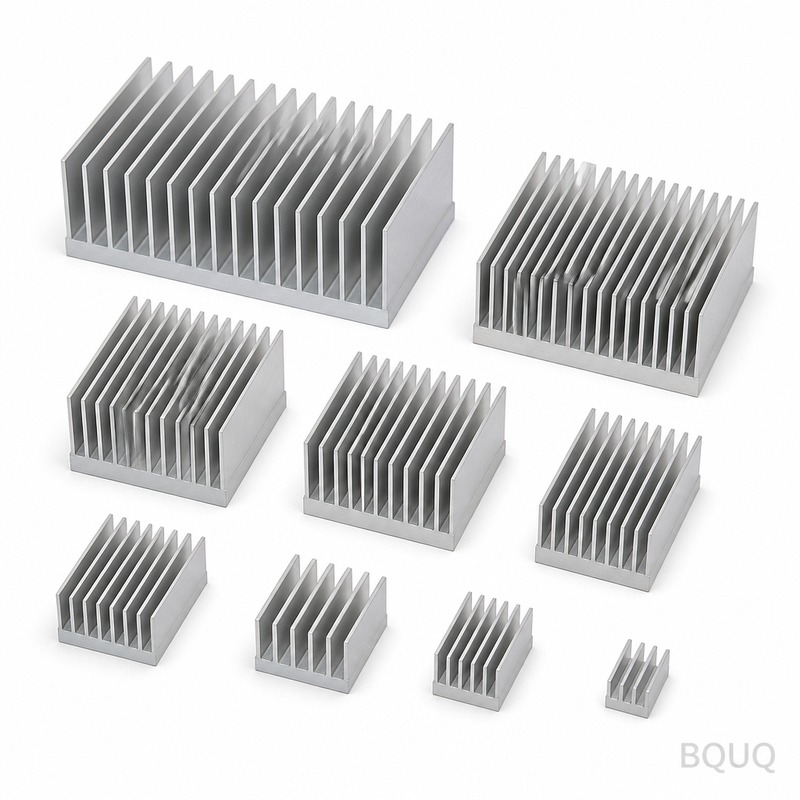
Теплопроводящая паста: ADC12 die-cast aluminium, 0.4 mm fins at 4.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 50 pcs, ships in...
Теплопроводящая паста
Теплопроводящая паста: ADC12 die-cast aluminium, 0.4 mm fins at 4.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 50 pcs, ships in...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
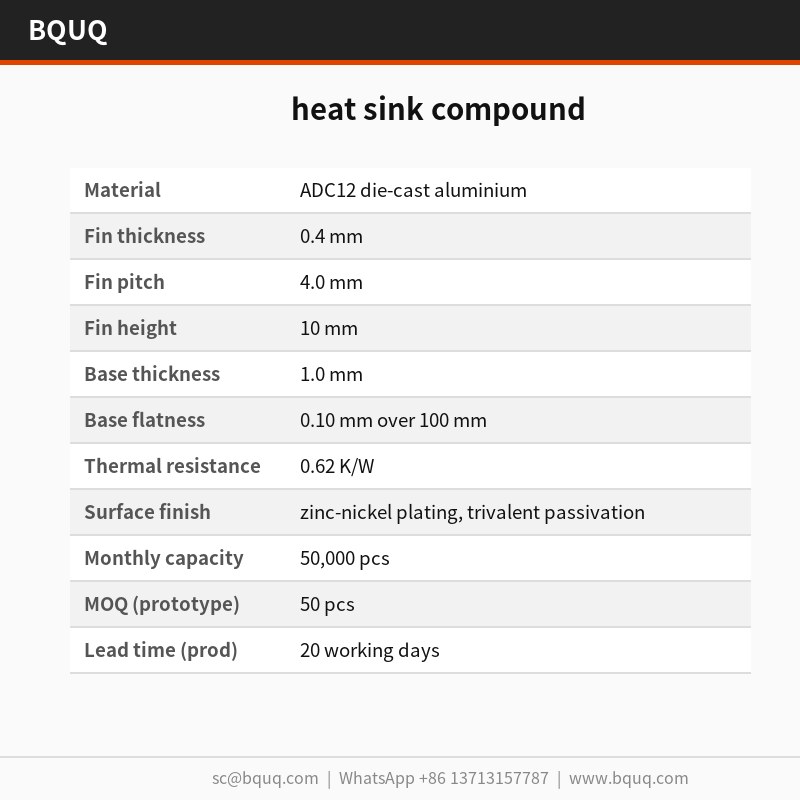
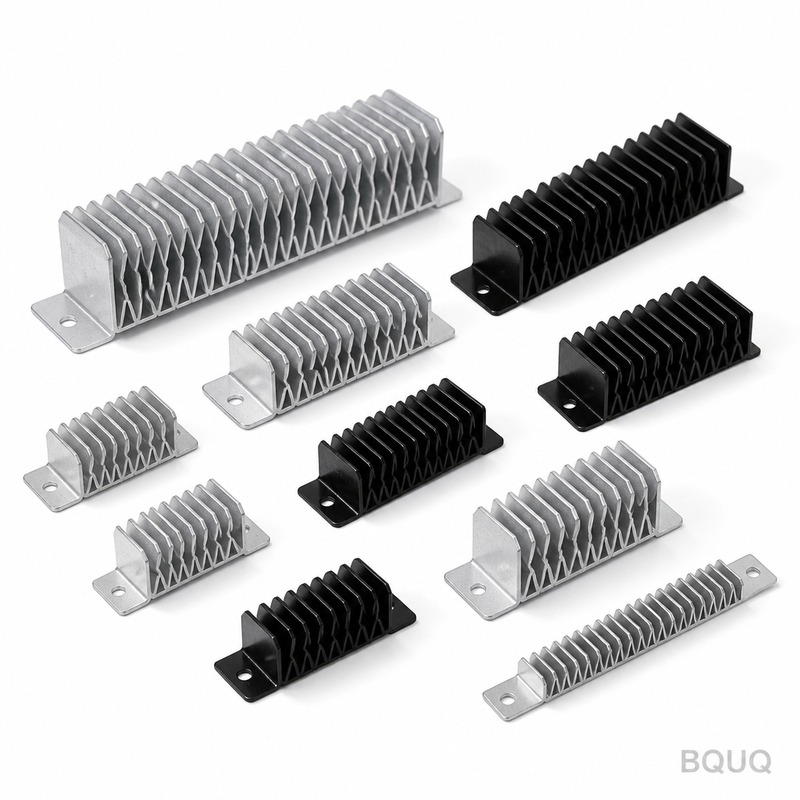
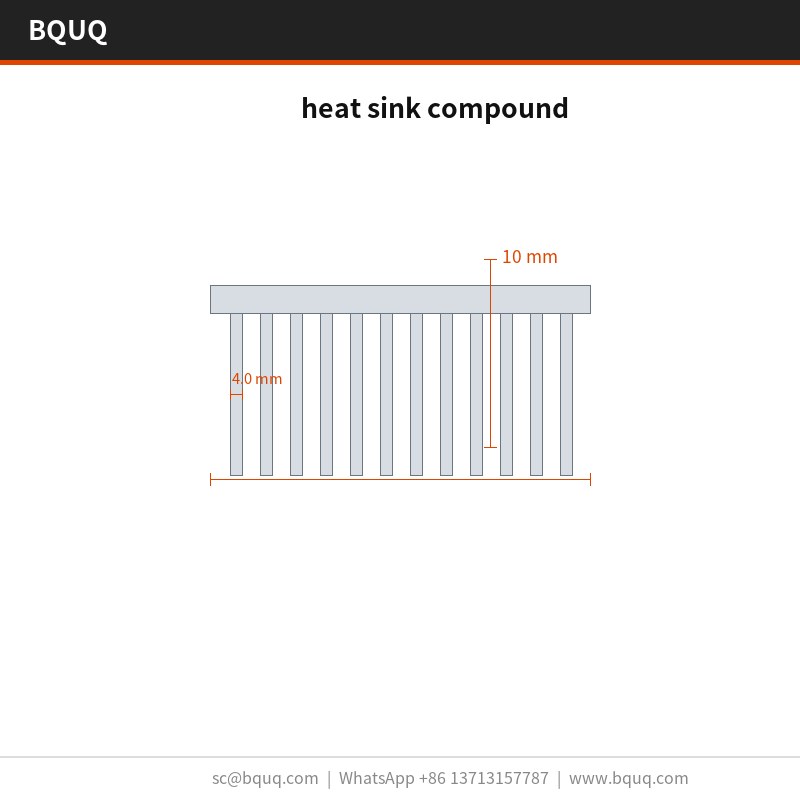
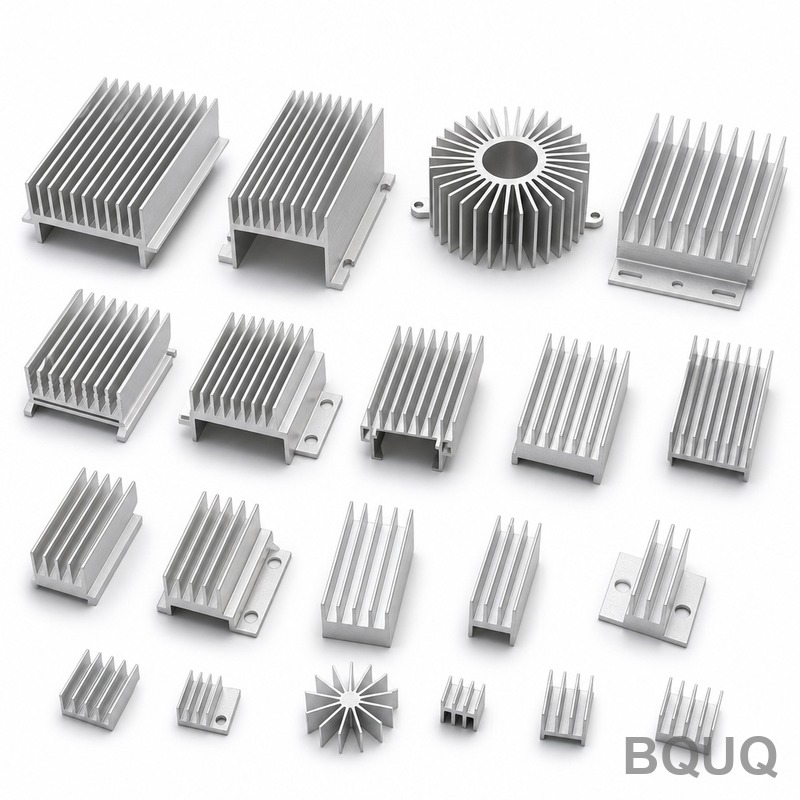
Эта теплопроводящая паста покрывает габарит 120 x 80 x 50 мм из литого алюминия ADC12, с рёбрами 10 мм при шаге 4,0 мм. Тепловые характеристики — 0,62 К/Вт при ΔT = 60 К, подтверждено оптическим компаратором 0,002 мм, доступно цинк-никелевое покрытие с трёхвалентной пассивацией.
Конструктивный подход и технология
Штамповка обеспечивает воспроизводимый профиль ребра 0,4 мм, который экструзия не выдерживает: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,03 мм на партии 50 000 шт.
Один ход пресса 25 т формирует всю теплопроводящую пасту, поэтому стоимость детали перестаёт расти с усложнением конструкции. Оснастка обеспечивает ±0,03 мм, а цикл 18 с питает линию 50 000 шт.
Цельная геометрия устраняет клеевой слой, характерный для двухсоставных охладителей, сокращая тепловой путь. Между литым алюминием ADC12 и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия: износ штампа проявляется в первую очередь как измеримый сдвиг шага рёбер, который выявляется при контроле оптическим компаратором 0,002 мм, а не в эксплуатации.
Прессование литого алюминия ADC12 сохраняет теплопроводящую пасту лёгкой — от 650 г в зависимости от габарита — без потери плотности рёбер, что важно там, где длина пути воздушного потока уже задана корпусом.
Выбор материала и отделка поверхности
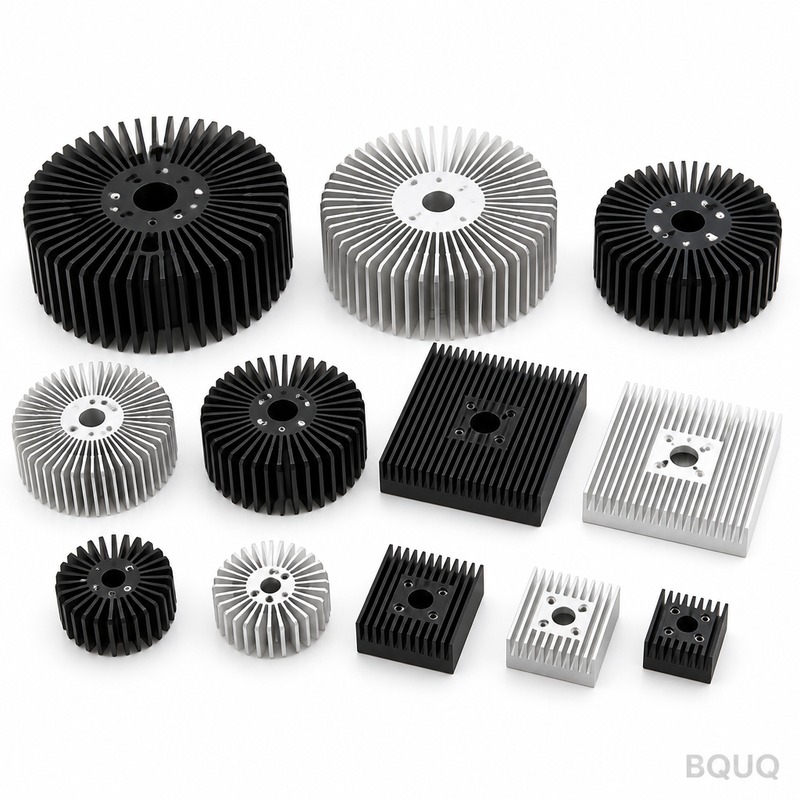
Стандартный материал — литой алюминий ADC12, поставляется с цинк-никелевым покрытием, трёхвалентной пассивацией. Для применений, где важна стойкость к воздействию в светодиодных прожекторах, мы рекомендуем пассивированный вариант; там, где проводимость важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
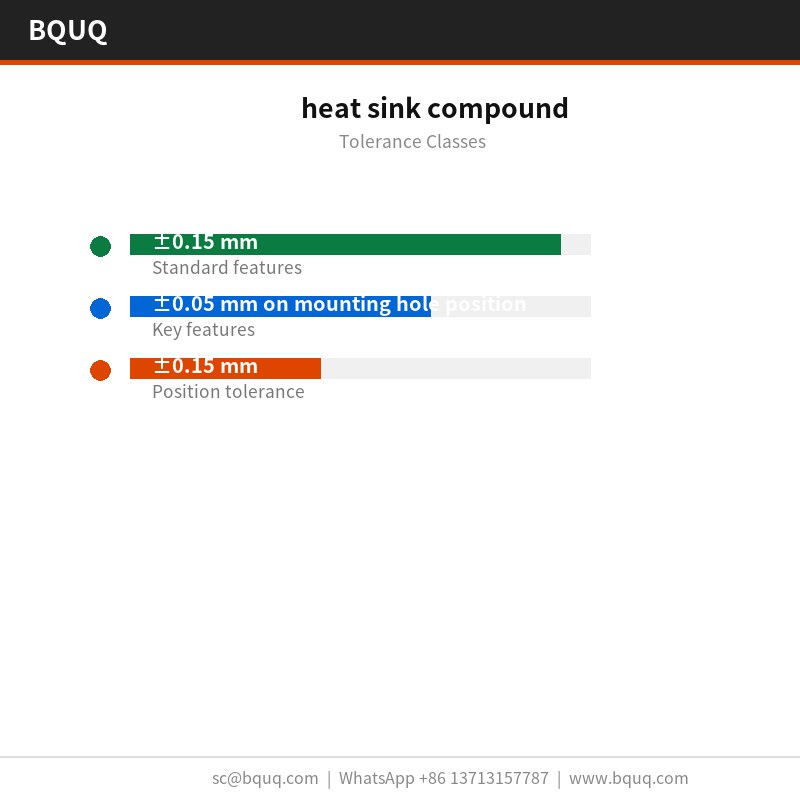
Общие размеры выполняются в пределах ±0,15 мм, при этом критические элементы, такие как ±0,05 мм на положение монтажного отверстия, выдерживаются отдельно. Формообразованная геометрия наследует воспроизводимость оснастки ±0,03 мм, а положение отверстий выдерживается в пределах ±0,15 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому это стоит решить до изготовления оснастки, а не после.
Поступающий литой алюминий ADC12 проверяется на толщину и твёрдость перед подачей в пресс. После формообразования оптический компаратор 0,002 мм подтверждает 0,10 мм на 100 мм и 4,0 мм по чертежу.
Выборка — AQL 0,65 для критических размеров и 1,5 для общих, с контролем оптическим компаратором 0,002 мм на каждом первом образце. Отклонения свыше ±0,15 мм запускают полную сортировку партии.
Плоскостность измеряется на гранитной плите, а не на чугунной, потому что 0,10 мм на 100 мм при габарите 120 x 80 x 50 мм читается иначе на плите, которая не была притёрта. В протоколах сохраняются оба измерения.
Финальная упаковка — ПЭ-пакет + экспортная коробка, 20 кг на коробку. Каждая коробка маркируется партией, количеством и статусом контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
В светодиодных прожекторах рейтинг 0,62 К/Вт определяет, сколько воздушного потока ещё требуется корпусу. При температурах перехода светодиодных прожекторов рёбра 0,4 мм с шагом 4,0 мм удерживают дельту-T в пределах бюджета датчика.
Для сборок светодиодных прожекторов монтажная поверхность 0,10 мм на 100 мм важна не меньше теплового рейтинга: она определяет, распределится ли термоинтерфейсный материал равномерно или соберётся с одного края.
Требования к упаковке и вибрации светодиодных прожекторов подталкивают к цельной конструкции. Штампованная теплопроводящая паста не имеет клея, который ползёт, — а это обычный режим отказа двухсоставных охладителей.
В светодиодных прожекторах основание обычно служит и монтажным интерфейсом. 1,0 мм при плоскостности 0,10 мм на 100 мм даёт стабильную поверхность для термопрокладки светодиодного прожектора.
Технические характеристики
Параметр
Значение / диапазон
Материал
литой алюминий ADC12
Толщина ребра
0,4 мм
Шаг рёбер
4,0 мм
Высота ребра
10 мм
Толщина основания
1,0 мм
Плоскостность основания
0,10 мм на 100 мм
Тепловое сопротивление
0,62 К/Вт
Условия теплового испытания
ΔT = 60 К, естественная конвекция
Отделка поверхности
цинк-никелевое покрытие, трёхвалентная пассивация
Диапазон размеров
120 x 80 x 50 мм
Часто задаваемые вопросы: ваши вопросы перед заказом
Можете ли вы изготовить теплопроводящую пасту под наше применение?
Да. Пришлите чертёж или образец, и мы вернём заключение DFM в течение 3 рабочих дней. Большинство доработок для светодиодных прожекторов меняют 4,0 мм, 1,0 мм или схему отверстий, и все три являются изменениями оснастки на существующем прессе 25 т, а не новой машиной.
Как вы проверяете качество каждой партии?
Каждая партия контролируется оптическим компаратором 0,002 мм, и отчёт включён в отгрузку. Мы проверяем 0,10 мм на 100 мм, 4,0 мм, 1,0 мм и положение отверстий на соответствие ±0,15 мм. Прослеживаемость партии от рулона до коробки хранится 10 лет.
Литой алюминий ADC12 — стандартный выбор. Для светодиодных прожекторов в коррозионной среде мы указываем 6063-T5 с цинк-никелевым покрытием, трёхвалентной пассивацией; для максимальной проводимости мы переходим на медь C110, что повышает стоимость и массу, но снижает тепловое сопротивление примерно вдвое при том же габарите.
Общие размеры выполняются в пределах ±0,15 мм; критические, такие как ±0,05 мм на положение монтажного отверстия, выдерживаются отдельно. Формообразованные элементы наследуют воспроизводимость оснастки ±0,03 мм. Если ваш чертёж требует более жёстких допусков, сообщите нам до изготовления оснастки, чтобы мы могли запланировать дополнительную операцию прессования.
Можете ли вы помочь с тепловым моделированием до изготовления образцов?
Да. Пришлите воздушный поток корпуса, температуру на входе и тепловую нагрузку для отвода, и мы запустим стационарную модель и вернём рекомендуемую комбинацию 0,4 мм и 4,0 мм. Обычно это экономит одну итерацию оснастки.
Как мы производим и отгружаем
Линия находится в Дунгуане на едином предприятии ISO9001. Прессы 25 т охватывают семейство теплопроводящих паст, а текущий обязательный выпуск — 50 000 шт в месяц.
Завод имеет сертификат ISO9001 и может отгружать документацию RoHS и REACH вместе с ПЭ-пакетом + экспортной коробкой, 20 кг на коробку. Независимая инспекция SGS организуется по запросу до пломбирования контейнера.
Оснастка изготавливается собственными силами — именно так выдерживается ±0,03 мм на программе 50 000 шт, а не дрейфует от детали к детали.