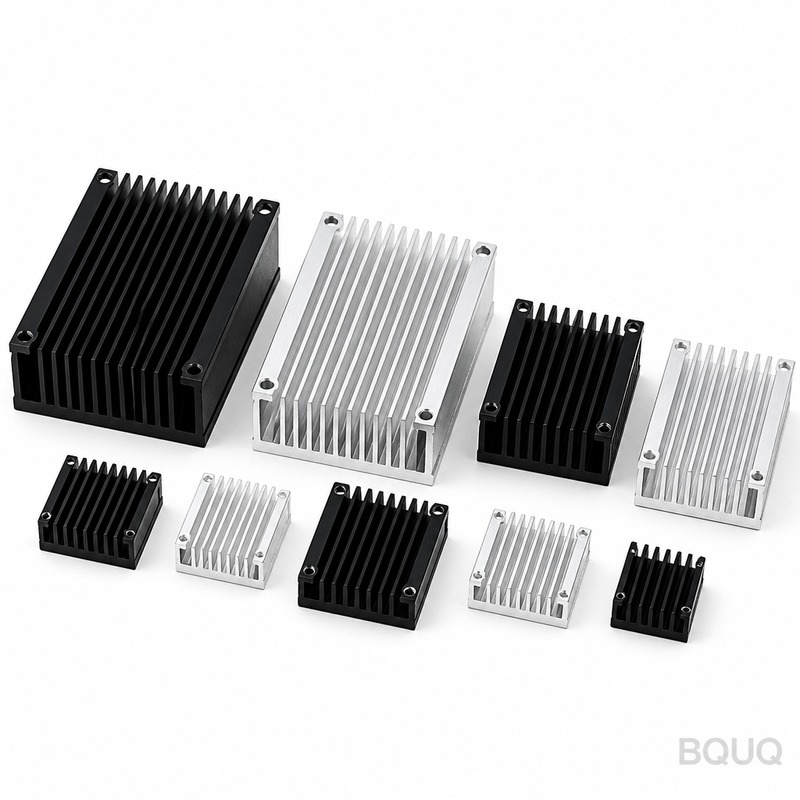
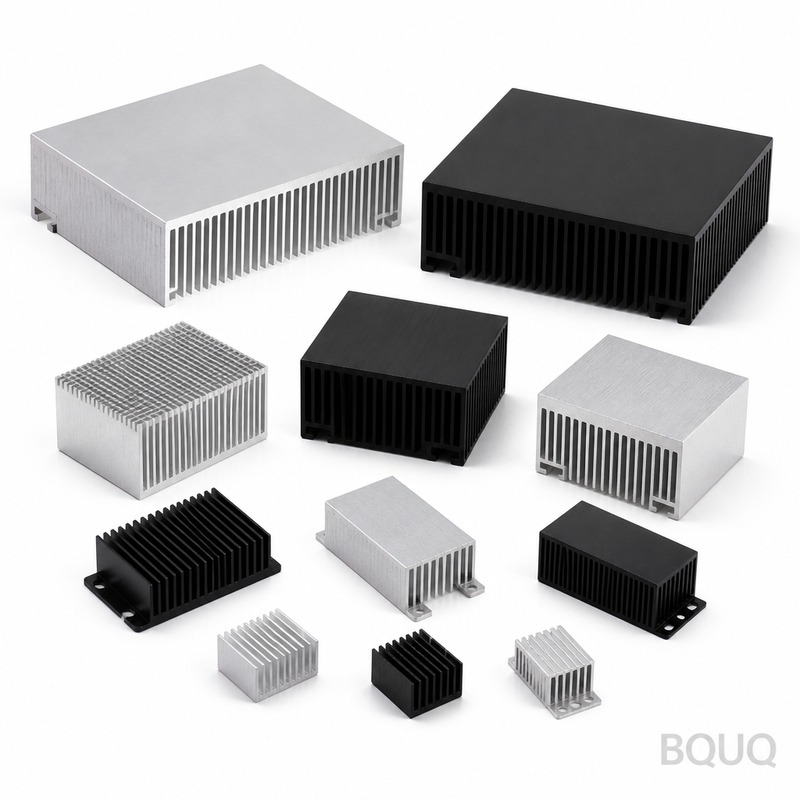
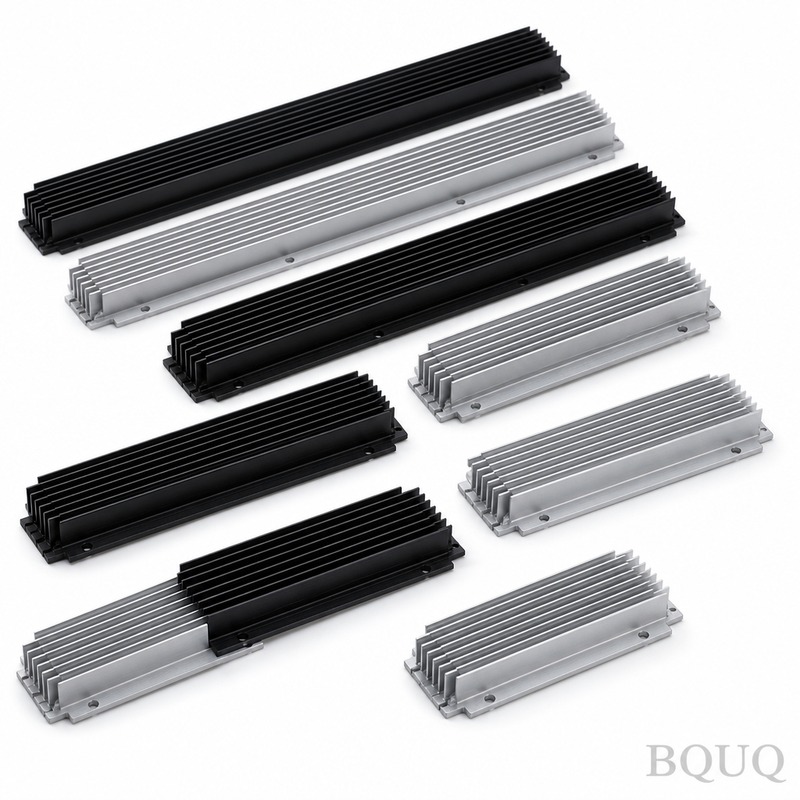
радиатор с вентилятором: алюминий 6061-T6, рёбра 0,4 мм с шагом 2,5 мм, плоскостность 0,15 мм на 100 мм, тепловое сопротивление 0,48 К/Вт. Минимальный заказ 100 шт., отгрузка за 5 рабочих дней.
Вентилятор радиатора
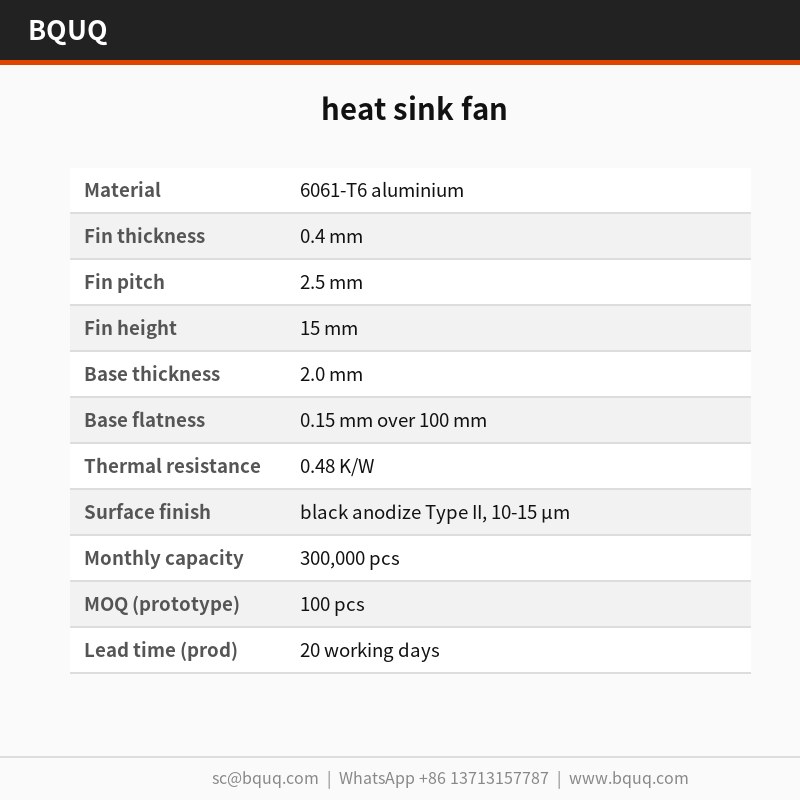
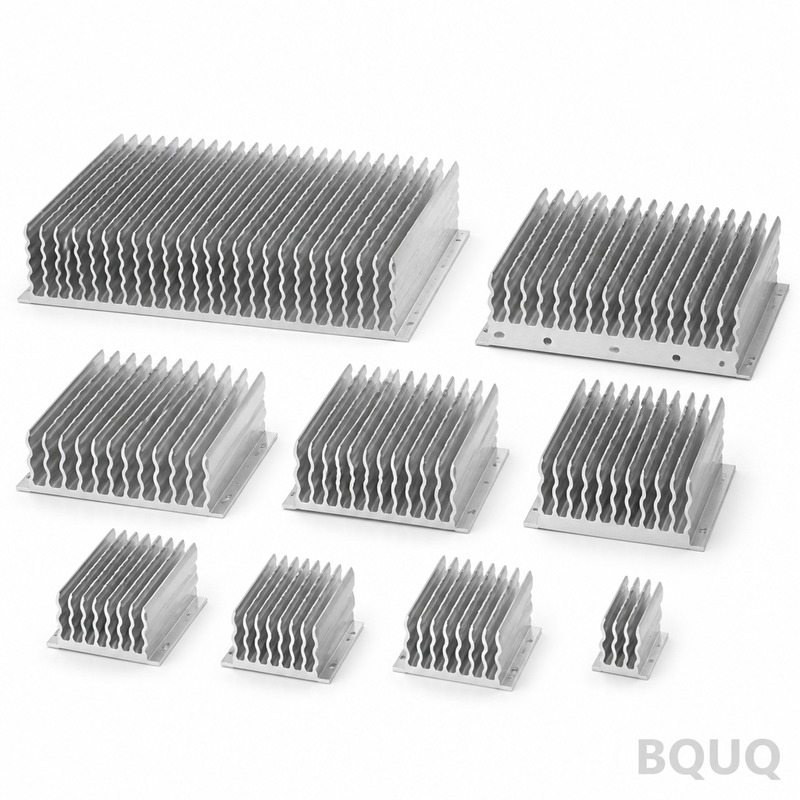
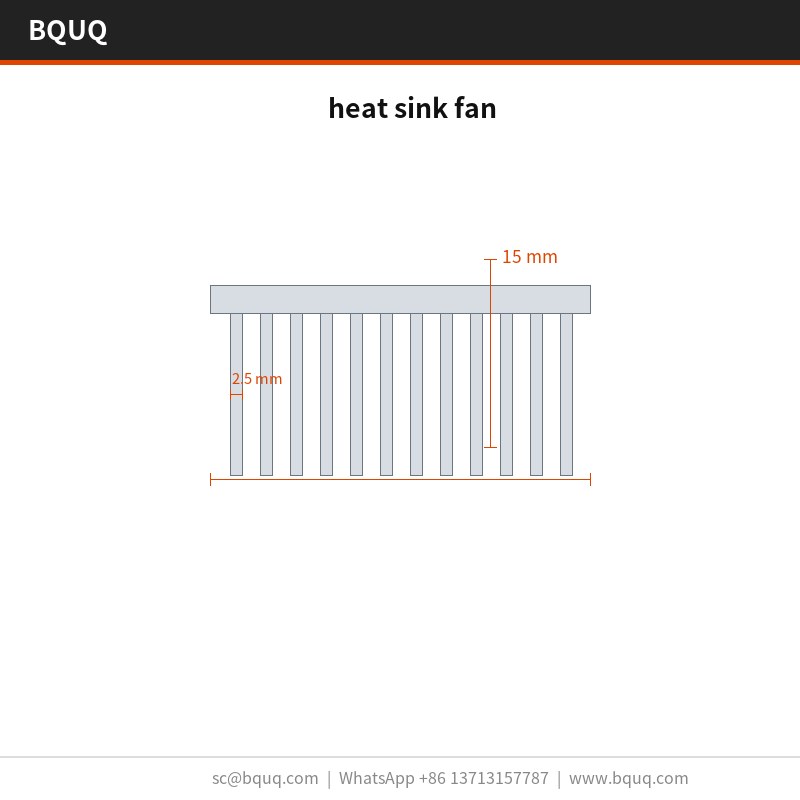
heat sink fan: 6061-T6 aluminium, 0.4 mm fins at 2.5 mm pitch, 0.15 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 100 pcs, ships in 5 working days.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
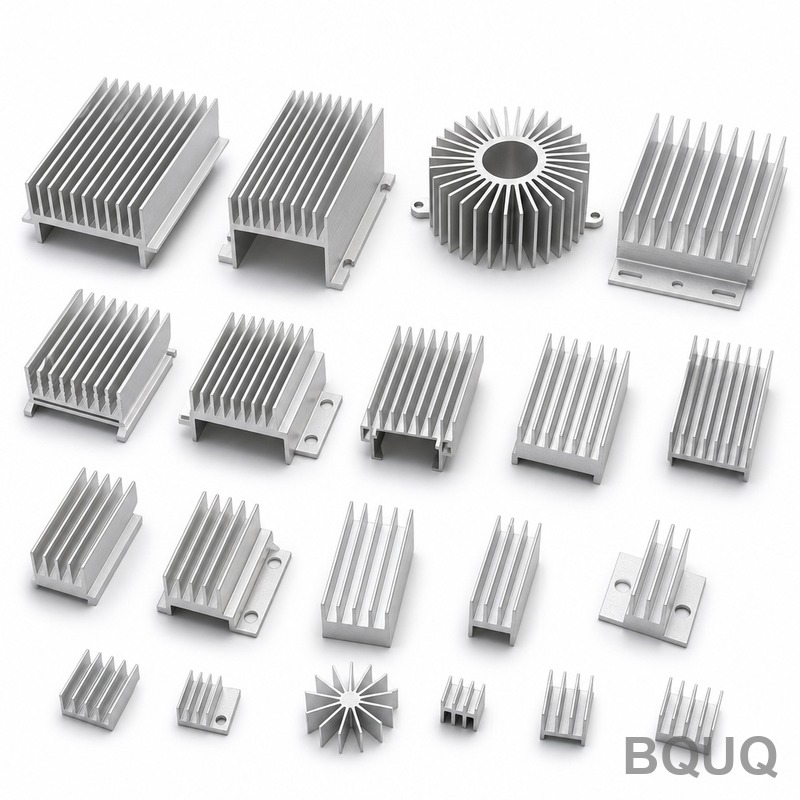
Радиаторный вентилятор использует шаг рёбер 2,5 мм и толщину заготовки 0,4 мм из алюминия 6061-T6, обеспечивая плоскостность 0,15 мм на 100 мм на монтажной поверхности. Тепловое сопротивление составляет 0,48 К/Вт, подтверждено при разрешении КИМ 0,001 мм для каждой партии. Штамповка выдерживает шаг в пределах ±0,05 мм на протяжении партии в 300 000 шт., с чёрным анодированием Type II толщиной 10-15 мкм.
Радиаторный вентилятор сочетает шаг рёбер 2,5 мм с толщиной заготовки 0,4 мм из алюминия 6061-T6, поэтому детали 20 x 20 x 10 мм выдерживают 0,15 мм на 100 мм на монтажной поверхности. Тепловое сопротивление составляет 0,48 К/Вт, измеренное при разрешении КИМ 0,001 мм для каждой партии.
Подход к проектированию и процесс
Штамповка обеспечивает воспроизводимый профиль рёбер 0,4 мм, который экструзия не может выдержать: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на протяжении партии в 300 000 шт.
Поскольку основание и рёбра прессуются как одна деталь, здесь нет паяного соединения, которое может отказать. Плоскостность 0,15 мм на 100 мм на монтажной поверхности выдерживается непосредственно от инструмента, что обеспечивает равномерный контакт теплового интерфейса.
Малая толщина рёбер — это то, где штамповка выигрывает: рёбра 0,4 мм при шаге 2,5 мм дают больше поверхности на кубический миллиметр, чем обработанный или экструдированный профиль того же габарита.
Прессование алюминия 6061-T6 сохраняет радиаторный вентилятор лёгким, от 120 г в зависимости от габарита, без ущерба для плотности рёбер, что важно там, где длина пути воздушного потока уже задана корпусом.
Чёрное анодирование Type II, толщиной 10-15 мкм, наносится после формообразования, поэтому антикоррозионная защита не прорезается у основания рёбер так, как это происходит на обработанных альтернативах.
Стандартный материал — алюминий 6061-T6, поставляется с чёрным анодированием Type II, 10-15 мкм. Для применений, где важна стойкость к воздействию в светодиодных промышленных светильниках, мы рекомендуем пассивированный вариант; там, где проводимость важнее веса, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Классы допусков, которые вы можете указать
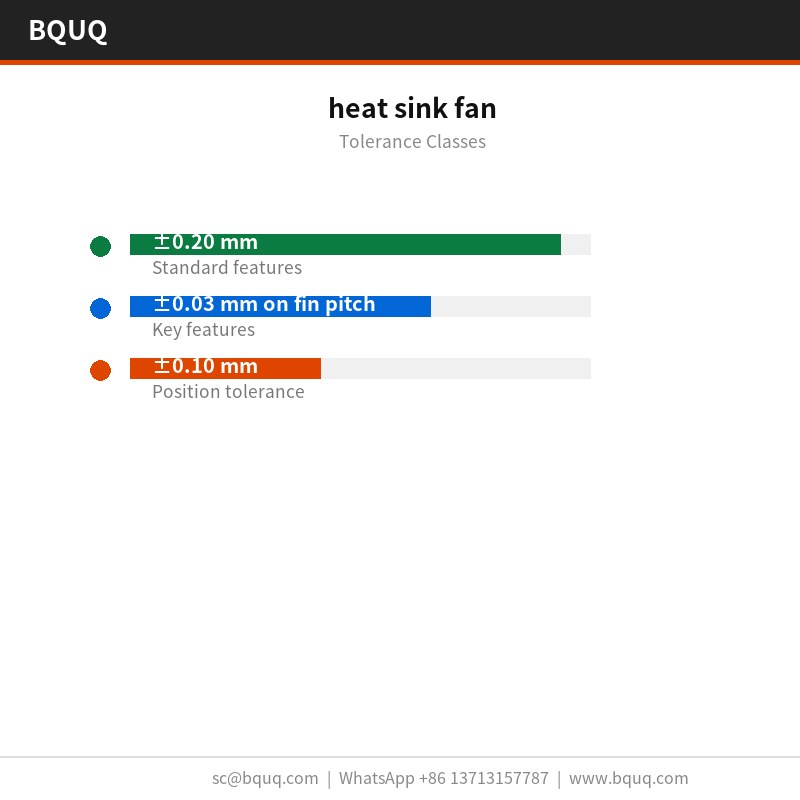
Общие размеры выполняются с допуском ±0,20 мм, при этом критические элементы, такие как шаг рёбер, выдерживаются отдельно с допуском ±0,03 мм. Формованная геометрия наследует повторяемость инструмента ±0,05 мм, а положение отверстий выдерживается с допуском ±0,10 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому стоит определиться до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Входящий алюминий 6061-T6 проверяется на толщину и твёрдость перед подачей в пресс. После формообразования КИМ с разрешением 0,001 мм подтверждает 0,15 мм на 100 мм и 2,5 мм согласно чертежу.
Плоскостность измеряется на гранитной плите, а не на чугунной, потому что 0,15 мм на 100 мм при 20 x 20 x 10 мм читается по-разному на плите, которая не была притёрта. В записях сохраняются оба измерения.
Мы проверяем вершины рёбер 0,4 мм на заусенцы и трещины после формообразования, потому что штамповка может расколоть основание без смещения какого-либо размерного параметра чертежа. Предел заусенцев устанавливается для каждой детали.
Финальная упаковка — пакет PE + сотовый картон, 15 кг на коробку. Каждая коробка маркируется партией, количеством и статусом контроля, и запись хранится 10 лет в соответствии с файлом ISO9001.
Где применяется эта деталь
Для сборок светодиодных промышленных светильников монтажная поверхность 0,15 мм на 100 мм важна так же, как и тепловой рейтинг: она определяет, будет ли теплопроводящий материал распределяться равномерно или скапливаться на одном конце.
Заказчики светодиодных промышленных светильников обычно указывают алюминий 6061-T6 по причинам коррозионной стойкости, а затем выдерживают чертёж с допуском ±0,20 мм. Линия на 300 000 шт. поглощает объём без второго источника.
Правила упаковки и вибрации для светодиодных промышленных светильников подталкивают к цельной конструкции. Штампованный радиаторный вентилятор не имеет клея, который может ползти, что является обычным режимом отказа в двухкомпонентных охладителях.
Конструкторы, работающие над светодиодными промышленными светильниками, спрашивают о плоскостности раньше, чем о тепловых данных, потому что сборка светодиодных промышленных светильников автоматизирована, и неплоское основание останавливает линию.
Можете ли вы адаптировать радиаторный вентилятор под наше применение?
Да. Отправьте чертёж или образец, и мы вернём заключение DFM в течение 3 рабочих дней. Большинство кастомизаций для светодиодных промышленных светильников изменяют 2,5 мм, 2,0 мм или схему отверстий, и все три являются изменениями оснастки на существующем прессе 250 т, а не новой машиной.
Каков срок изготовления радиаторного вентилятора?
Прототип — 5 рабочих дней с момента утверждения чертежа; производство — 20 рабочих дней после подписания первого образца. Изготовление оснастки для новой детали занимает . Мы котируем FOB Гуанчжоу, и морская перевозка в Европу занимает около 25-30 дней после бронирования.
Какова плоскостность монтажной поверхности?
0,15 мм на 100 мм, измеренная на гранитной плите, 25 °C. Это число имеет значение для светодиодных промышленных светильников, потому что термопрокладка требует равномерного контакта. Если вашей сборке нужно лучше, скажите об этом, и мы можем добавить операцию доводки.
Каковы условия упаковки и отгрузки?
Стандартная упаковка — пакет PE + сотовый картон, 15 кг на коробку. Мы котируем FOB Гуанчжоу. Экспортные коробки маркируются партией, количеством и статусом контроля, и полная документация, включая протокол контроля, следует с товаром.
Предоставляете ли вы CAD-файлы или чертёж?
Мы предоставляем 2D-чертёж с отчётом КИМ и 3D STEP по запросу. Оба показывают выноски плоскостности и линии разъёма оснастки, что важно, если вы проверяете 0,15 мм на 100 мм в своей собственной сборке.
Наш опыт в светодиодных промышленных светильниках восходит к первой программе оснастки в 2015 году. Эта история — причина, по которой стандартное чёрное анодирование Type II, 10-15 мкм и ±0,20 мм являются консервативными, а не оптимистичными.
Оснастка изготавливается собственными силами, что позволяет выдерживать ±0,05 мм на протяжении программы в 300 000 шт., а не дрейфовать от детали к детали.
Сотрудники по качеству сидят рядом с прессом, а не в отдельной комнате. Отклонения по 2,5 мм или 0,15 мм на 100 мм останавливают прогон у инструмента, а не на финальном контроле.
Запросить котировку: sc@bquq.com | WhatsApp +86 13713157787 | Дунгуань, Китай
Ключевые технические характеристики и руководство по выбору
Сравнение характеристик
Параметр
Значение / Диапазон
Материал
алюминий 6061-T6
Допуск
±0,05 мм шаг; 0,15 мм плоскостность на 100 мм
Срок изготовления
Стандартный для этого процесса
MOQ
Стандартный для этого процесса
Производительность
партия 300 000 шт.
Выбор / сравнение
Вариант
Лучше всего для
Компромисс
Штампованный радиаторный вентилятор
Высокая плотность рёбер при толщине заготовки 0,4 мм и шаге 2,5 мм
Ограничен деформируемыми марками алюминия
Экструдированный радиатор
Простые профили с более толстыми рёбрами
Не может воспроизводимо выдержать профиль рёбер 0,4 мм
Обработанный радиатор
Прототип или сложные формы малого объёма
Более высокая стоимость за деталь; анодирование прорезается у основания рёбер
Паяная сборка рёбер
Смешанные материалы или очень высокие рёбра
Соединение может отказать; дополнительный этап процесса
Радиатор с приклеенными рёбрами
Применения с низкой тепловой нагрузкой
Тепловое сопротивление интерфейса на линии склейки
Процесс / контроль
Этап
Контроль
Запись
Штамповка
Штамп формирует все рёбра за один ход; шаг в пределах ±0,05 мм
Журнал прогона на 300 000 шт.
Плоскостность
0,15 мм на 100 мм на монтажной поверхности от инструмента
КИМ с разрешением 0,001 мм для каждой партии
Тепловое испытание
Тепловое сопротивление 0,48 К/Вт
Измеряется для каждой партии
Отделка поверхности
Чёрное анодирование Type II, 10-15 мкм после формообразования
Запись толщины покрытия
Финальный контроль
Контроль перед каждой отгрузкой
Протокол контроля партии
Часто задаваемые вопросы
Каково тепловое сопротивление этого радиаторного вентилятора?
Тепловое сопротивление составляет 0,48 К/Вт, измеренное при разрешении КИМ 0,001 мм для каждой партии. Это значение отражает шаг рёбер 2,5 мм и толщину заготовки 0,4 мм из алюминия 6061-T6, обеспечивая предсказуемое охлаждение для габаритов 20 x 20 x 10 мм.
Монтажная поверхность выдерживает плоскостность 0,15 мм на 100 мм непосредственно от штамповочного инструмента. Это обеспечивает равномерный контакт теплового интерфейса без вторичной обработки, и проверяется при разрешении КИМ 0,001 мм для каждой партии.
Какой шаг рёбер и толщину заготовки вы используете?
Мы используем шаг рёбер 2,5 мм с толщиной заготовки 0,4 мм из алюминия 6061-T6. Штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на протяжении партии в 300 000 шт., что экструзия не может выдержать.
Чёрное анодирование наносится до или после формообразования?
Чёрное анодирование Type II, 10-15 мкм, наносится после формообразования. Это означает, что антикоррозионная защита не прорезается у основания рёбер так, как это происходит на обработанных альтернативах, сохраняя целостность покрытия на протяжении срока службы детали.
Каков вес радиаторного вентилятора?
Вес начинается от 120 г в зависимости от габарита. Прессование алюминия 6061-T6 сохраняет радиаторный вентилятор лёгким без ущерба для плотности рёбер, что важно там, где длина пути воздушного потока уже задана корпусом.
Можете ли вы выдерживать жёсткий допуск шага при больших объёмах?
Да. Штамповочный штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на протяжении партии в 300 000 шт. Эта повторяемость — причина, по которой штамповка выбирается вместо экструзии для профилей рёбер 0,4 мм.
Почему выбирают штампованные рёбра вместо обработанных или экструдированных?
Штамповка обеспечивает воспроизводимый профиль рёбер 0,4 мм при шаге 2,5 мм, выдерживая ±0,05 мм на 300 000 шт. Основание и рёбра прессуются как одна деталь, поэтому нет паяного соединения, которое может отказать, и покрытие анодированием у основания рёбер лучше, чем на обработанных альтернативах.