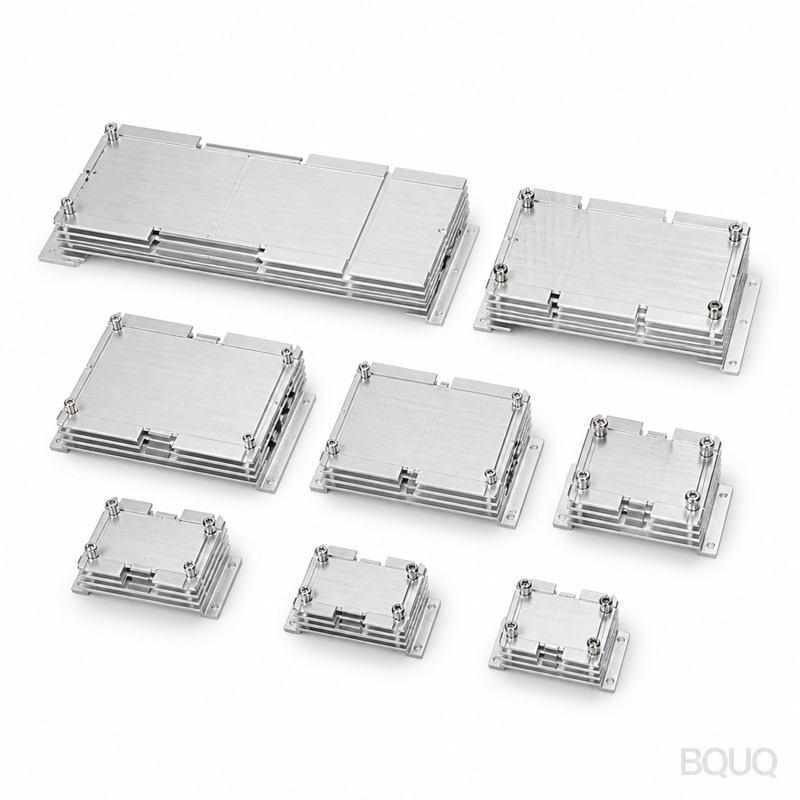
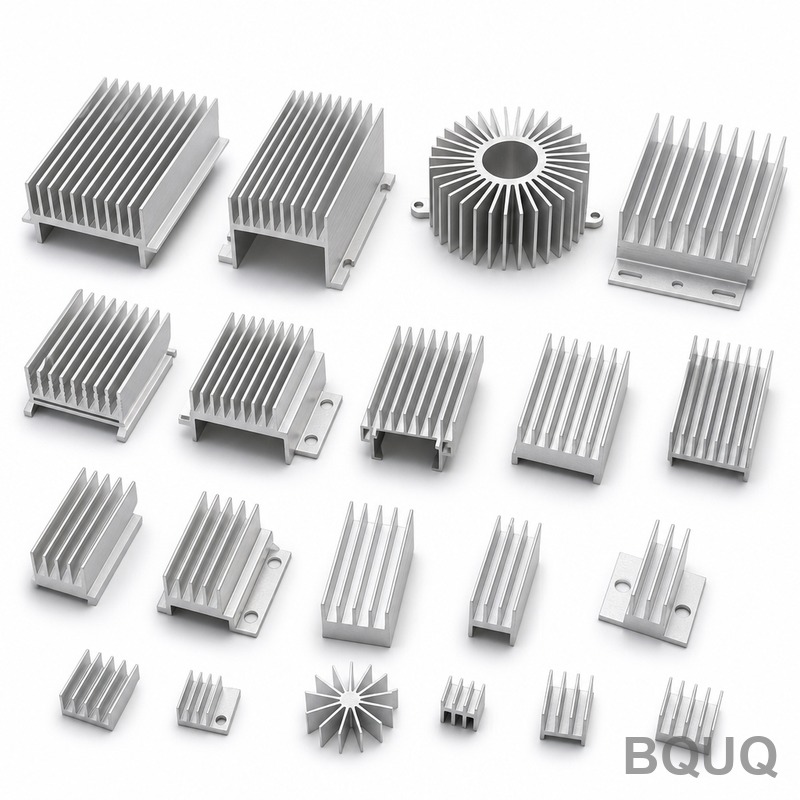
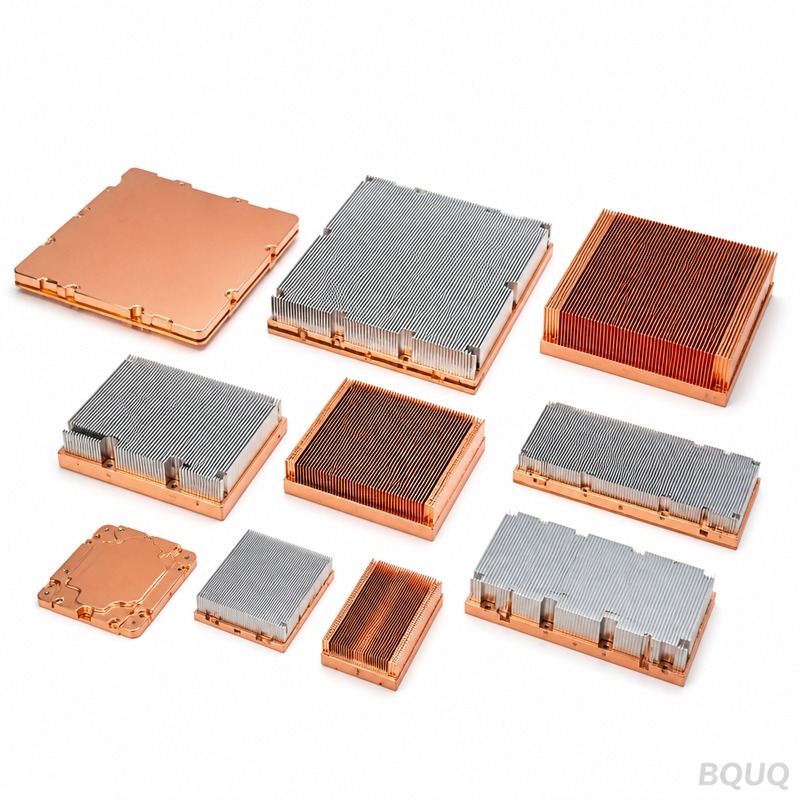
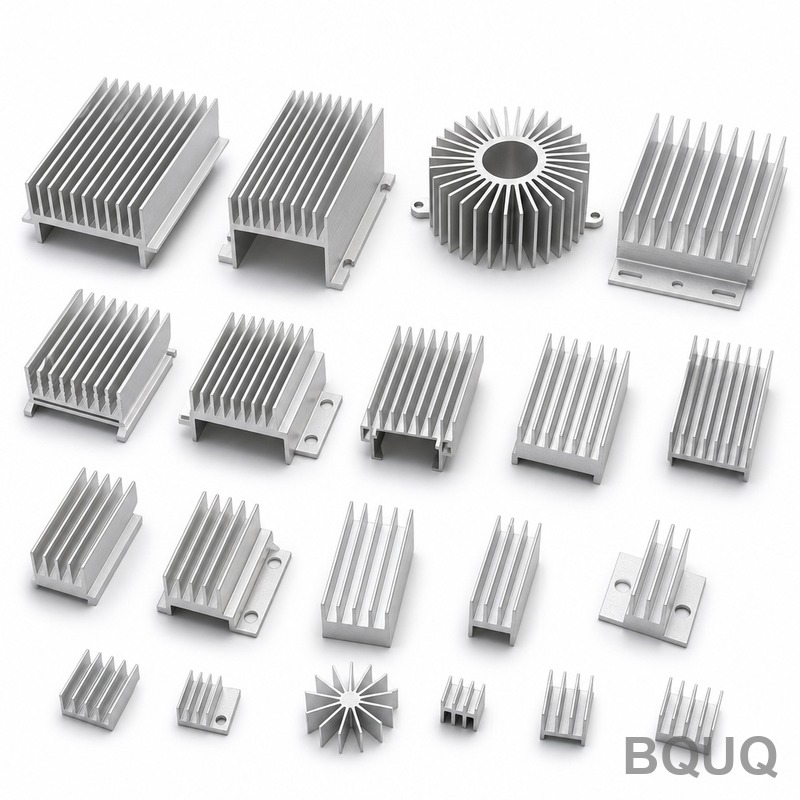
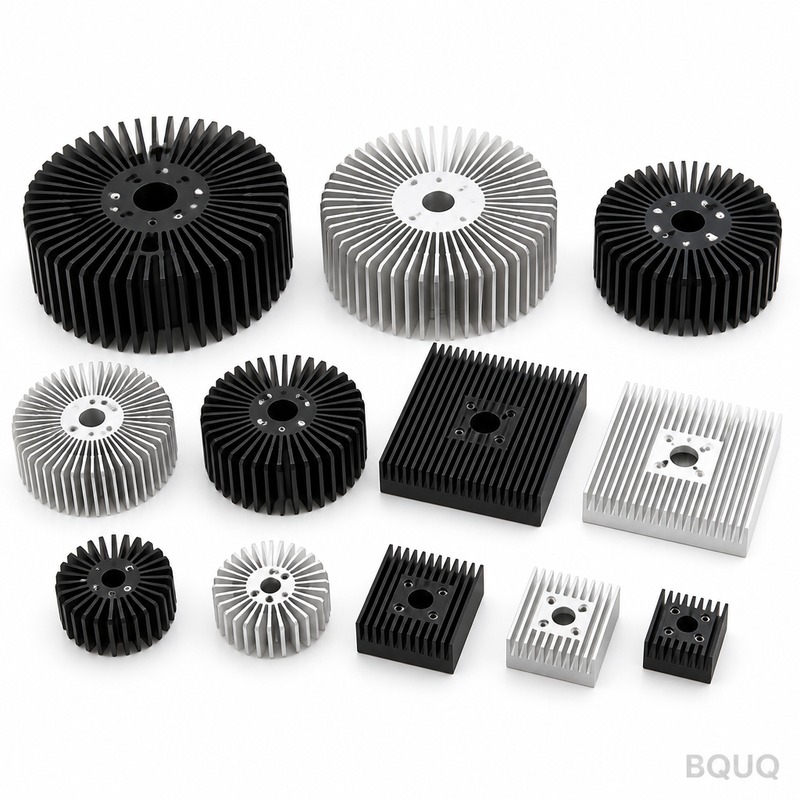
термопаста: литой алюминий ADC12, рёбра 0,8 мм с шагом 2,5 мм, плоскостность 0,15 мм на 100 мм, тепловое сопротивление 1,10 К/Вт. Минимальный заказ 50 шт., отгрузка через 7 раб...
Термопаста для радиатора
heat sink paste: ADC12 die-cast aluminium, 0.8 mm fins at 2.5 mm pitch, 0.15 mm over 100 mm flatness, 1.10 K/W thermal resistance. MOQ 50 pcs, ships in 7 wor...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Термин «теплопроводящая паста» относится к термоинтерфейсному материалу, применяемому вместе с радиатором, однако данная деталь представляет собой цельный литой алюминиевый радиатор из сплава ADC12 с основанием 1,5 мм и рёбрами 0,8 мм. Штампуется на прессе 110 т, обеспечивает плоскостность 0,15 мм на 100 мм, тепловое сопротивление 1,10 К/Вт при ΔT = 60 К и выпускается в объёме 800 000 шт. в месяц.
Основание 1,5 мм и рёбра 0,8 мм определяют характеристики этой теплопроводящей пасты. Деталь прессуется из литого алюминия ADC12 на прессе 110 т, выдерживает плоскостность 0,15 мм на 100 мм и обеспечивает тепловое сопротивление 1,10 К/Вт при ΔT = 60 К в условиях естественной конвекции. Ежемесячный выпуск составляет 800 000 шт.
Штамповка обеспечивает воспроизводимый профиль рёбер 0,8 мм, который не может выдержать экструзия: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на партии 800 000 шт.
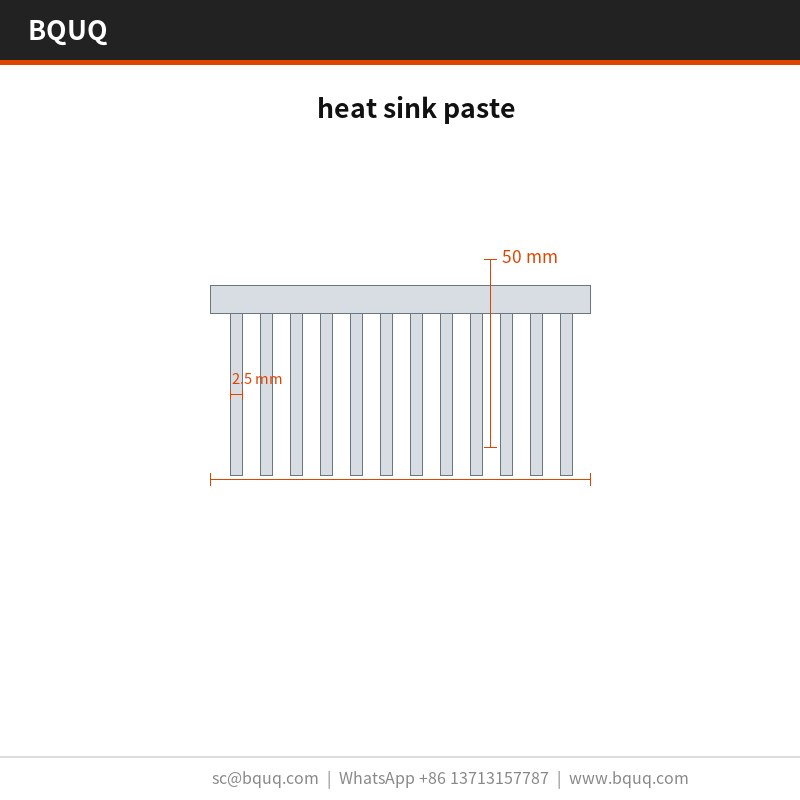
Малая толщина рёбер — главное преимущество штамповки: рёбра 0,8 мм с шагом 2,5 мм дают больше поверхности на кубический миллиметр, чем фрезерованный или экструдированный профиль в том же габарите.
Цельная геометрия устраняет клеевой слой, характерный для двухсоставных охладителей, сокращая тепловой путь. Между литым алюминием ADC12 и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Штампованная конструкция лучше переносит партионную вариацию, чем экструзия: износ штампа проявляется прежде всего как измеримое смещение шага рёбер, которое выявляется при контроле на КИМ и 100 %-ном гидравлическом испытании на герметичность, а не в эксплуатации.
Один поставщик теперь охватывает толщины рёбер от 0,8 мм до 0,8 мм на одном семействе прессов 110 т, поэтому тепловой редизайн — это смена оснастки, а не нового поставщика.
Выбор материала и отделка поверхности
Стандартный материал — литой алюминий ADC12, поставляется с прозрачным анодированием Type II, 5–10 мкм. Для применений, где важна стойкость к воздействию импульсных источников питания, мы рекомендуем пассивацию; там, где электропроводность важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Классы допусков, которые вы можете задать
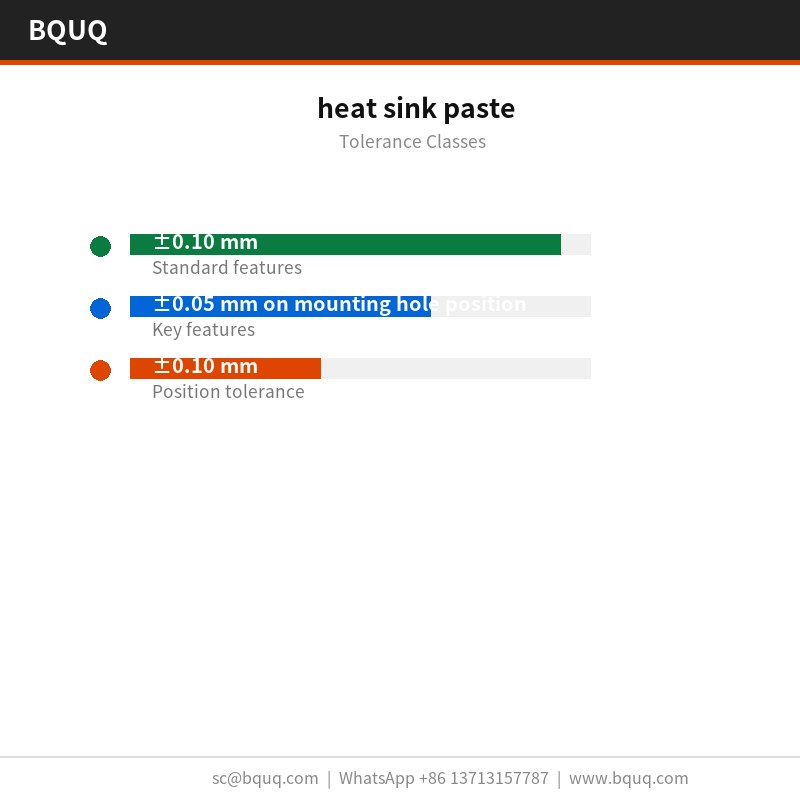
Общие размеры выполняются с допуском ±0,10 мм, критические элементы, такие как положение монтажных отверстий ±0,05 мм, контролируются отдельно. Формованная геометрия наследует воспроизводимость оснастки ±0,05 мм, а положение отверстий выдерживается в пределах ±0,10 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому решение стоит принимать до изготовления оснастки, а не после.
Плоскостность проверяется на гранитной поверочной плите при 20 °C относительно предела 0,15 мм на 100 мм, а шаг рёбер верифицируется оптически с точностью ±0,05 мм. Протоколы прилагаются к каждой партии.
Прослеживаемость партии ведётся от рулона до коробки: номер плавки, диапазон ходов пресса и протокол контроля сохраняются, поэтому эксплуатационную проблему можно привязать к конкретному прогону.
Плоскостность измеряется на граните, а не на чугуне, потому что 0,15 мм на 100 мм при габарите 200 x 100 x 80 мм читается иначе на плите, которая не была доведена. В записях сохраняются оба измерения.
Мы проверяем вершины рёбер 0,8 мм на заусенцы и трещины после формовки, поскольку штамповка может расколоть основание ребра без смещения какого-либо размерного параметра чертежа. Предел заусенца устанавливается для каждой детали.
Где применяется эта деталь
Программы импульсных источников питания — причина существования этой геометрии. Там, где корпус не может стать выше, плотность рёбер — единственный рычаг, а шаг 2,5 мм при толщине 0,8 мм — практический предел для алюминия.
Там, где теплопроводящая паста работает в объёмах импульсных источников питания, междетальная стабильность определяет возвраты из эксплуатации. ±0,05 мм на партии 800 000 шт. удерживает тепловую кривую в одной полосе.
Требования к упаковке и вибрации импульсных источников питания подталкивают к цельной конструкции. Штампованный радиатор не имеет клея, подверженного ползучести, — обычного вида отказа двухсоставных охладителей.
Конструкторы, работающие над импульсными источниками питания, спрашивают о плоскостности раньше, чем о тепловых данных, потому что сборка импульсных источников питания автоматизирована, и неплоское основание останавливает линию.
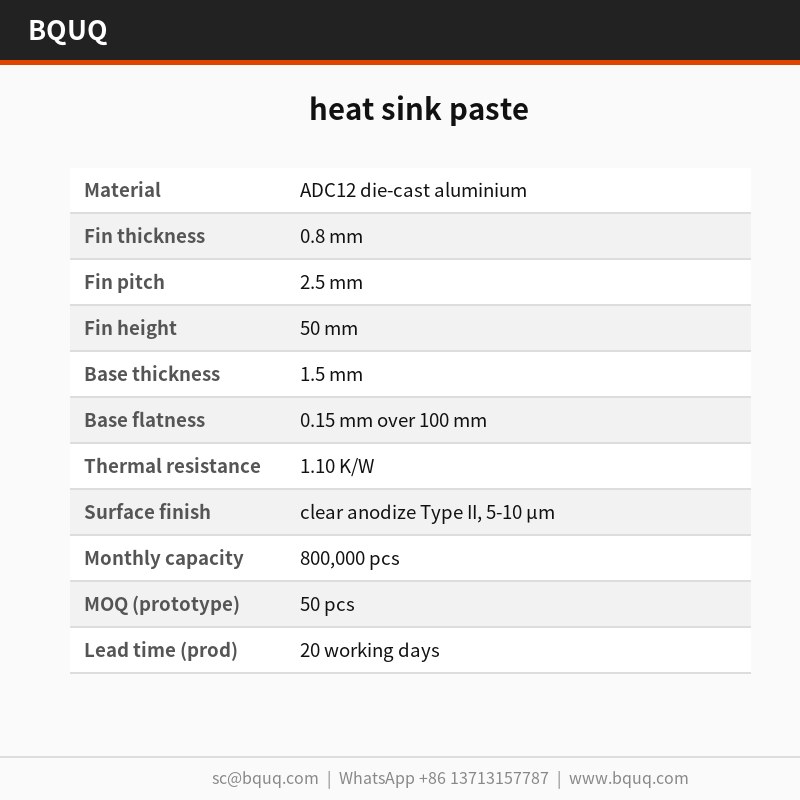
Технические характеристики
Параметр
Значение / диапазон
Материал
литой алюминий ADC12
Толщина рёбер
0,8 мм
Шаг рёбер
2,5 мм
Высота рёбер
50 мм
Толщина основания
1,5 мм
Плоскостность основания
0,15 мм на 100 мм
Тепловое сопротивление
1,10 К/Вт
Условия теплового испытания
ΔT = 60 К, естественная конвекция
Отделка поверхности
прозрачное анодирование Type II, 5–10 мкм
Диапазон размеров
200 x 100 x 80 мм
Часто задаваемые вопросы: ваши вопросы перед заказом
Каков минимальный объём заказа этой теплопроводящей пасты?
MOQ составляет 50 шт. для прототипной партии и 5000 шт. для серийного производства. Ниже прототипного количества амортизация оснастки доминирует в себестоимости единицы, поэтому мы предлагаем образец: стоимость образца 30–80 долларов США.
Как вы проверяете качество каждой партии?
Каждая партия контролируется на КИМ и проходит 100 %-ное гидравлическое испытание на герметичность, протокол прилагается к отгрузке. Мы проверяем 0,15 мм на 100 мм, 2,5 мм, 1,5 мм и положение отверстий относительно ±0,10 мм. Прослеживаемость партии от рулона до коробки сохраняется 10 лет.
Какой допуск вы можете выдержать?
Общие размеры выполняются с допуском ±0,10 мм; критические, такие как ±0,05 мм на положение монтажных отверстий, контролируются отдельно. Формованные элементы наследуют воспроизводимость оснастки ±0,05 мм. Если ваш чертёж требует более жёстких допусков, сообщите нам до изготовления оснастки, чтобы мы могли запланировать дополнительную операцию прессования.
Мы испытываем при ΔT = 60 К, естественная конвекция, и заявляем 1,10 К/Вт. Это установившееся значение, а не переходное: для поведения импульсного источника питания при первом включении нужен другой тест, и мы можем провести его по запросу.
Вы предоставляете CAD-файлы или чертёж?
Мы предоставляем 2D-чертёж с протоколом КИМ и 3D STEP по запросу. Оба содержат выноски плоскостности и линии разъёма оснастки, что важно, если вы проверяете 0,15 мм на 100 мм в собственной сборке.
Линия расположена в Дунгуане на едином предприятии ISO9001. Прессы 110 т охватывают семейство теплопроводящих паст, а 800 000 шт. в месяц — текущий подтверждённый выпуск.
Прямые поставки из Дунгуаня: рулонный материал, формовка, обработка поверхности и контроль происходят в одном здании, поэтому плоскостность 0,15 мм на 100 мм проверяется до упаковки детали.
Наш опыт в импульсных источниках питания восходит к первой программе оснастки в 2015 году. Именно поэтому стандартное прозрачное анодирование Type II, 5–10 мкм и ±0,10 мм являются консервативными, а не оптимистичными.
Крупносерийные профили рёбер 0,8 мм с шагом 2,5 мм
Требует оснастки 110 т; толщина рёбер ограничена диапазоном штамповки
Экструдированный радиатор
Простые профили и более низкая стоимость оснастки
Не может воспроизводимо выдержать профиль рёбер 0,8 мм; партионная вариация из-за износа матрицы
Фрезерованный радиатор
Прототипы и точная нестандартная геометрия
Более высокая стоимость за деталь; меньше поверхности на кубический миллиметр в том же габарите
Двухсоставный охладитель с клеем
Смешанные материалы или сложные сборки
Клеевой слой добавляет тепловое сопротивление в путь
Процесс / контроль
Этап
Контроль
Запись
Штамповка
Штамп 110 т формирует каждое ребро за один ход; шаг в пределах ±0,05 мм
Измерение шага рёбер
Размерный контроль
КИМ проверяет 0,15 мм на 100 мм
Протокол КИМ
Испытание на герметичность
100 %-ное гидравлическое испытание на герметичность
Результат испытания на герметичность
Тепловые характеристики
1,10 К/Вт при ΔT = 60 К, естественная конвекция
Данные теплового испытания
Отгрузка
Контроль перед каждой отгрузкой
Протокол контроля
Часто задаваемые вопросы
Каково тепловое сопротивление этого радиатора?
Он обеспечивает 1,10 К/Вт при ΔT = 60 К в условиях естественной конвекции. Основание 1,5 мм и рёбра 0,8 мм с шагом 2,5 мм обеспечивают площадь поверхности, необходимую для такой производительности в цельном корпусе из литого алюминия ADC12.
Из какого материала изготовлен радиатор?
Он прессуется из литого алюминия ADC12 на оснастке 110 т. Этот сплав поддерживает профиль рёбер 0,8 мм и шаг 2,5 мм, а цельная геометрия устраняет клеевой слой, характерный для двухсоставных охладителей.
Штамп формирует рёбра 0,8 мм с шагом 2,5 мм за один ход, при этом шаг остаётся в пределах ±0,05 мм на партии 800 000 шт. Один поставщик охватывает толщины рёбер от 0,8 мм до 0,8 мм на одном семействе прессов 110 т.
Каков размерный допуск на 100 мм?
Он выдерживает 0,15 мм на 100 мм. Шаг рёбер контролируется с точностью ±0,05 мм, а износ штампа проявляется прежде всего как измеримое смещение шага рёбер, которое выявляется при контроле на КИМ и 100 %-ном гидравлическом испытании на герметичность.
Какова ежемесячная производственная мощность?
Ежемесячный выпуск составляет 800 000 шт. Оснастка 110 т и одноходовая формовка рёбер поддерживают этот объём, удерживая шаг в пределах ±0,05 мм на протяжении прогона.
Как контролируется качество перед отгрузкой?
Контроль перед каждой отгрузкой включает проверки на КИМ допуска 0,15 мм на 100 мм и 100 %-ное гидравлическое испытание на герметичность. Износ штампа проявляется прежде всего как смещение шага рёбер, поэтому это выявляет вариацию до того, как она достигнет эксплуатации.
Могу ли я изменить толщину рёбер без смены поставщика?
Да. Один поставщик охватывает толщины рёбер от 0,8 мм до 0,8 мм на одном семействе прессов 110 т, поэтому тепловой редизайн — это смена оснастки, а не нового поставщика. Штампованный процесс лучше переносит партионную вариацию, чем экструзия.