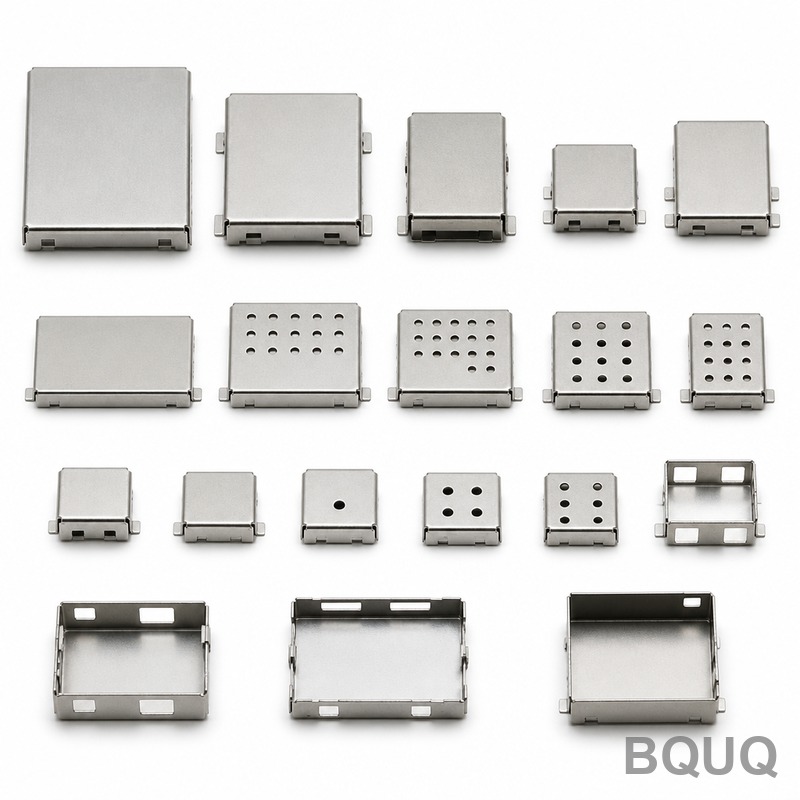
Штамповка экрана EMI для модуля камеры: SUS304 0,15 мм, глубокая вытяжка, 5 млн шт./мес.
Экран EMI для модуля камеры — это вытянутый чашеобразный элемент из нержавеющей стали, настолько тонкий, что его можно согнуть между двумя пальцами. При толщине 0,15 мм SUS304 обеспечивает экранирование, необходимое смартфонной камере, но оставляет инструменту почти не за что зацепиться, а штампу — почти нечем давить. Умножьте это на пять миллионов штук в месяц — и деталь перестаёт быть чертежом и становится вопросом стойкости инструмента и стабильности.
Предпосылки проекта и вызов
Производителю потребительской электроники в Шэньчжэне потребовался экранирующий кожух для флагманского модуля камеры. Экран располагается непосредственно над датчиком изображения и его драйверными ИС, поэтому он должен блокировать электромагнитные помехи вокруг модуля, оставаясь достаточно низким, чтобы вписаться во внутреннюю компоновку телефона. Их предыдущий поставщик справлялся с плоскими стенками, но не мог выдержать глубоко вытянутый угол: после вытяжки на нижней галтели появлялись микротрещины, а толщина покрытия колебалась по чашке, что приводило к периодическим отказам экранирования на финальном тесте.
Материал — нержавеющая сталь SUS304 толщиной 0,15 мм, выбранная за её экранирующие свойства и коррозионную стойкость, а не за технологичность. Она быстро наклёпывается: каждый проход вытяжки повышает предел текучести и снижает остаточную пластичность, поэтому чашка, которая чисто формуется за один проход на более толстом материале, треснет в углу при попытке воспроизвести ту же геометрию на 0,15 мм. Вытяжка требует глубины чашки 2,5 мм в пределах ±0,03 мм, общей высоты в пределах ±0,05 мм, безтрещинной нижней галтели и равномерного электролитического никеля 1-2µm.
Целевой объём — 5 000 000 штук в месяц на прогрессивном штампе. При такой скорости износ инструмента и налипание перестают быть статьями обслуживания и становятся всем процессом: нержавеющая сталь 0,15 мм быстро налипает на штамповую сталь, и один зашероховавшийся радиус вытяжки будет рвать, а не формовать. Обработка полосы такой толщины без растяжения или складывания при высоких скоростях ходов была второй половиной проблемы.
Экранирующие свойства — причина существования детали, но именно вытянутая геометрия отказывает первой. Трещина на нижней галтели — это и утечка экранирования, и источник свободных фрагментов внутри телефона, поэтому входной контроль заказчика рассматривал любую трещину как брак, а не как кандидата на переделку. Посадочное место экрана также мало — примерно 6 мм в квадрате, что делает каждый допуск на чашке пропорционально жёстким.
Технологическое решение BQUQ
Наш подход: разделить глубокую вытяжку на щадящие проходы на прогрессивном штампе, спроектировать инструмент для сопротивления налипанию и завершить низконапряжённым никелированием на одной непрерывной линии.
Прогрессивный штамп и многостадийная вытяжка
Чашка вытягивается в четыре стадии вместо одной, каждая удаляет контролируемую долю глубины, чтобы материал никогда не достигал предела формообразования. Радиусы вытяжки щедры относительно стенки 0,15 мм, усилие прижима настраивается для каждой позиции, а промежуточный этап снятия напряжений восстанавливает пластичность перед финальной вытяжкой до размера. Направляющие отверстия проходят через каждую позицию, поэтому деталь базируется от одной и той же базы от первой формовки до финальной обрезки. Поскольку нержавеющая сталь 0,15 мм имеет ограниченное удлинение, заготовка выбирается с запасом, а финальная обрезка выполняется после последней вытяжки, чтобы ни одна позиция не растягивала материал, уже находящийся у предела.
Обработка сверхтонкой полосы и контроль налипания
Полоса 0,15 мм подаётся под контролем натяжения с обратной связью, чтобы она не растягивалась и не коробилась между позициями. Поверхности штампа в зонах вытяжки покрыты для низкого трения, зазоры установлены специально для нержавеющей стали, а не заимствованы из правил для углеродистой стали, и специальный график смазки и очистки полосы не даёт продуктам износа скапливаться на радиусах. Именно это обеспечивает безтрещинный угол при пяти миллионах штук в месяц, а не при одном миллионе. Натяжение полосы контролируется непрерывно, и пресс останавливается при отклонении, а не работает через него, потому что растянутая полоса такой толщины выходит из допуска задолго до видимой деформации.
Электролитическое никелирование
После формовки детали очищаются и покрываются электролитическим никелем толщиной 1-2µm. Распределение тока организовано так, чтобы толщина оставалась равномерной по вытянутым стенкам и нижней галтели, а последовательность настроена для предотвращения насыщения водородом, которое охрупчило бы тонкую стенку из нержавеющей стали. Толщина и покрытие проверяются выборочно в течение прогона. Детали сушатся и упаковываются прямо с линии, поэтому тонкие стенки никогда не обрабатываются навалом ни на одном этапе между формовкой и отгрузкой.
Ключевые характеристики
| Пункт | Характеристика |
|---|---|
| Материал | Нержавеющая сталь SUS304, 0,15 мм |
| Глубина чашки | 2,5 мм ±0,03 мм |
| Общая высота | ±0,05 мм |
| Нижняя галтель | Без трещин после глубокой вытяжки, 100% визуальный контроль |
| Отделка поверхности | Электролитический никель, 1-2µm, равномерный по стенкам и галтели |
| Объём | 5 000 000 шт./мес. на прогрессивных штампах |
| Контроль | 100% визуальный + датчики в штампе, CMM первого образца, CPK≥1,33 |
| Поставка | Первый образец 6 дней, первая производственная партия 15 дней |
Контроль качества и поставка
Контроль первого образца — это полная размерная схема на CMM, металлографическая проверка вытянутого угла на трещины и карта толщины никеля перед выпуском штампа. В производстве датчики в штампе следят за подачей и усилием, а 100% визуальный контроль проверяет глубину чашки, наличие галтели и поверхностные дефекты на скорости линии. Глубина и высота чашки регистрируются с помощью SPC и удерживаются на уровне CPK≥1,33, всё в рамках системы ISO9001:2015, с отгрузкой протоколов контроля по партиям.
Состояние инструмента отслеживается по количеству ходов относительно планового интервала обслуживания, поэтому радиусы вытяжки правятся до того, как износ достигнет точки, когда он оставит след или разорвёт деталь.
Результаты: образцы через 6 дней после утверждения чертежа, первая производственная партия через 15 дней, затем ежемесячные скользящие графики по 5 000 000 шт./мес. Микротрещины в углу исчезли, разброс толщины никеля снизился до диапазона 1-2µm по чашке, а отказы экранирования на финальном тесте, связанные с экраном, упали до небольшой доли от прежнего уровня. Как только налипание было взято под контроль, интервалы обслуживания штампа были увеличены, что устранило незапланированные остановки из графика и стабилизировало выпуск.
Связанные продукты и ресурсы
Этот экран следует той же логике штамповки листового металла, которую мы применяем к корпусам, крышкам и экранирующим деталям в разных отраслях. Связанные продукты и материалы для чтения:
- Штампованные детали из листового металла
- Коллекция штампованных корпусов и крышек из листового металла
Для более крупного применения экранирования см. наш пример на Штамповка листового металла для экранирующей крышки EMI сервера. Чтобы увидеть оборудование и систему качества, стоящие за этими прогонами, посетите О BQUQ.
Часто задаваемые вопросы
Почему глубокая вытяжка SUS304 0,15 мм так сложна?
SUS304 быстро наклёпывается, и при 0,15 мм остаётся очень мало материала, чтобы компенсировать этот наклёп. Однопроходная вытяжка, работающая на более толстом материале, трескается на нижней галтели, поэтому мы разделяем вытяжку на четыре стадии с промежуточным снятием напряжений, удерживая глубину чашки 2,5 мм ±0,03 мм.
Как вы предотвращаете налипание при прогоне в пять миллионов в месяц?
Рассматривая инструмент как процесс. Низкофрикционное покрытие в зонах вытяжки, зазоры, установленные специально для нержавеющей стали, и график смазки и очистки полосы, который не даёт продуктам износа скапливаться на радиусах. Именно это сочетание делает 5 000 000 шт./мес. практичным, а не теоретическим показателем.
Насколько равномерно никелевое покрытие внутри чашки?
Покрытие — электролитический никель 1-2µm, с распределением тока, обеспечивающим постоянную толщину по вытянутым стенкам и нижней галтели. Мы проверяем толщину и покрытие на образцах в течение прогона и удерживаем диапазон 1-2µm, а не одно номинальное значение.
Какой объём и сроки поставки ожидать?
Эта деталь выпускается по 5 000 000 шт./мес. Первый образец отгружается через 6 дней после утверждения чертежа, а первая производственная партия — через 15 дней, после чего линия работает по ежемесячным скользящим графикам. Пришлите чертёж, и мы вернём коммерческое предложение в течение 12 часов.