Штамповка соединительной пластины аккумуляторного модуля электромобиля: алюминий 1060, 0,8 мм, никелирование
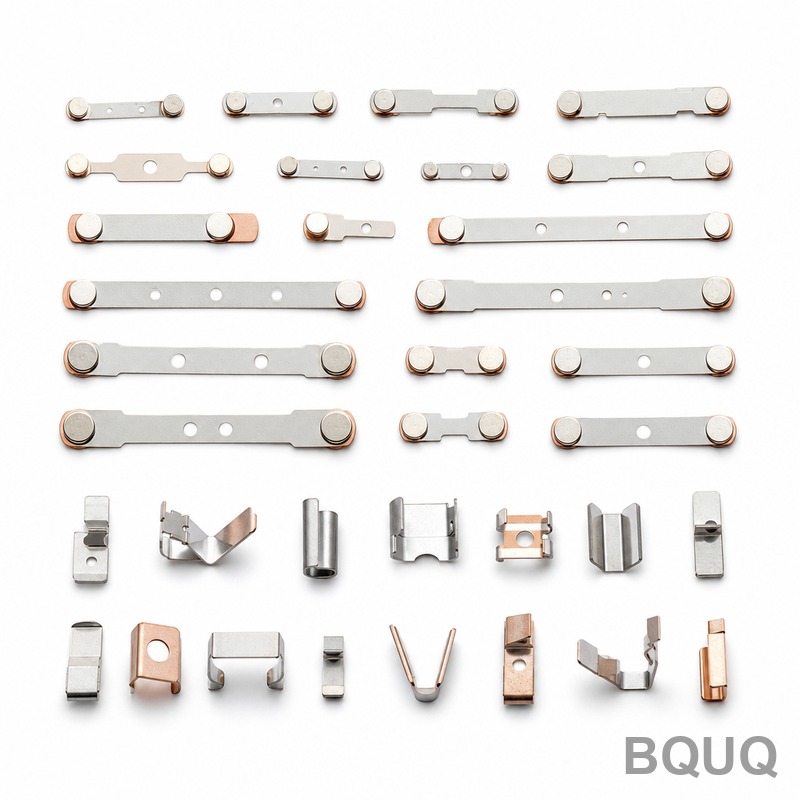
Соединительная пластина аккумуляторного модуля электромобиля на чертеже выглядит тривиально — плоская алюминиевая полоса с несколькими отверстиями и парой формовок. В производстве это одна из самых неумолимых деталей в батарее. При толщине 0,8 мм алюминий почти не имеет собственной жёсткости, и как только в процесс входит никелирование, именно плоскостность, а не профиль, становится спецификацией, определяющей приёмку детали.
Предыстория и задача проекта
Поставщик аккумуляторных модулей для электромобилей уровня Tier-1 в Восточном Китае принёс нам соединительную пластину, которая соединяет отдельные токосъёмные лепестки ячеек в шину уровня модуля. Их предыдущий поставщик мог изготовить геометрию, но не мог выдержать плоскостность после никелирования. Детали, которые на прессе укладывались в допуск, возвращались с линии гальванического покрытия изогнутыми до 0,3 мм, и сборочные роботы на линии модулей их отбраковывали. Переделка была ручной, медленной и никогда полностью надёжной.
Деталь изготовлена из алюминия 1060 толщиной 0,8 мм — марки с высокой электропроводностью и высокой пластичностью, идеальной для токоведущего соединителя, но почти не имеющей сопротивления упругому возврату и оставляющей следы при малейшем контакте. Чертёж требует позиционирования отверстий в пределах ±0,05 мм, общей плоскостности 0,1 мм на 100 мм после покрытия, беззаусенечной резаной кромки и матового никелевого покрытия для коррозионной стойкости и стабильного переходного сопротивления.
Эти четыре требования противоречат друг другу. Штамповка, формирующая деталь, вносит напряжение; удаление заусенцев, очищающее кромку, может внести его снова; гальваническая ванна, защищающая поверхность, добавляет тепло и водород, которые высвобождают оставшееся напряжение. Объём закрыл дверь для мягких вариантов: клиенту требовалось 200 000 штук в месяц с наращиванием до 250 000 на старте модели, что исключает любой ручной или полуавтоматический маршрут. Процесс должен был быть непрерывной штамповочной линией со встроенным контролем, подающей на линию гальванического покрытия «катушка-в-катушку», а не на барабанное покрытие партиями.
Плоскостность этой детали не косметическая. Изогнутая соединительная пластина изменяет площадь контакта между пластиной и токосъёмным лепестком ячейки, что повышает сопротивление соединения и может привести к неравномерной сварке или зазору, который фиксирует тестер модуля. Значение плоскостности 0,1 мм было внесено в спецификацию после эксплуатационного инцидента, поэтому не было возможности его снизить, и клиент хотел поставщика, способного выдерживать его процессом, а не сортировкой хороших деталей от плохих.
Технологическое решение BQUQ
Наш подход заключался в том, чтобы рассматривать плоскостность как технологическую переменную от рулона до отгрузочной катушки, а не как результат, проверяемый в самом конце.
Подготовка штампа и рулона
Прогрессивный штамп с последовательностью позиций, спроектированной так, чтобы удерживать материал как можно ближе к нейтральной оси. Вместо одной тяжёлой формовочной позиции, концентрирующей напряжение, формовка разделена на мягкие инкрементальные этапы, а пилотные отверстия повторно используются как базовые ориентиры на каждой позиции, чтобы накопленная ошибка позиционирования никогда не накапливалась. Входящий рулон 1060 проверяется на твёрдость и серповидность; серповидный рулон подаёт изогнутую полосу даже в идеальный штамп, поэтому рулоны вне допуска отбраковываются до попадания на пресс. Рулон также пропускается через правильную машину и петлевой контроль, чтобы полоса входила в первую позицию с постоянным натяжением; неравномерное натяжение на входе — тихий источник вариаций плоскостности, который никакой объём контроля в конце линии не сможет компенсировать.
Штамповка и удаление заусенцев
Штамповка выполняется на непрерывной линии с контролируемой частотой ходов, с зенковками в штампе на выходах отверстий и зазором штампа, настроенным на чистое срезание, а не разрыв. Удаление заусенцев интегрировано в инструмент, а не выполняется позже в галтовочном барабане, который выбил бы полосу из плоскости. Кромки выходят из пресса в пределах заусенца 0,05 мм, с плоскостностью в пределах 0,05 мм на 100 мм до покрытия. Геометрия режущего инструмента подобрана под пластичность 1060, чтобы поверхность среза была гладкой, а поверхность разрыва короткой, что удерживает кромку в пределах этого лимита заусенца без вторичной операции.
Никелирование «катушка-в-катушку»
Детали остаются на несущей полосе через линию гальванического покрытия «катушка-в-катушку». Покрытие полосы под натяжением, вместо покрытия отдельных деталей в барабане, удерживает каждую пластину плоской через ванну. Толщина никеля выдерживается на уровне 1,5-3µм и контролируется плотностью тока и скоростью линии; низконапряжённая химия никеля и контролируемая последовательность промывки предотвращают водородную деформацию. Плоскостность проверяется на катушке, а не на выборочном столе. Химия ванны и проводимость регистрируются ежедневно, потому что дрейфующая ванна — самая распространённая причина того, что плоская деталь покидает линию изогнутой.
Ключевые характеристики
| Параметр | Спецификация |
|---|---|
| Материал | алюминий 1060, рулон 0,8 мм |
| Позиционирование отверстий | ±0,05 мм |
| Плоскостность | 0,05 мм/100 мм до покрытия, 0,1 мм/100 мм после покрытия |
| Высота заусенца | ≤0,05 мм, удаление заусенцев в штампе |
| Отделка поверхности | матовый никель «катушка-в-катушку», 1,5-3µм |
| Объём | 200 000 шт/мес, с наращиванием до 250 000, без давления по минимальному заказу |
| Контроль | Датчики в штампе + SPC, CMM для первой детали, CPK≥1,33 |
| Поставка | Первая деталь 5 дней, первая производственная партия 18 дней |
Контроль качества и поставка
Контроль первой детали — это полная разметка на CMM плюс проверка плоскостности после покрытия до запуска штампа в производство. На линии датчики в штампе контролируют положение подачи и усилие, а позиционирование отверстий и плоскостность регистрируются с помощью SPC, чтобы любой дрейф был пойман на позиции, а не в финале. CPK≥1,33 поддерживается по позиционированию отверстий и плоскостности, и каждая отгрузка сопровождается отчётом о контроле с данными CPK, всё в рамках системы ISO9001:2015.
Результаты: образцы через 5 дней после утверждения чертежа, первая партия из 200 000 штук за 18 дней, затем ежемесячные скользящие графики. Плоскостность после покрытия установилась на уровне 0,06-0,08 мм на 100 мм, с комфортным запасом внутри лимита 0,1 мм, а уровень отбраковки на линии модулей упал с примерно 4% до менее 0,2%. Линия теперь выдерживает около 250 000 шт/мес на пике без дополнительной оснастки.
Связанные продукты и ресурсы
Эта соединительная пластина принадлежит к более широкому семейству штампованных энергетических деталей, которые мы изготавливаем. Посмотрите, как та же дисциплина непрерывного штампа применяется в смежных продуктах:
- Коллекция штампованных деталей высоковольтных контакторов электромобилей
- Коллекция штампованных биполярных пластин водородных топливных элементов
Близкий родственник из фосфористой бронзы, где переходное сопротивление и пружинные свойства важнее электропроводности, рассмотрен в нашем примере по штамповке высоковольтных соединительных клемм электромобилей. Больше вопросов производства освещено в нашем Центре FAQ.
Часто задаваемые вопросы
Почему никелирование деформирует штампованную алюминиевую деталь?
Два эффекта складываются. Формовка оставляет остаточное напряжение в алюминии 0,8 мм, а гальваническая ванна добавляет тепло и водород, которые его высвобождают, что и изогнуло детали предыдущего поставщика до 0,3 мм. Покрытие на несущей полосе под натяжением, а не свободно в барабане, удерживает деталь через ванну, сохраняя плоскостность на уровне 0,06-0,08 мм на 100 мм.
Какую плоскостность вы действительно можете выдержать после покрытия?
Мы выдерживаем 0,1 мм на 100 мм после никелирования как договорный лимит, а на практике работаем на 0,06-0,08 мм на 100 мм. Плоскостность до покрытия удерживается в пределах 0,05 мм на 100 мм, что даёт нам запас, а не полагается на линию покрытия для исправления изогнутой полосы. Позиционирование отверстий выдерживается до ±0,05 мм, и оба параметра регистрируются с помощью SPC при CPK≥1,33.
Вы действительно можете поставлять 200 000 штук в месяц?
Да. Деталь изготавливается на непрерывном прогрессивном штампе, поэтому объём никогда не был ограничением — ограничением была плоскостность. Первая деталь отгружается за 5 дней, первая полная партия за 18 дней, и линия поддерживает 200 000–250 000 шт/мес по скользящим графикам без давления по минимальному заказу.
Как вы контролируете заусенцы без галтовочной операции?
Удаление заусенцев встроено в штамп. Зенковки в штампе на выходах отверстий и контролируемый зазор штампа чисто срезают, а не разрывают, поэтому детали покидают пресс в пределах лимита заусенца 0,05 мм. Галтовка была бы быстрее на бумаге, но выбила бы алюминиевую полосу 0,8 мм из плоскости, поэтому мы полностью её избегаем. Именно поэтому плоскостность проверяется как до покрытия, так и после, чтобы проблема удаления заусенцев никогда не скрывалась за никелем.