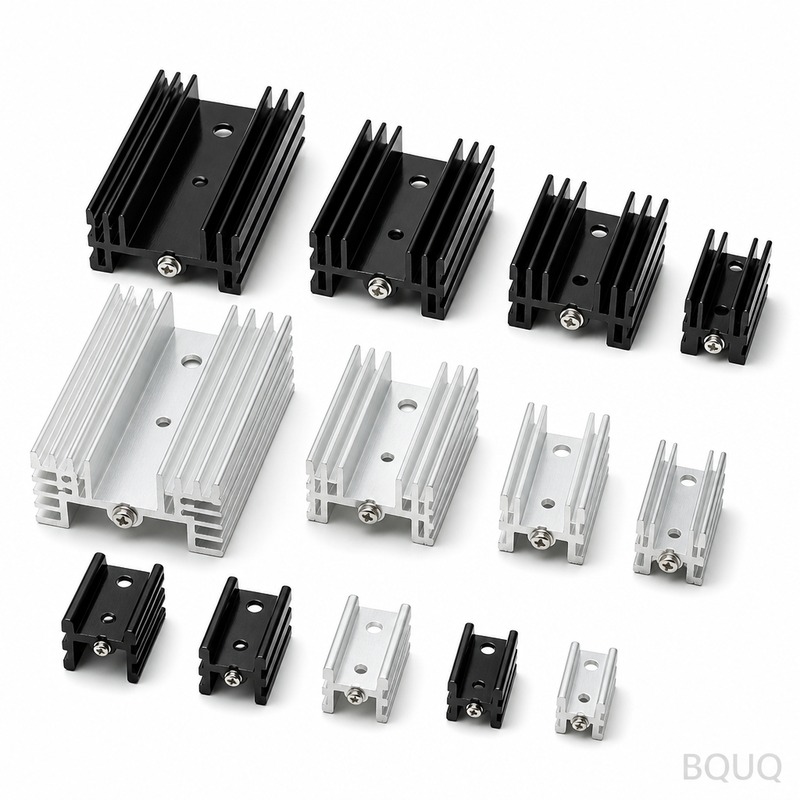
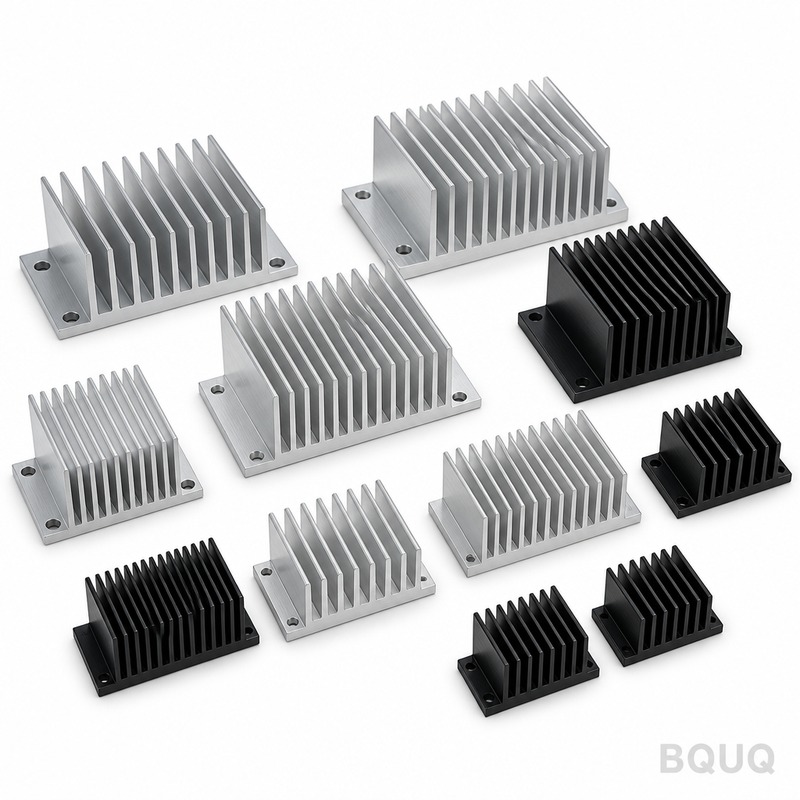
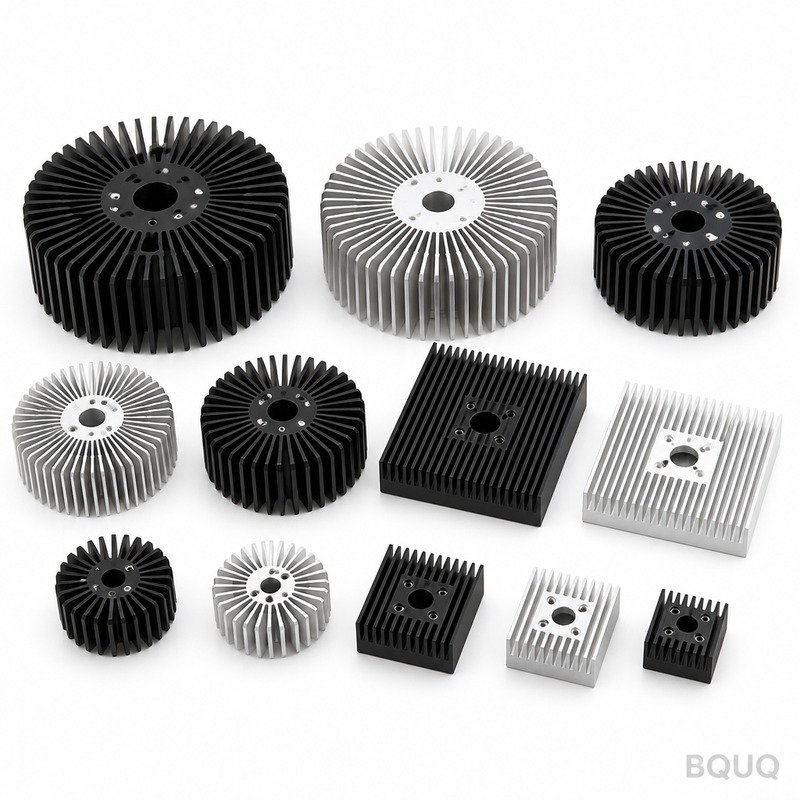
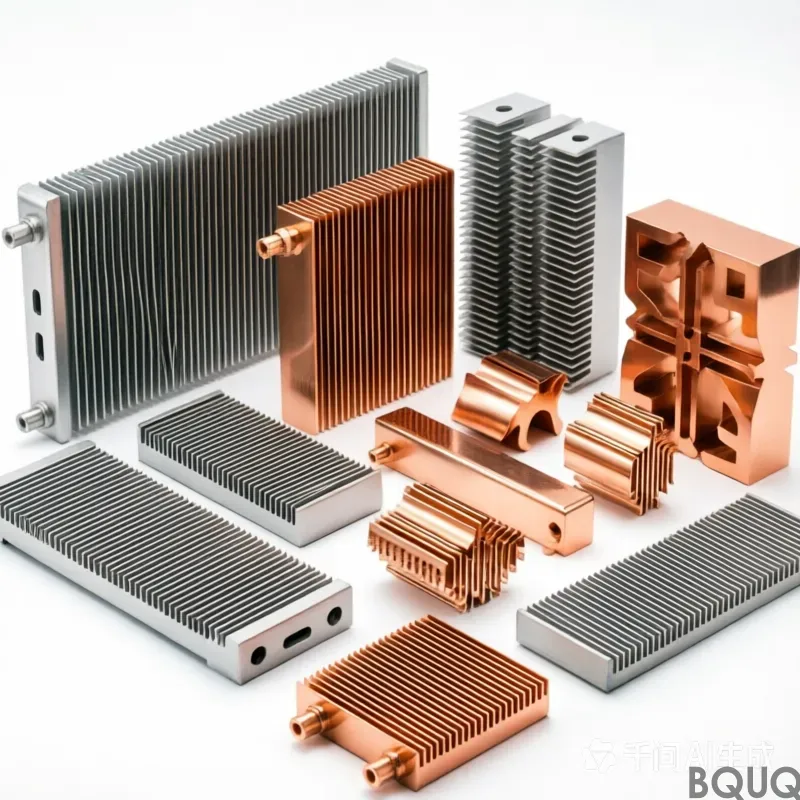
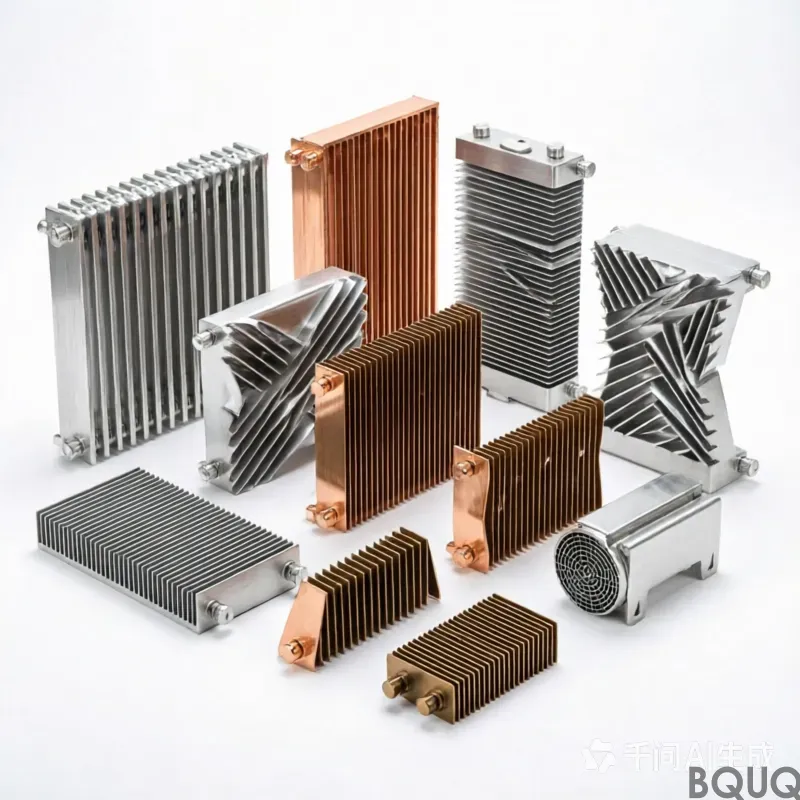
алюминиевые радиаторы: алюминий 6063-T5, рёбра 0,5 мм с шагом 1,5 мм, плоскостность 0,10 мм на 100 мм, тепловое сопротивление 0,62 К/Вт. Минимальный заказ 50 шт., отгрузка за 7 рабочих...
алюминиевые радиаторы
алюминиевые радиаторы: 6063-T5 aluminium, 0.5 mm fins at 1.5 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 50 pcs, ships in 7 work...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Алюминиевые радиаторы из сплава 6063-T5 обеспечивают тепловое сопротивление 0,62 К/Вт при ΔT = 75 К и принудительном воздушном охлаждении со скоростью 2,0 м/с. Штампованные рёбра толщиной 0,5 мм с шагом 1,5 мм на основании 3,0 мм выдерживают шаг в пределах ±0,05 мм на партии из 120 000 шт. Изделия начинаются от 15 г, с твёрдым анодированием Type III толщиной 25-40 мкм.
Алюминиевые радиаторы из сплава 6063-T5 обеспечивают тепловое сопротивление 0,62 К/Вт при ΔT = 75 К и принудительном воздушном охлаждении 2,0 м/с. Рёбра имеют толщину 0,5 мм при шаге 1,5 мм на основании 3,0 мм, и каждая партия поставляется с протоколом CMM на CMM плюс 100% гидравлическим прессовым испытанием на герметичность.
Штамповка обеспечивает воспроизводимый профиль ребра 0,5 мм, который экструзия выдержать не может: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на партии из 120 000 шт.
Цельная геометрия устраняет клеевой слой, присутствующий в двухсоставных охладителях, сокращая тепловой путь. Между алюминием 6063-T5 и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия: износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется при контроле на CMM плюс 100% гидравлическим прессовым испытанием на герметичность, а не в эксплуатации.
Прессование алюминия 6063-T5 сохраняет алюминиевые радиаторы лёгкими — от 15 г в зависимости от габаритов — без ущерба для плотности рёбер, что важно там, где длина пути воздушного потока уже задана корпусом.
Твёрдое анодирование Type III толщиной 25-40 мкм наносится после формообразования, поэтому антикоррозионная защита не прорезается у основания рёбер так, как это происходит на механически обработанных аналогах.
Выбор материала и отделка поверхности
Стандартный материал — алюминий 6063-T5, поставляется с твёрдым анодированием Type III, 25-40 µm. Для применений, где важно воздействие импульсных источников питания, мы рекомендуем пассивированный вариант; там, где проводимость важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Классы допусков, которые вы можете задать
Общие размеры выдерживаются в пределах ±0.20 мм, при этом критичные элементы, такие как толщина основания ±0.05 мм, контролируются отдельно. Формообразованная геометрия наследует повторяемость оснастки ±0.05 мм, а положение отверстий выдерживается в пределах ±0.10 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому решение стоит принимать до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Плоскостность проверяется на гранитной поверочной плите при 20 °C с допуском 0.10 мм на 100 мм, а шаг рёбер верифицируется оптически с точностью ±0.05 мм. Протоколы прилагаются к каждой партии.
Выборочный контроль проводится по AQL 0.65 для критичных размеров и 1.5 для общих, с применением CMM и 100% гидравлическим испытанием пресса на герметичность для каждого первого образца. Отклонения свыше ±0.20 мм запускают полную сортировку партии.
Мы проверяем вершины рёбер толщиной 0.5 мм на заусенцы и трещины после формообразования, поскольку штамповка может расколоть основание без смещения какого-либо размера на чертеже. Предел заусенцев устанавливается для каждой детали.
Финальная упаковка — пакет PE + сотовый картон, 15 кг на коробку. Каждая коробка маркируется с указанием партии, количества и статуса контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
В импульсном источнике питания показатель 0,62 К/Вт определяет, какой расход воздуха ещё необходим корпусу. При температурах перехода импульсного источника питания рёбра толщиной 0,5 мм с шагом 1,5 мм удерживают перепад температур в пределах бюджета датчика.
Там, где алюминиевый радиатор работает при объёмах импульсных источников питания, стабильность от детали к детали определяет возвраты из эксплуатации. ±0,05 мм на партии 120 000 шт. удерживает тепловую кривую в одной полосе.
В импульсном источнике питания основание обычно служит и монтажным интерфейсом. 3,0 мм при 0,10 мм на 100 мм обеспечивает стабильную поверхность для термопрокладки импульсного источника питания.
Конструкции импульсных источников питания часто используют путь принудительного воздуха 2,0 м/с. 0,62 К/Вт при ΔT = 75 К, принудительный воздух 2,0 м/с означает, что импульсный источник питания может удерживать целевую температуру при мощности вентилятора ниже акустического предела.
Технические характеристики
Параметр
Значение / диапазон
Материал
алюминий 6063-T5
Толщина ребра
0,5 мм
Шаг рёбер
1,5 мм
Высота ребра
35 мм
Толщина основания
3,0 мм
Плоскостность основания
0,10 мм на 100 мм
Тепловое сопротивление
0,62 К/Вт
Условия теплового испытания
ΔT = 75 К, принудительный воздух 2,0 м/с
Отделка поверхности
твёрдое анодирование Type III, 25-40 мкм
Диапазон размеров
80 x 60 x 35 мм
FAQ: Ваши вопросы перед заказом
Можете ли вы изготовить алюминиевые радиаторы под наше применение на заказ?
Да. Отправьте чертёж или образец, и мы вернём заключение DFM в течение 3 рабочих дней. Большинство доработок для импульсных источников питания касаются размеров 1,5 мм, 3,0 мм или схемы отверстий, и все три представляют собой изменения оснастки на существующем прессе 25 T, а не новый станок.
Как вы проверяете качество в каждой партии?
Каждая партия контролируется на CMM плюс 100% гидравлический тест на герметичность под прессом, и отчёт прилагается к поставке. Мы проверяем 0,10 мм на 100 мм, 1,5 мм, 3,0 мм и положение отверстий с допуском ±0,20 мм. Прослеживаемость партии от рулона до коробки хранится 10 лет.
Проводите ли вы испытания на тепловое сопротивление?
Мы испытываем при ΔT = 75 K, принудительный воздух 2,0 м/с и получаем 0,62 K/W. Это установившееся значение, а не переходное: для поведения импульсного источника питания при первом включении нужен другой тест, и мы можем провести его по запросу.
Какова плоскостность монтажной поверхности?
0,10 мм на 100 мм, измерено на гранитной поверочной плите, 20 °C. Это показатель, который имеет значение для импульсного источника питания, потому что термопрокладке нужен равномерный контакт. Если вашему узлу нужно лучше, сообщите, и мы можем добавить операцию чистовой зачистки.
Можете ли вы поставлять алюминиевые радиаторы в предварительно собранном виде?
Да. Мы можем добавить клипсы, винты или кожух вентилятора в виде комплектного узла, с упаковкой и маркировкой деталей по комплектам. Это распространено в программах импульсных источников питания и добавляет около 3 рабочих дней.
Наш опыт в области импульсных источников питания восходит к первой программе оснастки в 2015 году. Именно поэтому стандартное твёрдое анодирование Type III, 25-40 µm и ±0.20 mm являются консервативными, а не оптимистичными показателями.
Оснастка изготавливается собственными силами, что позволяет удерживать ±0.05 mm в рамках программы на 120,000 pcs, а не допускать отклонений от детали к детали.
Мы предлагаем цены на условиях FOB Shenzhen и резервируем 50 pcs для отбора образцов. Образцы платные, их стоимость возвращается при заказе, поэтому первая оценка не требует производственных обязательств.
Стандартный для данного процесса; уточняется при заказе
MOQ
Стандартный для данного процесса; уточняется при заказе
Производственная мощность
Партия 120,000 pcs
Выбор / сравнение
Вариант
Оптимальное применение
Компромисс
Штампованная цельная конструкция
Воспроизводимый профиль ребра 0,5 мм и плотный шаг
Износ штампа в первую очередь смещает шаг ребер; выявляется при контроле
Прессованная
Простые постоянные поперечные сечения
Не обеспечивает столь же воспроизводимый профиль ребра 0,5 мм
Двухкомпонентный склеенный охладитель
Сложная геометрия, требующая сборки
Клеевой слой увеличивает тепловое сопротивление
Штампованная с твердым анодированием
Защита от коррозии после формообразования
Type III 25-40 µm добавляет технологическую операцию
Облегченная штампованная
Корпуса с фиксированной длиной пути воздушного потока
От 15 г; зависит от габаритов
Процесс / контроль
Этап
Контроль
Запись
Формообразование
Штамп формирует каждое ребро за один ход
Шаг ребер измеряется в пределах ±0,05 мм
Материал
Алюминий 6063-T5
Сертификат материала в стандартной комплектации
Отделка
Твердое анодирование Type III, 25-40 µm после формообразования
Запись толщины покрытия
Контроль
Отчет CMM плюс 100% гидравлический прессовый тест на герметичность
Отчет CMM на партию
Отгрузка
Каждая партия отгружается с отчетом CMM
Прослеживаемость партии
Часто задаваемые вопросы
Какое тепловое сопротивление можно ожидать от этих алюминиевых радиаторов?
В алюминии 6063-T5 радиатор обеспечивает тепловое сопротивление 0.62 K/W при ΔT = 75 K с принудительным воздушным потоком 2.0 m/s. Рёбра толщиной 0.5 mm с шагом 1.5 mm на основании 3.0 mm, поэтому характеристики воспроизводимы в партии из 120,000 шт.
Насколько жёсткий допуск шага рёбер у штампованных радиаторов?
Штамповка выдерживает шаг рёбер в пределах ±0.05 mm в партии из 120,000 шт. Штамп формирует каждое ребро за один ход, поэтому шаг остаётся постоянным. Износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое контроль выявляет до отгрузки.
Почему выбрать штампованную конструкцию вместо экструзии для рёбер 0.5 mm?
Штамповка обеспечивает воспроизводимый профиль ребра 0.5 mm, который экструзия выдержать не может. Штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0.05 mm в партии из 120,000 шт. Штампованная конструкция также лучше переносит партионные отклонения, чем экструзия.
Какое покрытие наносится на эти алюминиевые радиаторы?
Твёрдое анодирование Type III толщиной 25-40 µm наносится после формообразования. Это означает, что защита от коррозии не прорезается на кромках рёбер. Покрытие задано для деталей из алюминия 6063-T5, толщина покрытия фиксируется в рамках контроля.
Сколько весят эти алюминиевые радиаторы?
Прессование алюминия 6063-T5 сохраняет радиаторы лёгкими — от 15 g в зависимости от габарита, без ущерба для плотности рёбер. Это важно там, где длина пути воздушного потока уже задана корпусом. Точный вес зависит от вашего конечного размера детали и конфигурации рёбер.
Каждая партия отгружается с протоколом измерений на КИМ и 100% испытанием на герметичность под гидравлическим прессом. Контроль выявляет износ штампа как измеримое смещение шага рёбер, а не в условиях эксплуатации. Протокол КИМ документирует критические размеры, а испытание на герметичность проверяет каждую деталь.
Можно ли использовать эти радиаторы в корпусах с фиксированными путями воздушного потока?
Да. Штампованная цельная геометрия устраняет клеевой слой, присутствующий в двухсоставных охладителях, сокращая тепловой путь. При рёбрах толщиной 0,5 мм и шагом 1,5 мм на основании 3,0 мм конструкция подходит туда, где длина пути воздушного потока уже задана корпусом.