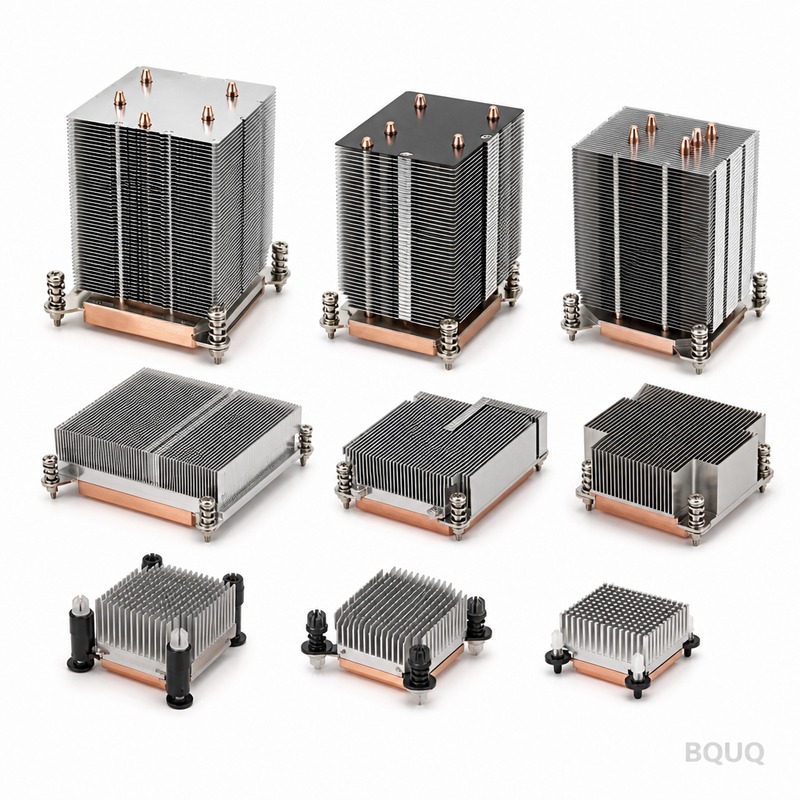
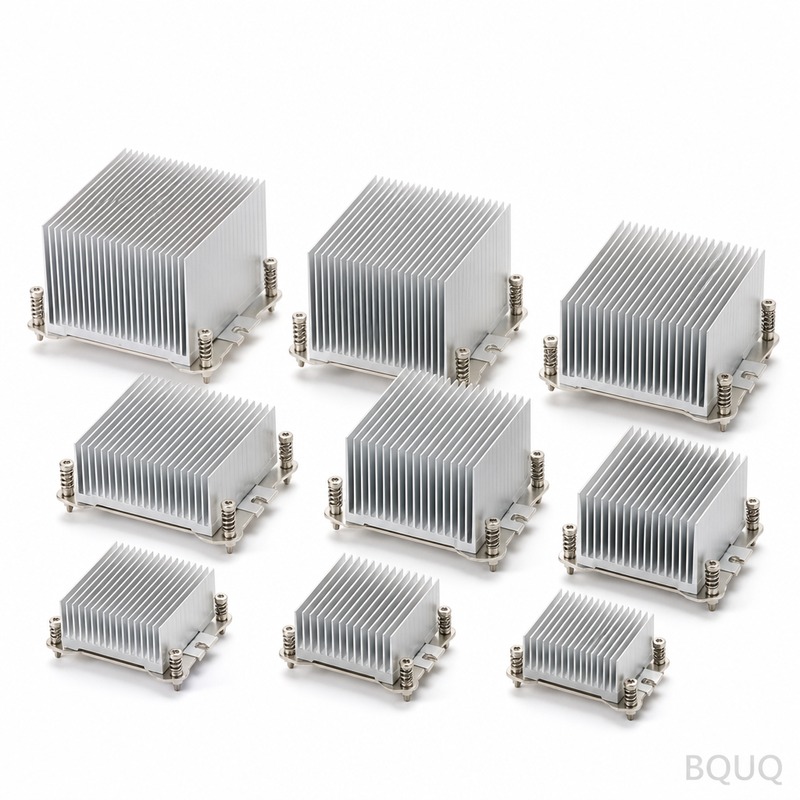
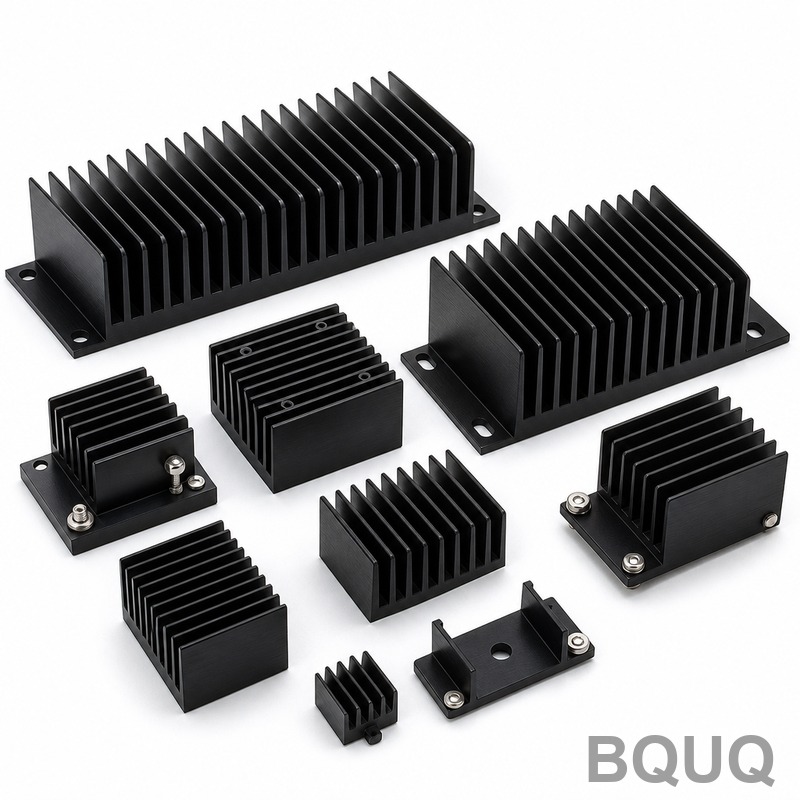
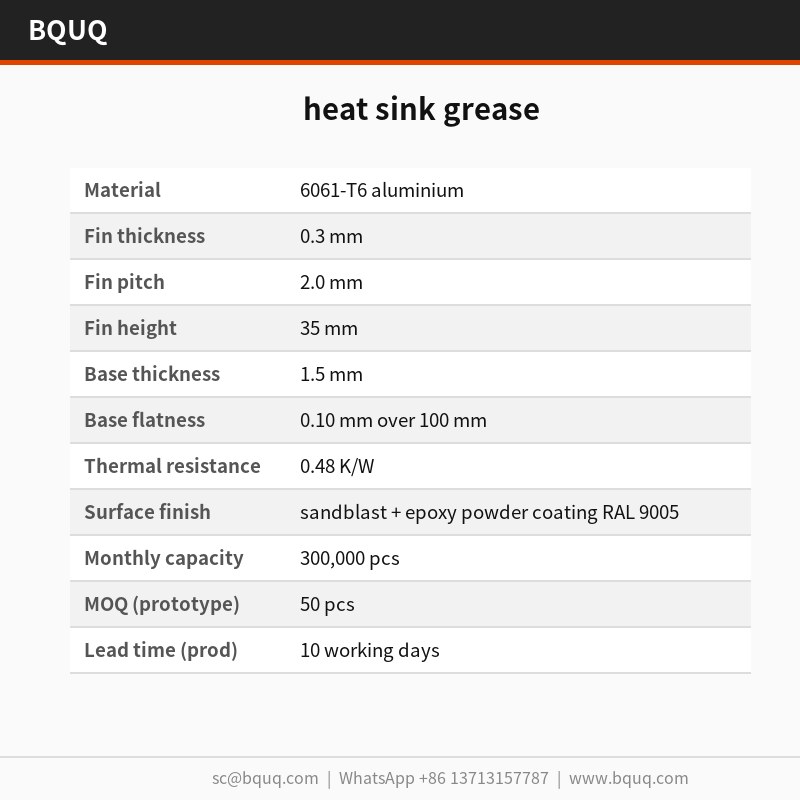
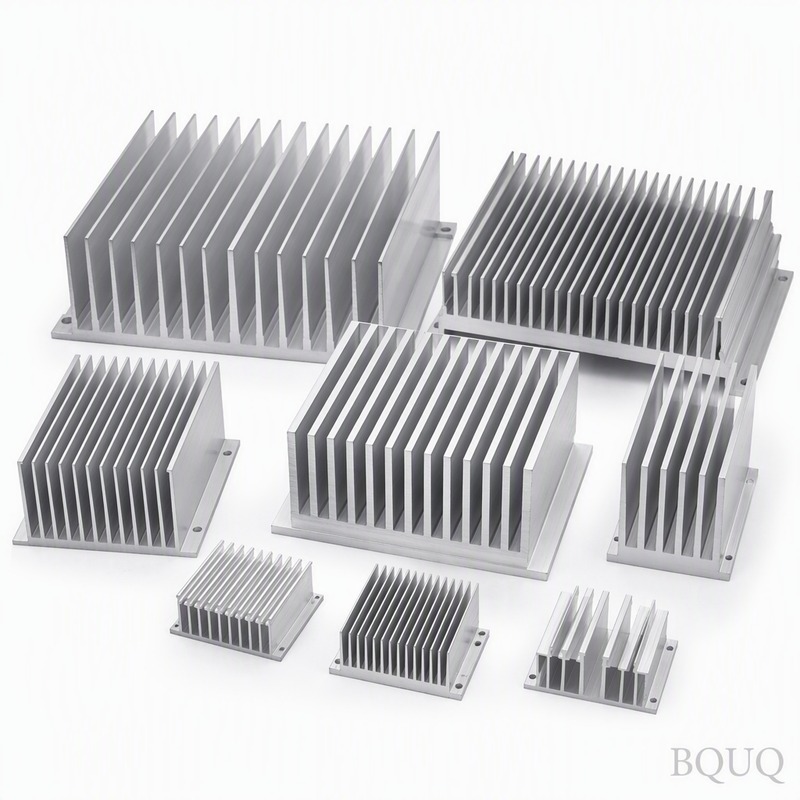
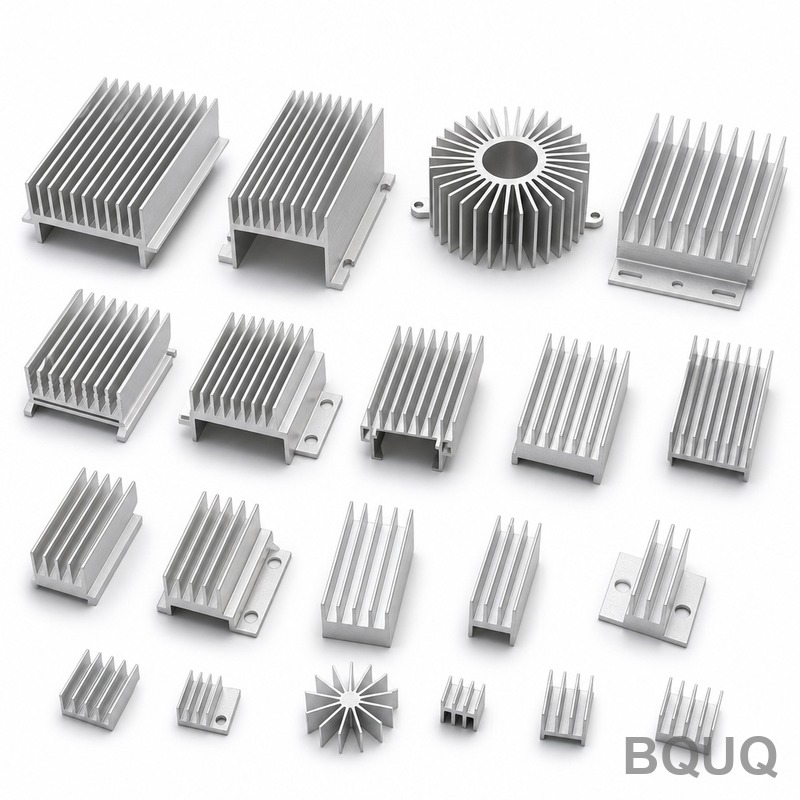
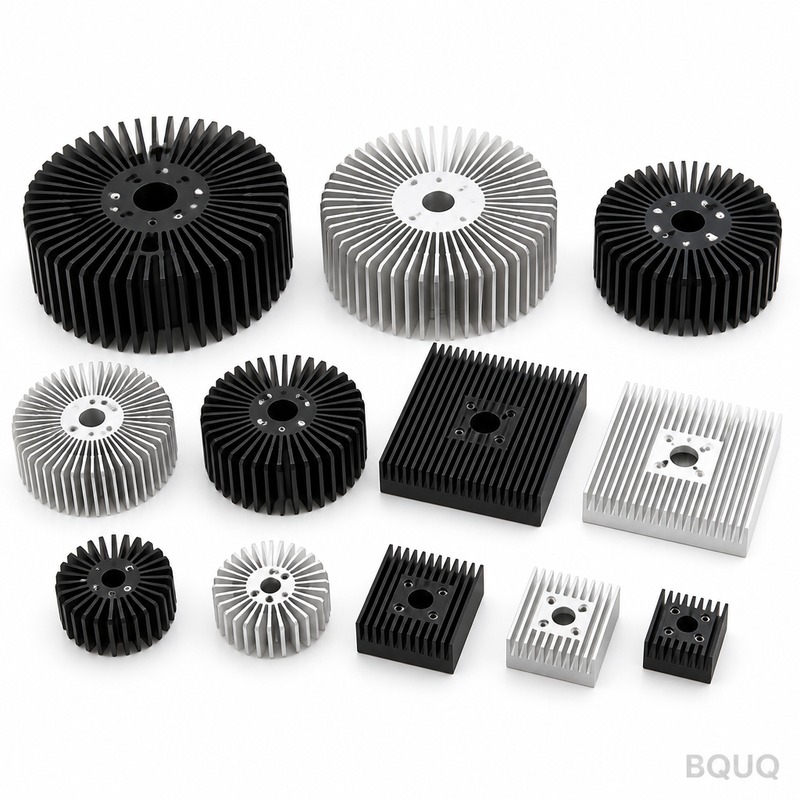
термопаста: алюминий 6061-T6, ребра 0,3 мм с шагом 2,0 мм, плоскостность 0,10 мм на 100 мм, тепловое сопротивление 0,48 К/Вт. Минимальный заказ 50 шт., отгрузка в течение 72 часов.
Термосмазка для радиатора
heat sink grease: 6061-T6 aluminium, 0.3 mm fins at 2.0 mm pitch, 0.10 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 50 pcs, ships in 72 hours.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
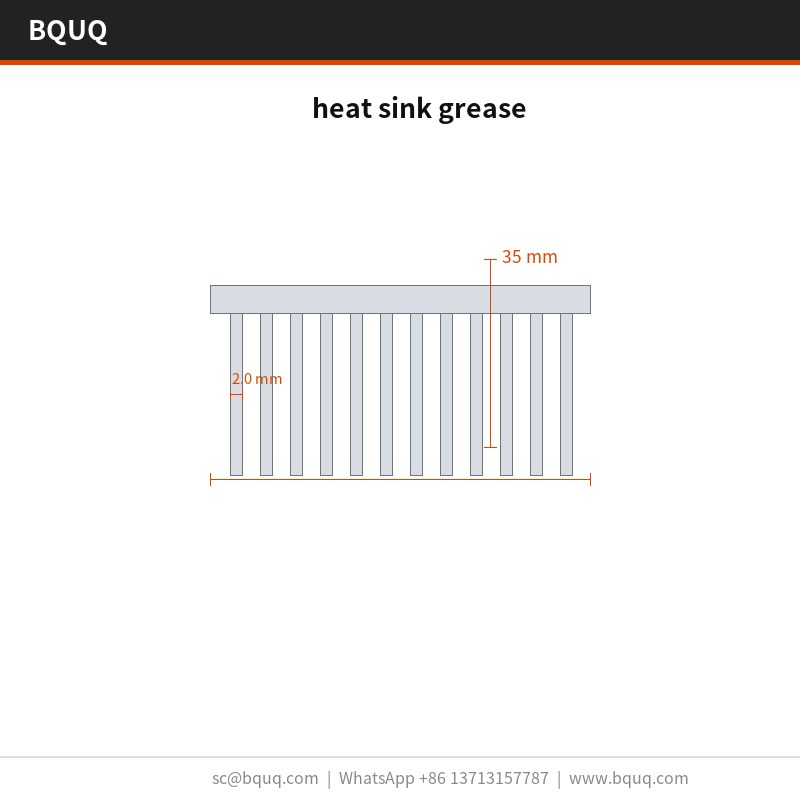
Теплопроводящая паста в радиаторе из алюминия 6061-T6 обеспечивает тепловое сопротивление 0,48 К/Вт при ΔT = 60 К, естественная конвекция. Штампованные рёбра толщиной 0,3 мм с шагом 2,0 мм на основании 1,5 мм выдерживаются в пределах ±0,05 мм на партии 300 000 шт. Один ход пресса 160 т формирует всю деталь за цикл 25 с, и каждая партия поставляется с протоколом КИМ и 100% гидравлическим испытанием на герметичность.
Теплопроводящая паста в радиаторе из алюминия 6061-T6 обеспечивает тепловое сопротивление 0,48 К/Вт при ΔT = 60 К, естественная конвекция. Рёбра толщиной 0,3 мм с шагом 2,0 мм на основании 1,5 мм, и каждая партия поставляется с протоколом КИМ плюс 100% гидравлическим испытанием на герметичность.
Конструктивный подход и технология
Штамповка обеспечивает воспроизводимый профиль ребра 0,3 мм, который экструзия не может выдержать: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на партии 300 000 шт.
Один ход пресса 160 т формирует всю теплопроводящую пасту, поэтому стоимость детали перестаёт зависеть от сложности. Оснастка работает с точностью ±0,05 мм, а цикл 25 с обеспечивает линию на 300 000 шт.
Малая толщина рёбер — это преимущество штамповки: рёбра 0,3 мм с шагом 2,0 мм дают больше площади поверхности на кубический миллиметр, чем фрезерованный или экструдированный профиль в том же габарите.
Цельная геометрия устраняет клеевой слой, характерный для двухкомпонентных охладителей, сокращая тепловой путь. Между алюминием 6061-T6 и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Отделка пескоструйная обработка + эпоксидное порошковое покрытие RAL 9005 наносится после формовки, поэтому антикоррозионная защита не прорезается у основания рёбер, как это происходит у фрезерованных аналогов.
Выбор материала и отделка поверхности
Стандартный материал — алюминий 6061-T6, поставляется с пескоструйной обработкой + эпоксидным порошковым покрытием RAL 9005. Для применений, где важна стойкость к воздействию в серверах 1U и ускорителях ИИ, мы рекомендуем пассивированный вариант; там, где проводимость важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
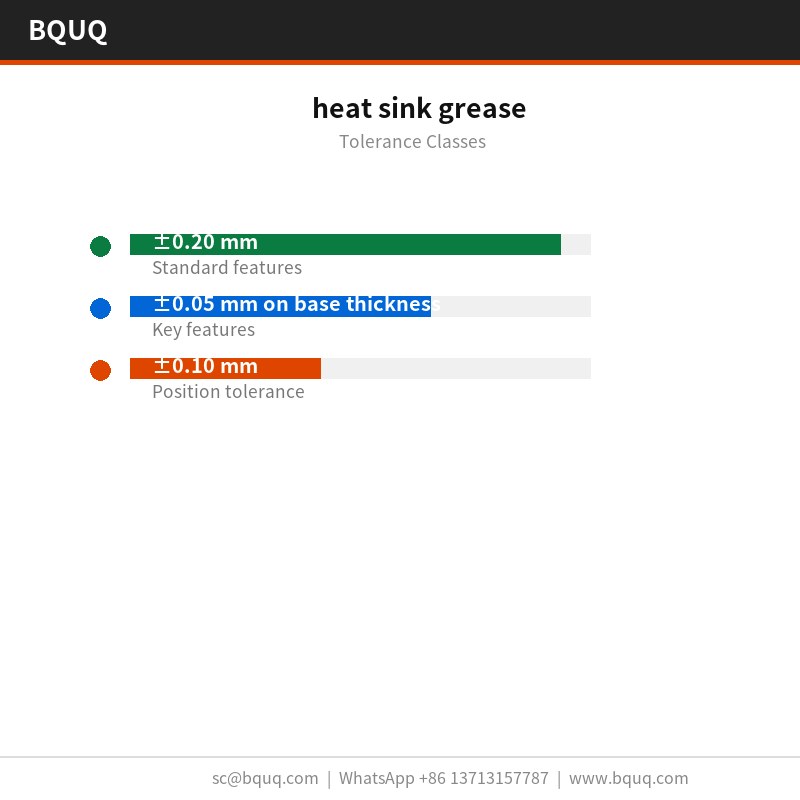
Классы допусков, которые вы можете задать
Общие размеры выполняются с допуском ±0,20 мм, критические элементы, такие как ±0,05 мм на толщину основания, выдерживаются отдельно. Формованная геометрия наследует повторяемость оснастки ±0,05 мм, а положение отверстий выдерживается в пределах ±0,10 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому стоит определиться до изготовления оснастки, а не после.
Плоскостность проверяется на гранитной плите, 20 °C, в пределах 0,10 мм на 100 мм, а шаг рёбер проверяется оптически с точностью ±0,05 мм. Протоколы отправляются с каждой партией.
Входящий алюминий 6061-T6 проверяется на толщину и твёрдость перед подачей в пресс. После формовки КИМ плюс 100% гидравлическое испытание на герметичность подтверждает 0,10 мм на 100 мм и 2,0 мм по чертежу.
Выборочный контроль — AQL 0,65 для критических размеров и 1,5 для общих, с КИМ плюс 100% гидравлическим испытанием на герметичность для каждого первого образца. Отклонения свыше ±0,20 мм запускают полную сортировку партии.
Плоскостность измеряется на граните, а не на чугуне, потому что 0,10 мм на 100 мм при 20 x 20 x 10 мм читается иначе на плите, которая не была притёрта. В записях сохраняются оба значения.
Где применяется эта деталь
Требования к компоновке и вибрации в серверах 1U и ускорителях ИИ подталкивают к цельной конструкции. У штампованной теплопроводящей пасты нет клея, который может ползти, — это обычный режим отказа двухкомпонентных охладителей.
В серверах 1U и ускорителях ИИ основание обычно служит и монтажным интерфейсом. 1,5 мм при плоскостности 0,10 мм на 100 мм даёт стабильную поверхность для тепловой прокладки сервера 1U и ускорителя ИИ.
Конструкторы, работающие над серверами 1U и ускорителями ИИ, спрашивают о плоскостности раньше, чем о тепловых данных, потому что сборка сервера 1U и ускорителя ИИ автоматизирована, и неплоское основание останавливает линию.
Конструкции серверов 1U и ускорителей ИИ часто используют путь принудительного воздуха 2,0 м/с. 0,48 К/Вт при ΔT = 60 К, естественная конвекция означает, что сервер 1U и ускоритель ИИ могут удерживать целевую температуру при мощности вентилятора ниже акустического предела.
Часто задаваемые вопросы: ваши вопросы перед заказом
Каков минимальный объём заказа для этой теплопроводящей пасты?
MOQ составляет 50 шт. для прототипной партии и 5000 шт. для серийного производства. Ниже прототипного количества амортизация оснастки доминирует в стоимости единицы, поэтому мы предлагаем маршрут образца: бесплатный образец по чертежу, 5-7 дней.
Как вы проверяете качество каждой партии?
Каждая партия проверяется с помощью КИМ плюс 100% гидравлического испытания на герметичность, и протокол включён в поставку. Мы проверяем 0,10 мм на 100 мм, 2,0 мм, 1,5 мм и положение отверстий в пределах ±0,20 мм. Прослеживаемость партии от рулона до коробки хранится 10 лет.
Какой допуск вы можете выдержать?
Общие размеры выполняются с допуском ±0,20 мм; критические, такие как ±0,05 мм на толщину основания, выдерживаются отдельно. Формованные элементы наследуют повторяемость оснастки ±0,05 мм. Если ваш чертёж требует более жёстких допусков, сообщите нам до изготовления оснастки, чтобы мы могли запланировать дополнительную операцию прессования.
Какова плоскостность монтажной поверхности?
0,10 мм на 100 мм, измеренная на гранитной плите, 20 °C. Это число имеет значение для серверов 1U и ускорителей ИИ, потому что тепловая прокладка требует равномерного контакта. Если вашей сборке нужно лучше, скажите, и мы можем добавить операцию шлифования.
Стандартная упаковка — антистатический пакет + деревянный ящик свыше 50 кг. Мы котируем FOB Гуанчжоу. Экспортные коробки маркируются партией, количеством и статусом контроля, и полная документация, включая протокол контроля, следует с товаром.
Завод имеет сертификат ISO9001 и может отгрузить документацию RoHS и REACH вместе с антистатическим пакетом + деревянным ящиком свыше 50 кг. Независимая инспекция SGS организуется по запросу до пломбирования контейнера.
Производство работает на циклах 25 с с встроенным визуальным контролем 0,10 мм на 100 мм. Именно это делает обязательство на 300 000 шт. реалистичным в пиковый сезон.
Мы котируем FOB Гуанчжоу и держим 50 шт. для отбора образцов. Отбор образцов — бесплатный образец по чертежу, 5-7 дней, поэтому первая оценка не требует производственных обязательств.
Ключевые технические характеристики и руководство по выбору
Сравнение характеристик
Параметр
Значение / Диапазон
Материал
алюминий 6061-T6
Допуск
±0,05 мм
Срок изготовления
цикл 25 с (штамповка)
MOQ
партия 300 000 шт.
Производительность
линия 300 000 шт.
Выбор / сравнение
Вариант
Лучше всего для
Компромисс
Штампованный 6061-T6
рёбра 0,3 мм с шагом 2,0 мм, высокая площадь поверхности
Требует штамповой оснастки 160 т
Экструдированный профиль
Простые постоянные поперечные сечения
Не может выдержать профиль ребра 0,3 мм
Фрезерованный профиль
Малые объёмы или сложные 3D-формы
Меньше площади на кубический миллиметр; покрытие прорезается у основания рёбер
Двухкомпонентный охладитель
Гибкость сборки
Клеевой слой добавляет тепловой путь
Процесс / контроль
Этап
Контроль
Запись
Формовка
Один ход 160 т, цикл 25 с
Прогон оснастки ±0,05 мм
Геометрия рёбер
Рёбра 0,3 мм с шагом 2,0 мм на основании 1,5 мм
Шаг в пределах ±0,05 мм на 300 000 шт.
Отделка поверхности
Пескоструйная обработка + эпоксидное порошковое покрытие RAL 9005 после формовки
Антикоррозионная защита цела у основания рёбер
Контроль
Протокол КИМ
Каждая партия
Испытание на герметичность
100% гидравлическое испытание на герметичность
Каждая партия
Часто задаваемые вопросы
Какое тепловое сопротивление обеспечивает эта теплопроводящая паста?
Она обеспечивает 0,48 К/Вт при ΔT = 60 К, естественная конвекция. Рёбра 0,3 мм с шагом 2,0 мм на основании 1,5 мм максимизируют площадь поверхности, а цельная штампованная геометрия из 6061-T6 устраняет клеевой слой, характерный для двухкомпонентных охладителей.
Почему выбрать штамповку вместо экструзии для рёбер 0,3 мм?
Штамповка обеспечивает воспроизводимый профиль ребра 0,3 мм, который экструзия не может. Штамп формирует каждое ребро за один ход, удерживая шаг в пределах ±0,05 мм на партии 300 000 шт. Один ход 160 т формирует всю деталь за цикл 25 с.
Какие допуски вы можете выдержать на шаг и профиль рёбер?
Оснастка работает с точностью ±0,05 мм, и шаг остаётся в пределах ±0,05 мм на партии 300 000 шт. Рёбра 0,3 мм с шагом 2,0 мм на основании 1,5 мм формуются за один ход 160 т, поэтому профиль повторяется без дрейфа, типичного для экструдированных рёбер.
Какой контроль и испытание на герметичность поставляются с каждой партией?
Каждая партия поставляется с протоколом КИМ плюс 100% гидравлическим испытанием на герметичность. КИМ проверяет профиль ребра 0,3 мм, шаг 2,0 мм и основание 1,5 мм, а гидравлическое испытание на герметичность подтверждает каждую деталь перед отгрузкой.
Как покрытие выдерживает формовку у основания рёбер?
Пескоструйная обработка + эпоксидное порошковое покрытие RAL 9005 наносится после формовки. Это сохраняет антикоррозионную защиту целой у основания рёбер, в отличие от фрезерованных аналогов, где покрытие может прорезаться. Рёбра 0,3 мм с шагом 2,0 мм остаются полностью покрытыми.
Каково время цикла и производственная мощность?
Цикл 25 с обеспечивает линию на 300 000 шт. Один ход 160 т формирует всю теплопроводящую пасту, поэтому стоимость детали перестаёт зависеть от сложности. Оснастка работает с точностью ±0,05 мм на всём прогоне 300 000 шт.
Увеличивается ли стоимость детали со сложностью рёбер?
Нет. Один ход 160 т формирует всю теплопроводящую пасту, поэтому стоимость детали перестаёт зависеть от сложности. Рёбра 0,3 мм с шагом 2,0 мм на основании 1,5 мм производятся за один ход на цикле 25 с для линии 300 000 шт.