Услуга OEM по производству экструдированных радиаторов: copper-alloy CuZn37, 1.0 mm fins at 4.0 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resi...
Услуга OEM по производству экструдированных радиаторов
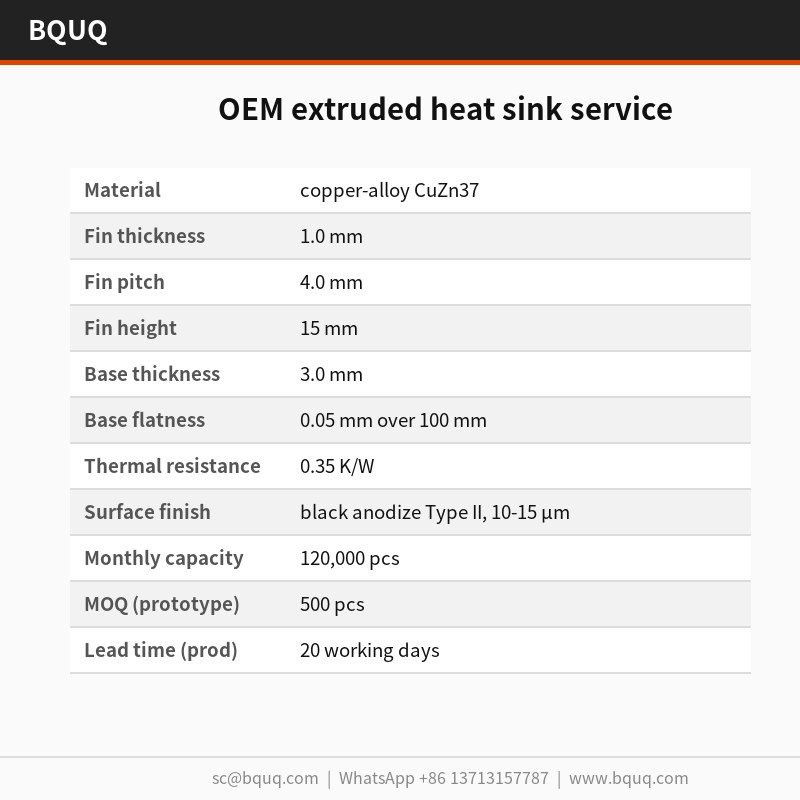
Услуга OEM по производству экструдированных радиаторов: copper-alloy CuZn37, 1.0 mm fins at 4.0 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resi...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Услуга OEM-производства extruded heat sink от BQUQ использует медный сплав CuZn37 с ребрами 1,0 мм и основанием 3,0 мм с плоскостностью 0,05 мм на 100 мм, номинальным тепловым сопротивлением 0,35 К/Вт при ΔT = 60 К. Штамповка обеспечивает шаг ребер в пределах ±0,03 мм на партии 120 000 шт. на прессе 160 т с циклом 18 с. Черное анодирование Type II, 10-15 мкм — стандарт.
Наша услуга OEM-производства extruded heat sink использует медный сплав CuZn37 с ребрами 1,0 мм и основанием 3,0 мм с плоскостностью 0,05 мм на 100 мм. Номинальное тепловое сопротивление 0,35 К/Вт при ΔT = 60 К, поддержка сборок VFD и инверторов с ежемесячным выпуском 120 000 шт. и черным анодированием Type II, 10-15 мкм в качестве стандарта.
Подход к проектированию и процесс
Штамповка обеспечивает воспроизводимый профиль ребра 1,0 мм, который экструзия не может выдержать: штамп формирует каждое ребро за один ход, поэтому шаг остается в пределах ±0,03 мм на партии 120 000 шт.
Один ход пресса 160 т формирует весь OEM extruded heat sink, поэтому стоимость детали перестает расти с усложнением. Оснастка работает с точностью ±0,03 мм, а цикл 18 с обеспечивает линию на 120 000 шт.
Один поставщик теперь охватывает толщины ребер от 1,0 мм до 1,0 мм на одном семействе прессов 160 т, поэтому тепловой редизайн — это смена оснастки, а не нового поставщика.
Каждый ход имеет идентичные размеры, поэтому позиция отверстий ±0,15 мм сохраняется по всей партии. Именно это делает серийные программы VFD и инверторов воспроизводимыми.
Отделка черным анодированием Type II, 10-15 мкм наносится после формовки, поэтому антикоррозионная защита не прорезается у основания ребер, как это происходит у механически обработанных альтернатив.
Выбор материала и отделка поверхности
Стандартный материал — медный сплав CuZn37, поставляется с черным анодированием Type II, 10-15 мкм. Для применений, где важна стойкость к воздействию в среде VFD и инверторов, мы рекомендуем пассивированный вариант; там, где проводимость важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Классы допусков, которые вы можете задать
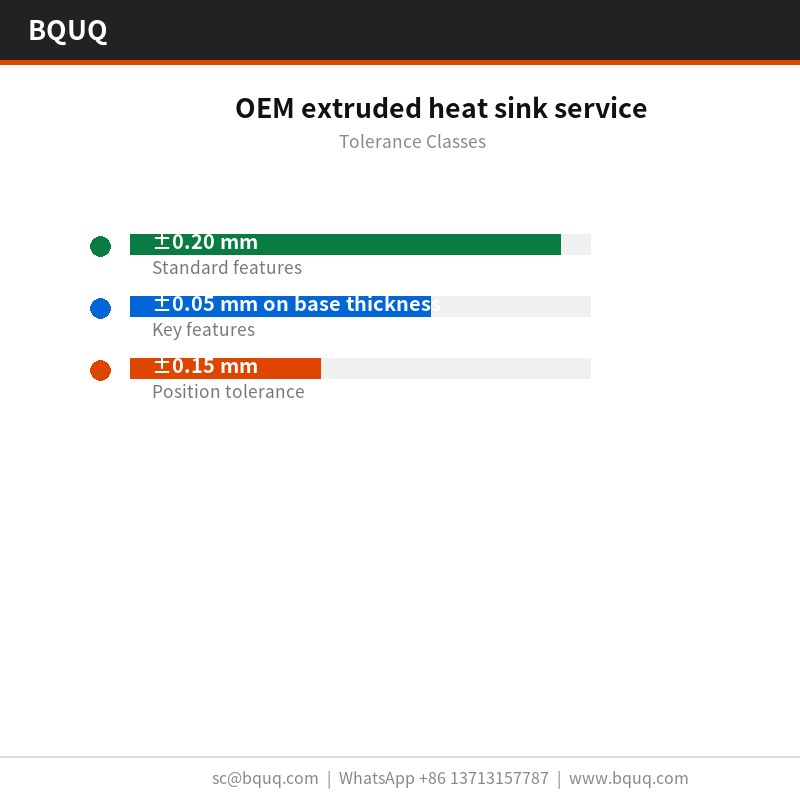
Общие размеры выполняются с допуском ±0,20 мм, при этом критические элементы, такие как толщина основания ±0,05 мм, контролируются отдельно. Формованная геометрия наследует воспроизводимость оснастки ±0,03 мм, а позиция отверстий выдерживается в пределах ±0,15 мм. Более жесткие классы требуют дополнительной операции прессования, поэтому это стоит решить до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Плоскостность проверяется на гранитной поверочной плите при 20 °C относительно предела 0,05 мм на 100 мм, а шаг ребер проверяется оптически с точностью ±0,03 мм. Протоколы прилагаются к каждой партии.
Каждая партия сопровождается протоколом CMM от CMM плюс 100% гидравлическим испытанием на герметичность. Мы фиксируем плоскостность, шаг, толщину основания и позицию отверстий и отмечаем все, что выходит за пределы ±0,20 мм, прежде чем оно покинет линию.
Выборка составляет AQL 0,65 для критических размеров и 1,5 для общих, с CMM плюс 100% гидравлическим испытанием на герметичность для каждого первого образца. Отклонения свыше ±0,20 мм запускают полную сортировку партии.
Мы проверяем вершины ребер 1,0 мм на заусенцы и трещины после формовки, потому что штамповка может расколоть основание без смещения какого-либо размерного параметра чертежа. Предел заусенцев устанавливается для каждой детали.
Где применяется эта деталь
Программы VFD и инверторов — причина существования этой геометрии. Там, где корпус не может стать выше, плотность ребер — единственный рычаг, а шаг 4,0 мм при заготовке 1,0 мм — практический предел для алюминия.
Там, где OEM extruded heat sink работает на объемах VFD и инверторов, междетальная согласованность определяет возвраты из эксплуатации. ±0,03 мм на партии 120 000 шт. удерживает тепловую кривую в одной полосе.
Конструкторы, работающие над VFD и инверторами, спрашивают о плоскостности раньше, чем о тепловых данных, потому что сборка VFD и инверторов автоматизирована, и неплоское основание останавливает линию.
Конструкции VFD и инверторов часто используют путь принудительного воздуха 2,0 м/с. 0,35 К/Вт при ΔT = 75 К, принудительный воздух 2,0 м/с означает, что VFD и инвертор могут удерживать целевую температуру при мощности вентилятора ниже акустического предела.
Технические характеристики
Параметр
Значение / Диапазон
Материал
медный сплав CuZn37
Толщина ребра
1,0 мм
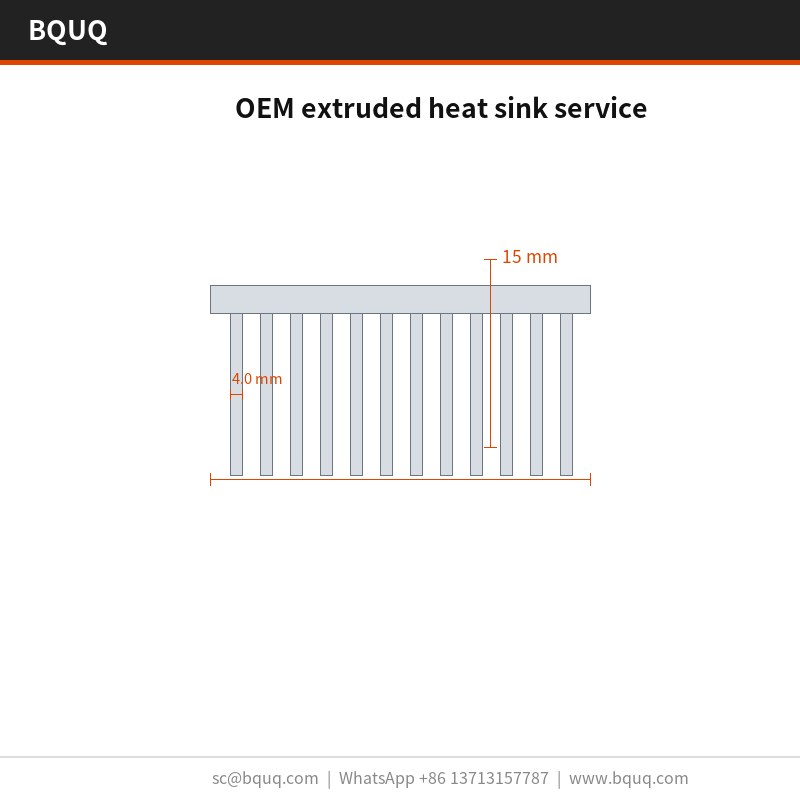
Шаг ребер
4,0 мм
Высота ребра
15 мм
Толщина основания
3,0 мм
Плоскостность основания
0,05 мм на 100 мм
Тепловое сопротивление
0,35 К/Вт
Условия теплового испытания
ΔT = 75 К, принудительный воздух 2,0 м/с
Отделка поверхности
черное анодирование Type II, 10-15 мкм
Диапазон размеров
80 x 60 x 35 мм
FAQ: Ваши вопросы перед заказом
Как вы проверяете качество каждой партии?
Каждая партия проверяется с помощью CMM плюс 100% гидравлическим испытанием на герметичность, и протокол включается в отгрузку. Мы проверяем 0,05 мм на 100 мм, 4,0 мм, 3,0 мм и позицию отверстий относительно ±0,20 мм. Прослеживаемость партии от рулона до коробки хранится 10 лет.
Можете ли вы поставить без обработки поверхности?
Да, мы отгружаем как отштамповано для клиентов, которые выполняют отделку самостоятельно. Риск — следы обращения на ребрах 1,0 мм, поэтому мы упаковываем такие детали с прокладочными листами внутри PE-пакета + сотовой коробки, 15 кг на коробку.
Делаете ли вы OEM extruded heat sink разных размеров?
Семейство охватывает 80 x 60 x 35 мм с массой изделия от 15 г. Поскольку основание прессуется, новые размеры — это смена вставки штампа, а не новой прессовой линии, поэтому разработка обычно занимает 2 недели, а не 8.
Как вы предотвращаете гальваническую коррозию?
Ключ — избегать второго металла в зоне влажного контакта. Мы рекомендуем черное анодирование Type II, 10-15 мкм и, там где деталь касается алюминиевого шасси, изолирующую шайбу. Сообщите нам сопрягаемый материал, и мы соответствующим образом определим покрытие.
В чем разница между вашей услугой OEM extruded heat sink и skived fin OEM extruded heat sink?
Skived-ребра фрезеруются, поэтому вы получаете тонкие высокие ребра и более высокую плотность при заданной высоте, но стоимость напрямую масштабируется с площадью ребер. Штамповка дает тот же результат за один ход при значительно более низкой удельной стоимости ниже 120 000 шт. Для VFD и инверторов в корпусе фиксированной высоты штампованный вариант обычно является правильным ответом.
Как мы производим и отгружаем
Прямые поставки из Дунгуаня: рулонный материал, формовка, обработка поверхности и контроль происходят в одном здании, поэтому плоскостность 0,05 мм на 100 мм проверяется до упаковки детали.
Наш опыт в VFD и инверторах восходит к первой программе оснастки в 2015 году. Именно поэтому стандартное черное анодирование Type II, 10-15 мкм и ±0,20 мм являются консервативными, а не оптимистичными.
Завод имеет сертификат ISO9001 и может отгружать документацию RoHS и REACH вместе с PE-пакетом + сотовой коробкой, 15 кг на коробку. Независимая инспекция SGS организуется по запросу до пломбирования контейнера.
Запросить цену: sc@bquq.com | WhatsApp +86 13713157787 | Дунгуань, Китай
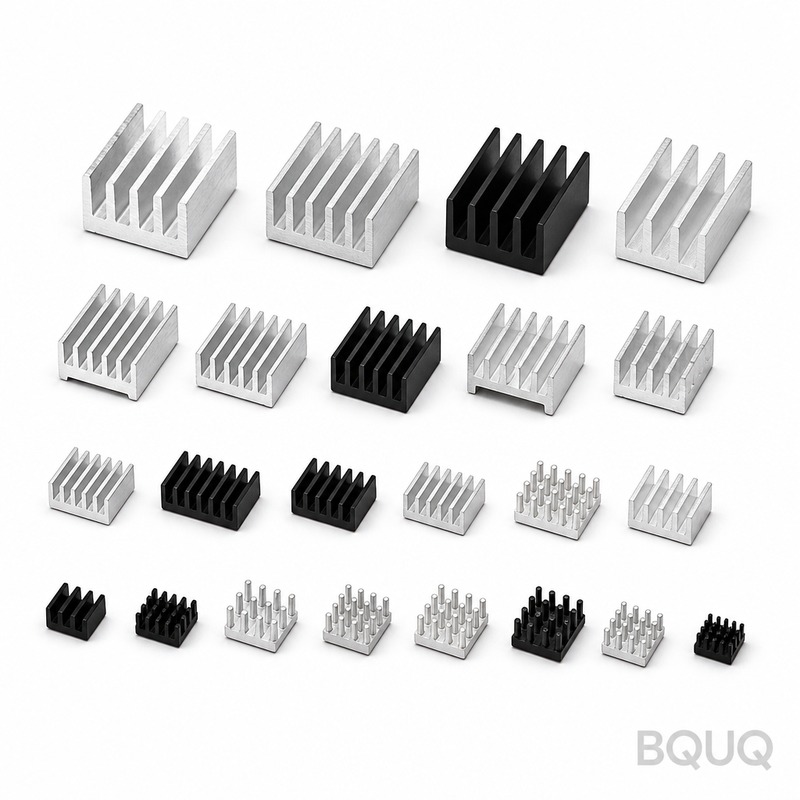
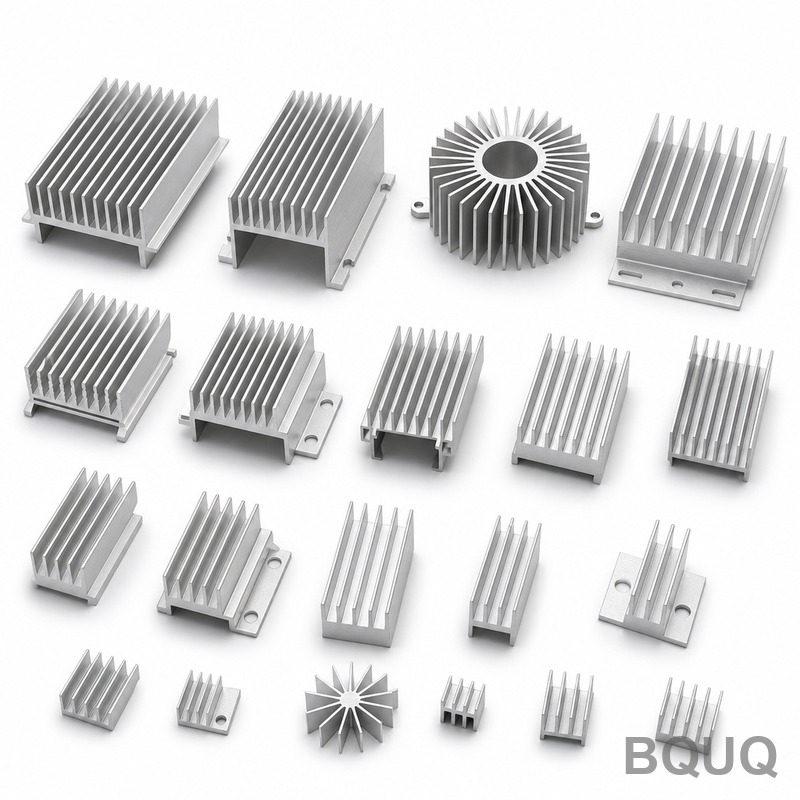
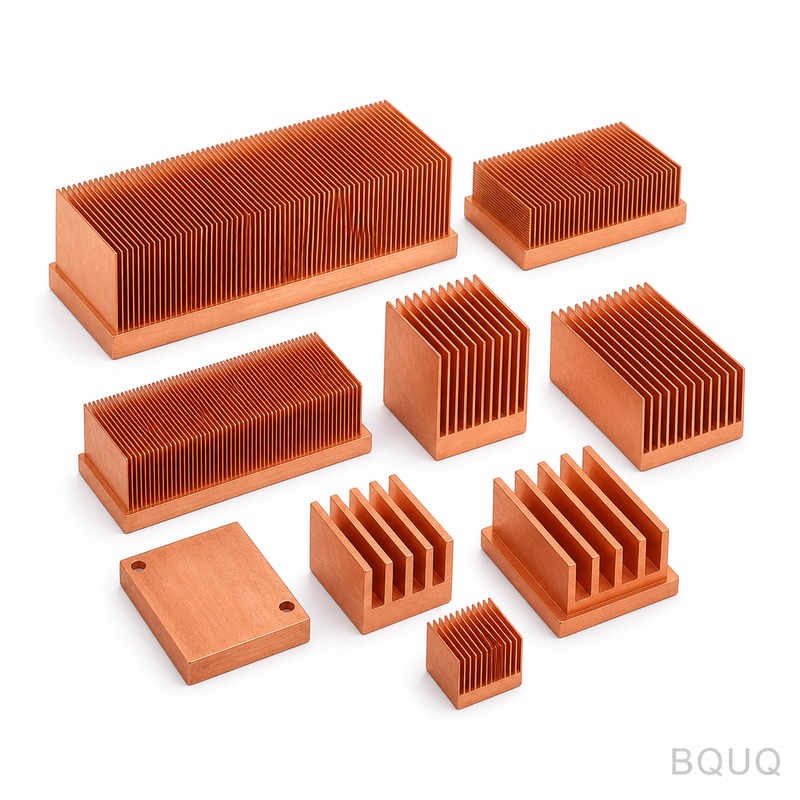
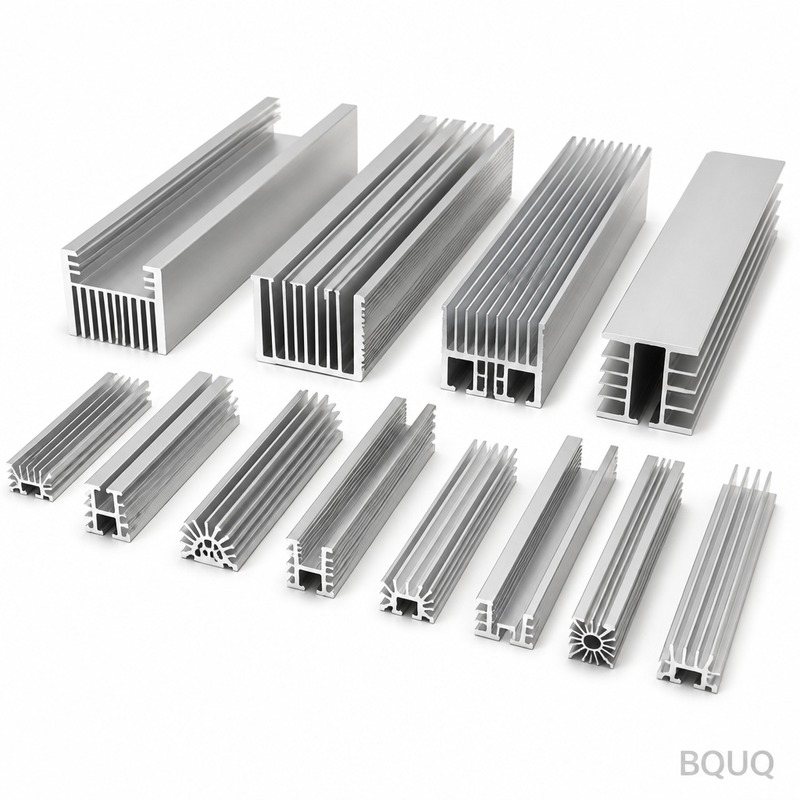
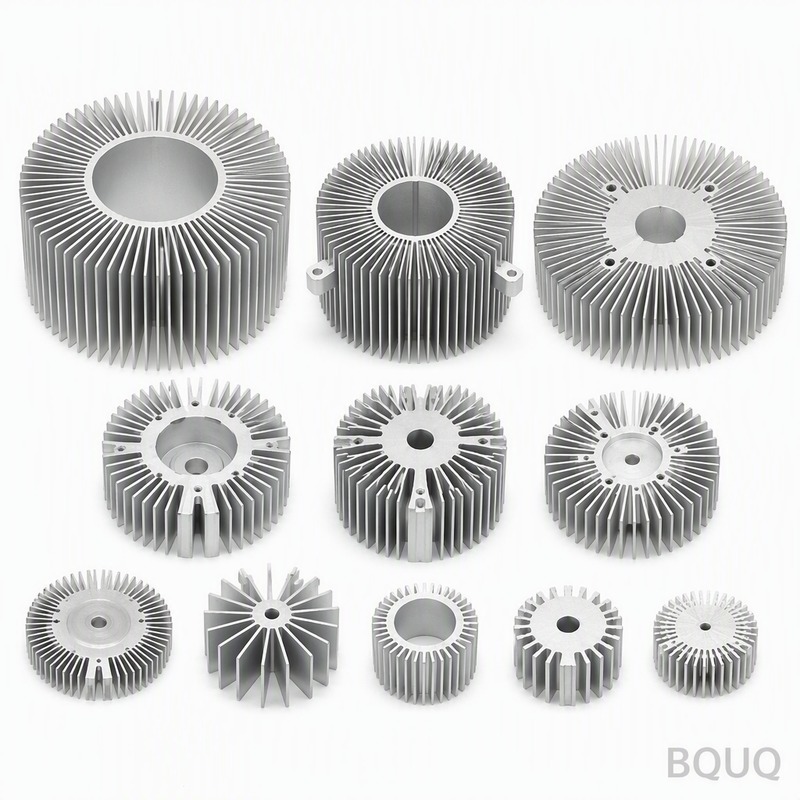
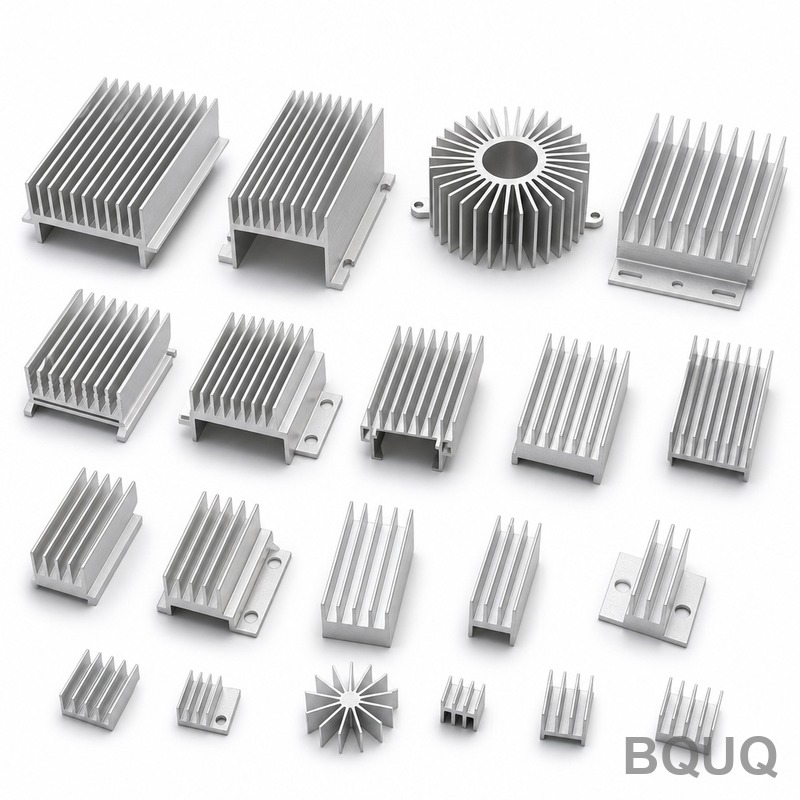
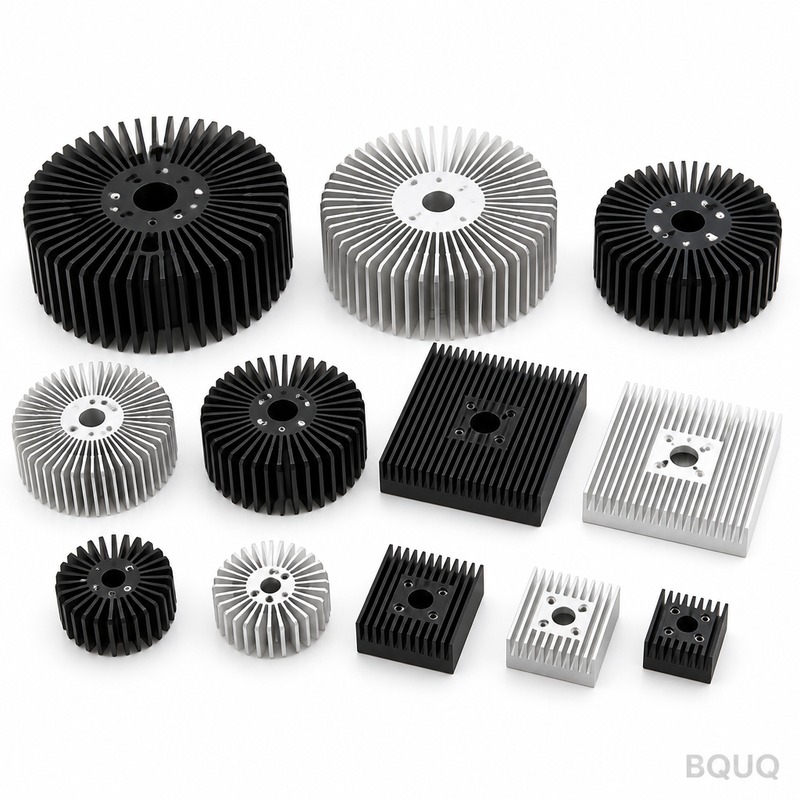
Галерея продукции
Ключевые характеристики и руководство по выбору
Сравнение характеристик
Параметр
Значение / Диапазон
Материал
медный сплав CuZn37
Допуск
±0,03 мм шаг ребер; ±0,15 мм позиция отверстий; 0,05 мм плоскостность на 100 мм
Срок поставки
Не указан в выдержке
MOQ
Не указан в выдержке
Производительность
120 000 шт. ежемесячный выпуск; цикл 18 с на прессе 160 т
Выбор / сравнение
Вариант
Лучше всего для
Компромисс
Штампованный профиль ребра 1,0 мм
Воспроизводимый шаг ребер в пределах ±0,03 мм на 120 000 шт.
Требует оснастки пресса 160 т; экструзия не может выдержать этот профиль
Экструдированный радиатор
Непрерывные профили ребер с меньшей сложностью оснастки
Не может достичь допуска шага ребер 1,0 мм, как при штамповке
Механически обработанная альтернатива
Прототип или сложные элементы малого объема
Черное анодирование может прорезаться у основания ребер; более высокая стоимость детали, растущая с усложнением
Черное анодирование Type II, 10-15 мкм
Антикоррозионная защита после формовки на сборках VFD и инверторов
Наносится после формовки; не заменяет размерный контроль
Один ход пресса 160 т
Стоимость детали перестает расти с усложнением
Выделенная оснастка работает с точностью ±0,03 мм; переналадка — это смена оснастки
Процесс / контроль
Этап
Контроль
Запись
Оснастка
Оснастка работает с точностью ±0,03 мм
Размерный протокол оснастки
Штамповка
Ход пресса 160 т формирует всю деталь за цикл 18 с
Время цикла и журнал пресса
Профиль ребра
Шаг ребер остается в пределах ±0,03 мм на партии 120 000 шт.
Размерный контроль партии
Позиция отверстий
±0,15 мм позиция отверстий сохраняется по всей партии
Протокол контроля позиции отверстий
Отделка поверхности
Черное анодирование Type II, 10-15 мкм наносится после формовки
Запись толщины покрытия
Финальный контроль
Контроль перед каждой отгрузкой
Протокол контроля отгрузки
Часто задаваемые вопросы
Какой материал используется в вашей услуге OEM extruded heat sink?
Стандартный материал — медный сплав CuZn37. Он поддерживает ребра 1,0 мм и основание 3,0 мм с плоскостностью 0,05 мм на 100 мм, с номинальным тепловым сопротивлением 0,35 К/Вт при ΔT = 60 К для сборок VFD и инверторов с ежемесячным выпуском 120 000 шт.
Какой допуск шага ребер вы можете выдержать на партии 120 000 шт.?
Штамповка выдерживает шаг ребер в пределах ±0,03 мм на партии 120 000 шт. Штамп 160 т формирует каждое ребро за один ход, поэтому шаг остается постоянным, а позиция отверстий ±0,15 мм сохраняется по всей партии.
Почему использовать штамповку вместо экструзии для ребер 1,0 мм?
Штамповка обеспечивает воспроизводимый профиль ребра 1,0 мм, который экструзия не может выдержать. Штамп формирует каждое ребро за один ход, поэтому шаг остается в пределах ±0,03 мм на партии 120 000 шт., а один ход пресса 160 т формирует всю деталь.
Каково время цикла и тоннаж пресса для этого радиатора?
Один ход пресса 160 т формирует весь OEM extruded heat sink, с циклом 18 с, обеспечивающим линию на 120 000 шт. Оснастка работает с точностью ±0,03 мм, поэтому каждый ход имеет идентичные размеры по всей партии.
Какая отделка поверхности является стандартной и как она наносится?
Черное анодирование Type II, 10-15 мкм является стандартом. Оно наносится после формовки, поэтому антикоррозионная защита не прорезается у основания ребер, как это происходит у механически обработанных альтернатив. Это поддерживает серийные программы VFD и инверторов.
Можете ли вы поддержать тепловой редизайн без смены поставщика?
Да. Один поставщик теперь охватывает толщины ребер от 1,0 мм до 1,0 мм на одном семействе прессов 160 т, поэтому тепловой редизайн — это смена оснастки, а не нового поставщика. Оснастка работает с точностью ±0,03 мм, а цикл 18 с обеспечивает линию на 120 000 шт.
Каковы номинальные тепловые характеристики этого радиатора?
OEM extruded heat sink имеет номинальное тепловое сопротивление 0,35 К/Вт при ΔT = 60 К. Он использует CuZn37 с ребрами 1,0 мм и основанием 3,0 мм с плоскостностью 0,05 мм на 100 мм, поддерживая сборки VFD и инверторов с ежемесячным выпуском 120 000 шт.