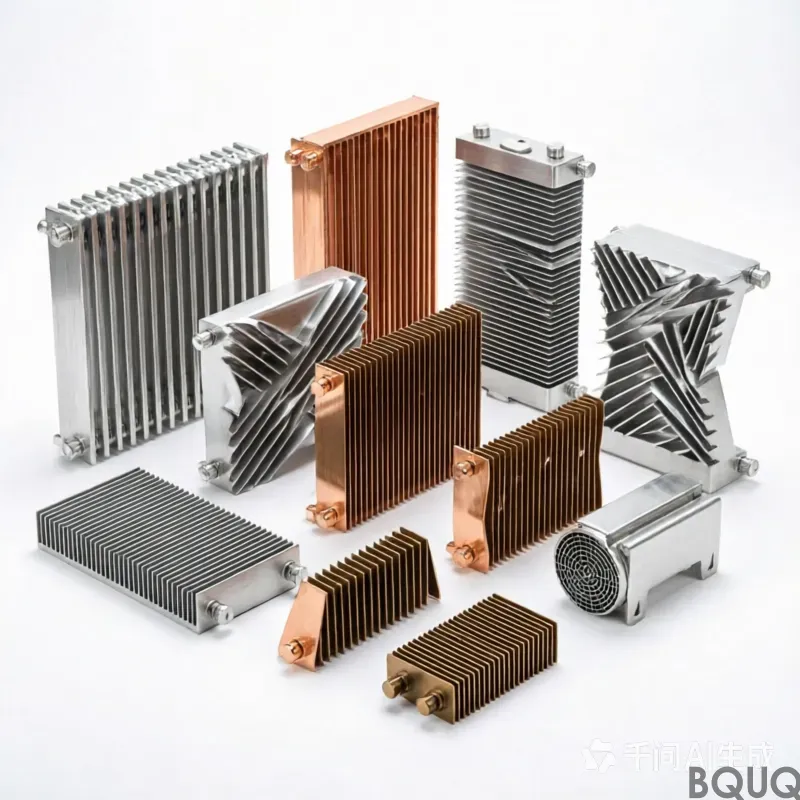
алюминиевый радиатор 150 мм: алюминий 1050A, рёбра 0,3 мм с шагом 5,0 мм, плоскостность 0,10 мм на 100 мм, тепловое сопротивление 0,48 К/Вт. Минимальный заказ 50 шт., отгрузка через 7 раб...
алюминиевый радиатор 150 мм
алюминиевый радиатор 150 мм: 1050A aluminium, 0.3 mm fins at 5.0 mm pitch, 0.10 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 50 pcs, ships in 7 ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
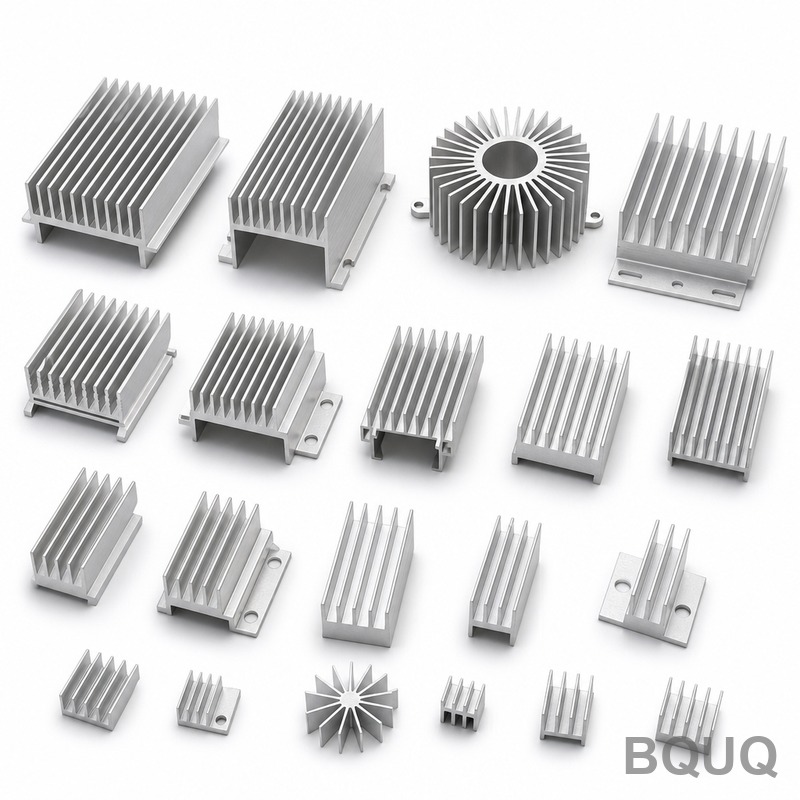
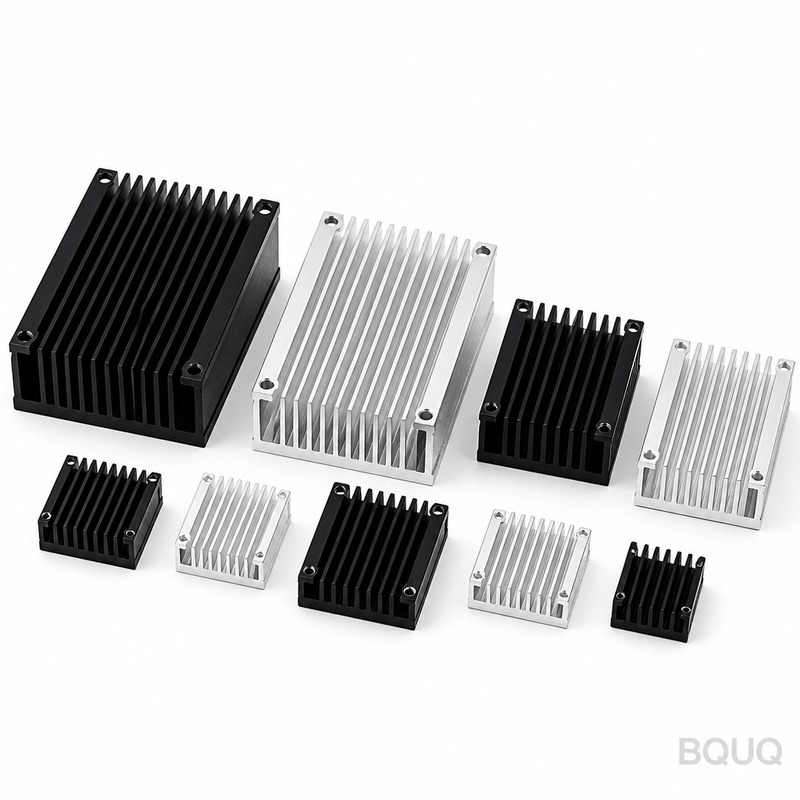
Алюминиевый радиатор 150 мм — это штампованная деталь из алюминия 1050A, производимая на оснастке 63 T с повторяемостью ±0,05 мм в партиях по 300 000 шт. Он обеспечивает 0,48 К/Вт при ΔT = 60 K, сохраняет профиль рёбер 0,3 мм и позицию отверстий ±0,10 мм, а также стандартно проходит твёрдое анодирование Type III, 25-40 µm для защиты от коррозии.
В партиях по 300 000 шт. этот алюминиевый радиатор 150 мм штампуется на оснастке 63 T с повторяемостью ±0,05 мм. Алюминий 1050A обеспечивает 0,48 К/Вт при ΔT = 60 K, а твёрдое анодирование Type III, 25-40 µm применяется стандартно.
Конструктивный подход и процесс
Штамповка обеспечивает повторяемый профиль рёбер 0,3 мм, который экструзия выдержать не может: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на протяжении партии в 300 000 шт.
Цельная геометрия устраняет клеевой слой, присутствующий в двухкомпонентных охладителях, сокращая тепловой путь. Между алюминием 1050A и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Один поставщик теперь охватывает толщины рёбер от 0,3 мм до 0,3 мм с одного семейства прессов 63 T, поэтому тепловой редизайн — это смена оснастки, а не нового поставщика.
Каждый ход размерно идентичен, поэтому позиция отверстий ±0,10 мм сохраняется по всей партии. Именно это делает серийные программы для импульсных источников питания повторяемыми.
Отделка твёрдым анодированием Type III, 25-40 µm наносится после формообразования, поэтому защита от коррозии не прорезается у основания рёбер так, как это происходит на механически обработанных аналогах.
Выбор материала и отделка поверхности
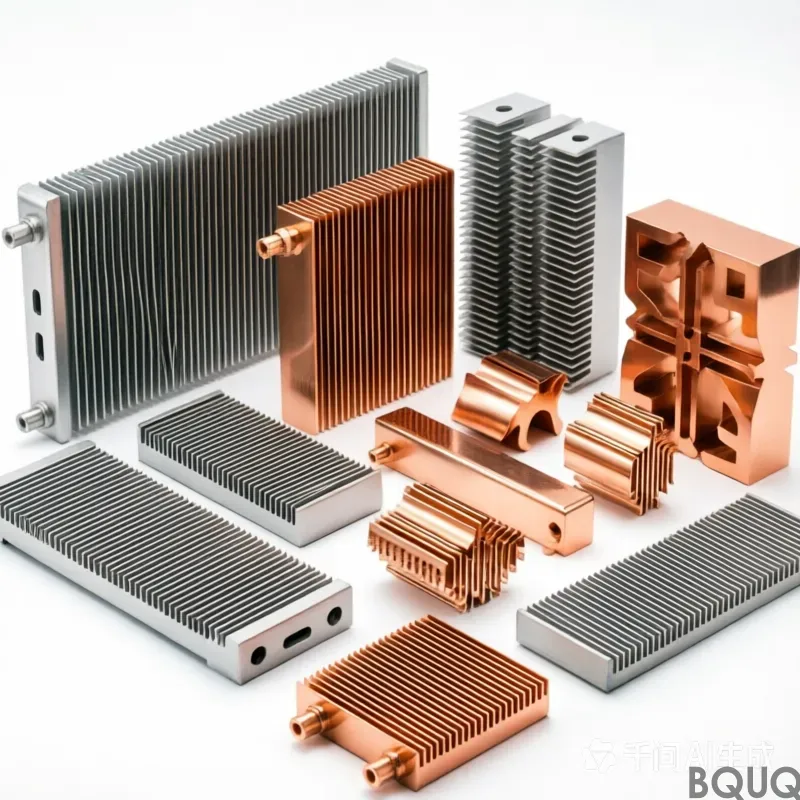
Стандартный материал — алюминий 1050A, поставляется с твёрдым анодированием Type III, 25-40 µm. Для применений, где важно воздействие импульсных источников питания, мы рекомендуем пассивированный маршрут; там, где проводимость важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Классы допусков, которые вы можете задать
Общие размеры выдерживаются в пределах ±0,15 мм, при этом критичные элементы, такие как шаг рёбер ±0,03 мм, контролируются отдельно. Формообразованная геометрия наследует повторяемость оснастки ±0,05 мм, а позиция отверстий выдерживается в пределах ±0,10 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому стоит определиться до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Плоскостность проверяется на гранитной поверочной плите при 25 °C с допуском 0,10 мм на 100 мм, а шаг рёбер верифицируется оптически с точностью ±0,05 мм. Протоколы прилагаются к каждой партии.
Прослеживаемость партии обеспечивается от рулона до коробки: номер плавки, диапазон ходов пресса и запись контроля остаются прикреплёнными, поэтому эксплуатационную проблему можно привязать к конкретному прогону.
Плоскостность измеряется на граните, а не на чугуне, потому что 0,10 мм на 100 мм при 40 x 40 x 22 мм читается иначе на плите, которая не была притёрта. В записях сохраняются оба измерения.
Финальная упаковка — пакет PE + сотовый картон, 15 кг на коробку. Каждая коробка маркируется партией, количеством и статусом контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
Где применяется эта деталь
Программы импульсных источников питания — причина существования этой геометрии. Там, где корпус не может стать выше, плотность рёбер — единственный рычаг, а шаг 5,0 мм при толщине 0,3 мм — практический предел для алюминия.
Компоновочные и вибрационные требования импульсных источников питания подталкивают к цельной конструкции. Штампованный алюминиевый радиатор 150mm не имеет клеевого слоя, который ползёт, — а это обычный режим отказа в двухсоставных охладителях.
В импульсных источниках питания основание обычно служит и монтажным интерфейсом. 1,5 мм при плоскостности 0,10 мм на 100 мм даёт стабильную поверхность для теплопроводящей прокладки импульсного источника питания.
Конструкции импульсных источников питания часто работают с принудительным потоком 2,0 м/с. 0,48 K/W при ΔT = 75 K, принудительный поток 2,0 м/с означает, что импульсный источник питания удерживает целевой режим при мощности вентилятора ниже акустического предела.
Технические характеристики
Параметр
Значение / диапазон
Материал
алюминий 1050A
Толщина ребра
0,3 мм
Шаг рёбер
5,0 мм
Высота ребра
50 мм
Толщина основания
1,5 мм
Плоскостность основания
0,10 мм на 100 мм
Тепловое сопротивление
0,48 K/W
Условия теплового испытания
ΔT = 75 K, принудительный поток 2,0 м/с
Отделка поверхности
твёрдое анодирование Type III, 25-40 µm
Диапазон размеров
40 x 40 x 22 мм
FAQ: Ваши вопросы перед заказом
Можно ли нанести порошковое покрытие или гальваническое покрытие на алюминиевый радиатор 150mm?
Да. Стандартное исполнение — твердое анодирование Type III, 25-40 µm. Порошковое покрытие по RAL 9005 добавляет около 0,1 mm к основанию; цинк-никелевое покрытие лучше подходит для заземления. Учтите, что любое дополнительное покрытие располагается между алюминием 1050A и воздушным потоком, поэтому мы не покрываем основания ребер.
Проводите ли вы испытания на тепловое сопротивление?
Мы проводим испытания при ΔT = 75 K, принудительный воздушный поток 2,0 m/s и заявляем 0,48 K/W. Это значение для установившегося режима, а не переходного: для поведения импульсного источника питания при первом включении требуется другой тест, и мы можем провести его по запросу.
Можете ли вы поставить алюминиевый радиатор 150mm в предварительно собранном виде?
Да. Мы можем добавить зажимы, винты или кожух вентилятора в виде комплектного узла, с упаковкой и маркировкой деталей по комплектам. Это распространено в программах импульсных источников питания и добавляет около 3 рабочих дней.
Какие сертификаты качества у вас есть?
Завод сертифицирован по ISO9001, и детали отгружаются с декларациями RoHS и REACH по запросу. Независимая инспекция SGS может быть организована до пломбирования контейнера, что и указывает большинство покупателей импульсных источников питания.
Ключевым является исключение второго металла в зоне влажного контакта. Мы рекомендуем твердое анодирование Type III, 25-40 µm и, если деталь соприкасается с алюминиевым шасси, изолирующую шайбу. Сообщите нам материал сопрягаемой детали, и мы соответствующим образом определим покрытие.
Как мы производим и отгружаем
Производственная линия расположена в Дунгуане на одном заводе, сертифицированном по ISO9001. Прессы усилием 63 т охватывают линейку алюминиевых радиаторов 150mm, а текущий подтверждённый объём выпуска составляет 300 000 шт. в месяц.
Прямые поставки из Дунгуана: рулонная заготовка, формообразование, обработка поверхности и контроль качества выполняются в одном здании, поэтому плоскостность 0,10 мм на 100 мм проверяется до упаковки детали.
Наш опыт в области импульсных источников питания ведётся с первой программы оснастки в 2015 году. Именно поэтому стандартное твёрдое анодирование Type III, 25-40 µm и ±0,15 мм являются консервативными, а не оптимистичными показателями.
Ключевые технические характеристики и руководство по выбору
Сравнение характеристик
Параметр
Значение / Диапазон
Материал
Алюминий 1050A
Допуск
±0.05 мм повторяемость; ±0.10 мм позиция отверстия
Срок изготовления
Стандартно для данного процесса: рассчитывается после анализа оснастки и объёма
Минимальный заказ
Стандартно для данного процесса: серийное производство, как правило, программы от 300 000 шт.
Производственная мощность
300 000 шт. за прогон на оснастке 63 T
Выбор / сравнение
Вариант
Оптимальное применение
Компромисс
Штампованный цельный радиатор
Крупносерийные программы импульсных источников питания
Требует оснастки 63 T; геометрия рёбер фиксируется штампом
Прессованный радиатор
Малосерийное производство или более простые профили рёбер
Не обеспечивает стабильность профиля ребра 0.3 мм на уровне штамповки
Двухкомпонентный охладитель на клее
Прототипы или мелкосерийные партии
Клеевой слой добавляет тепловое сопротивление в тепловой путь
Обработанный на станке радиатор с анодированием
Сложные элементы или малые партии
Анодирование может быть прорезано у основания рёбер после механической обработки
Штампованный радиатор с твёрдым анодированием Type III, 25-40 µm
Защита от коррозии в серийном производстве
Покрытие наносится после формообразования; диапазон толщины должен быть указан
Процесс / контроль
Этап
Контроль
Запись
Штамповка
Штамп 63 T формирует каждое ребро за один ход; шаг в пределах ±0.05 мм
Протокол размеров на каждый ход/партию
Профиль ребра
Профиль ребра 0.3 мм выдерживается на протяжении партии 300,000 шт.
Запись измерений профиля
Позиция отверстий
Позиция отверстий ±0.10 мм выдерживается по всей партии
Протокол контроля позиции отверстий
Чистота поверхности
Твёрдое анодирование Type III, 25-40 µm наносится после формообразования
Запись толщины покрытия
Приёмочный контроль перед отгрузкой
Контроль перед каждой отгрузкой
Итоговый протокол контроля
Часто задаваемые вопросы
Каковы тепловые характеристики алюминиевого радиатора 150mm?
Штампованный радиатор из алюминия 1050A обеспечивает 0.48 K/W при ΔT = 60 K. Цельная геометрия устраняет клеевой слой, присутствующий в двухсоставных охладителях, сокращая тепловой путь. Профиль ребра 0.3 мм формируется за один ход на штампе 63 T, поэтому шаг остаётся в пределах ±0.05 мм на протяжении партии 300,000 шт.
Какой допуск вы можете выдержать на алюминиевом радиаторе 150mm?
Штамповка на штампе 63 T обеспечивает повторяемость ±0.05 мм, а позиция отверстий ±0.10 мм выдерживается по всей партии. Профиль ребра 0.3 мм выдерживается с шагом ±0.05 мм на протяжении партии 300,000 шт. Каждый ход размерно идентичен, что делает серийные программы для импульсных источников питания повторяемыми.
Какой материал и отделка поверхности являются стандартными для алюминиевого радиатора 150mm?
Стандартный материал — алюминий 1050A. После формообразования в качестве стандартного применяется твёрдое анодирование Type III толщиной 25-40 µm. Поскольку покрытие наносится после формообразования, защита от коррозии не прорезается у основания рёбер так, как это происходит у механически обработанных аналогов.
Можно ли производить алюминиевый радиатор 150mm крупными сериями?
Да. При объёме 300,000 pcs деталь штампуется на оснастке 63 T с повторяемостью ±0.05 mm. Штамп формирует каждое ребро за один ход, поэтому шаг сохраняется в пределах ±0.05 mm по всей партии. Один поставщик охватывает толщины рёбер от 0.3 mm до 0.3 mm на одном и том же прессовом семействе 63 T.
Как штамповка соотносится с экструзией для алюминиевого радиатора 150mm?
Штамповка обеспечивает повторяемый профиль ребра 0.3 mm, который экструзия выдержать не может. Штамп формирует каждое ребро за один ход, поэтому шаг сохраняется в пределах ±0.05 mm на партии 300,000 pcs. Цельная геометрия также устраняет клеевой слой, присутствующий в двухсоставных охладителях, сокращая тепловой путь.
Где обычно применяется алюминиевый радиатор 150mm?
Он используется в серийных программах импульсных источников питания, где важна повторяемая тепловая характеристика. Показатель 0.48 K/W при ΔT = 60 K и профиль ребра 0.3 mm подходят для крупносерийного производства. Один поставщик охватывает толщины рёбер от 0.3 mm до 0.3 mm на одном и том же прессовом семействе 63 T, поэтому тепловой редизайн сводится к смене оснастки.
Какая проверка проводится перед отгрузкой алюминиевого радиатора 150mm?
Проверка выполняется перед каждой отгрузкой. Ключевые контролируемые параметры включают повторяемость ±0.05 мм при оснастке 63 T, позиционирование отверстий ±0.10 мм по партии, профиль ребра 0.3 мм и твердое анодирование Type III толщиной 25-40 µm. Записи по контролю размеров и покрытия сохраняются.