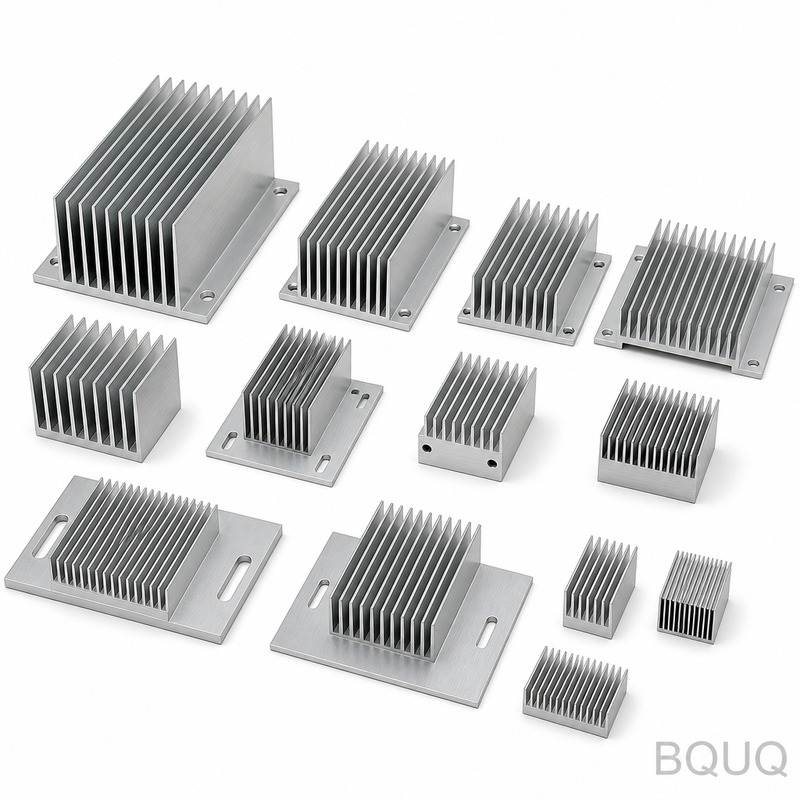
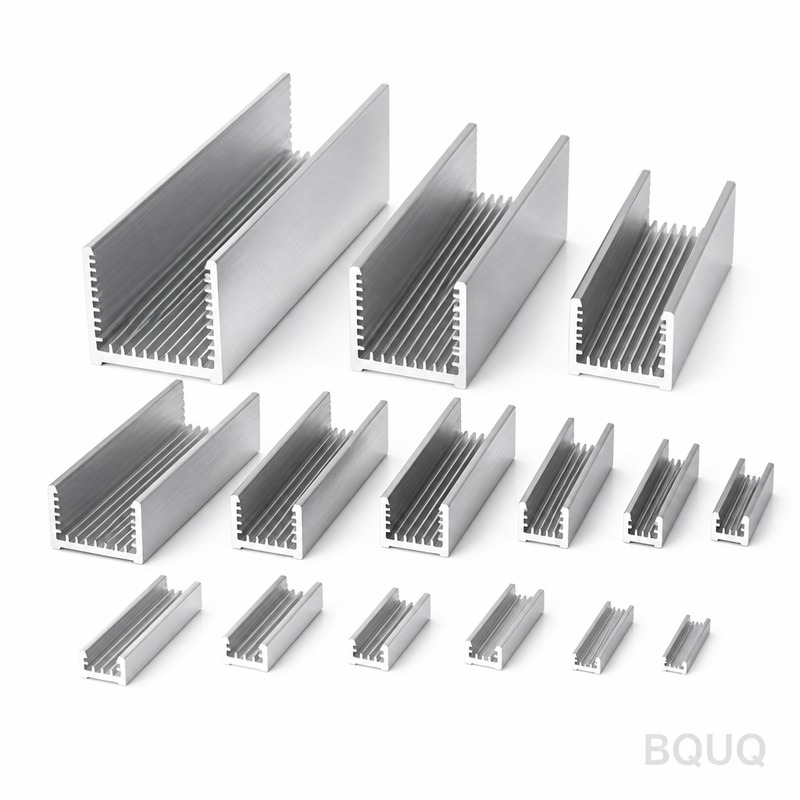
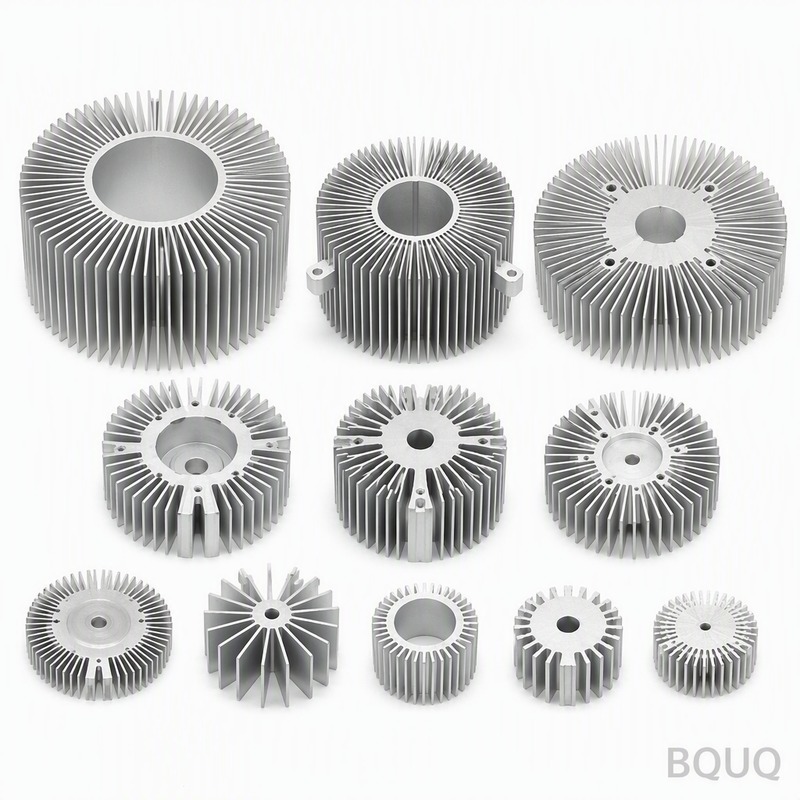
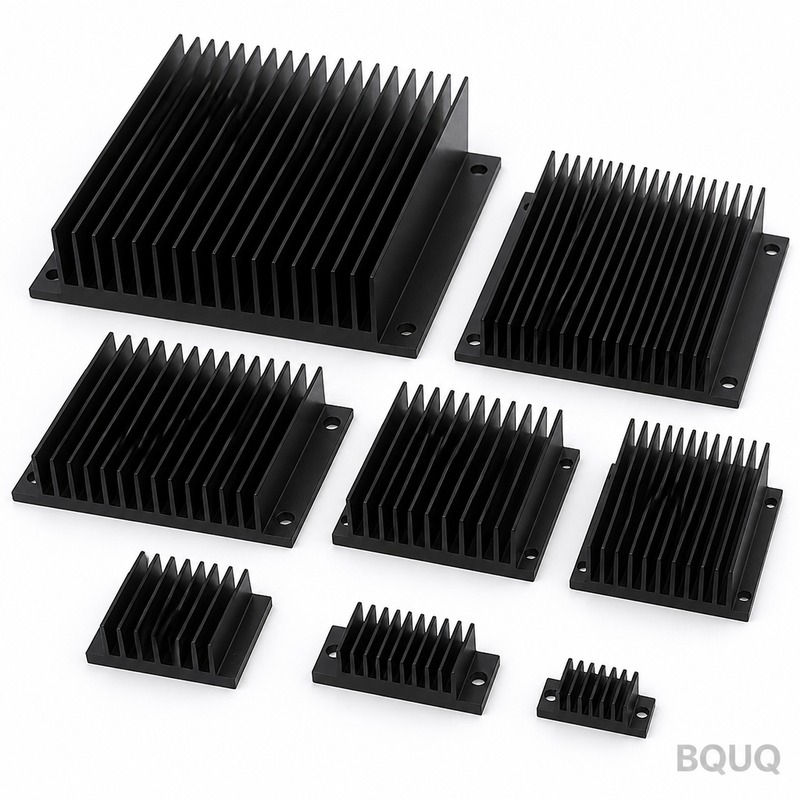
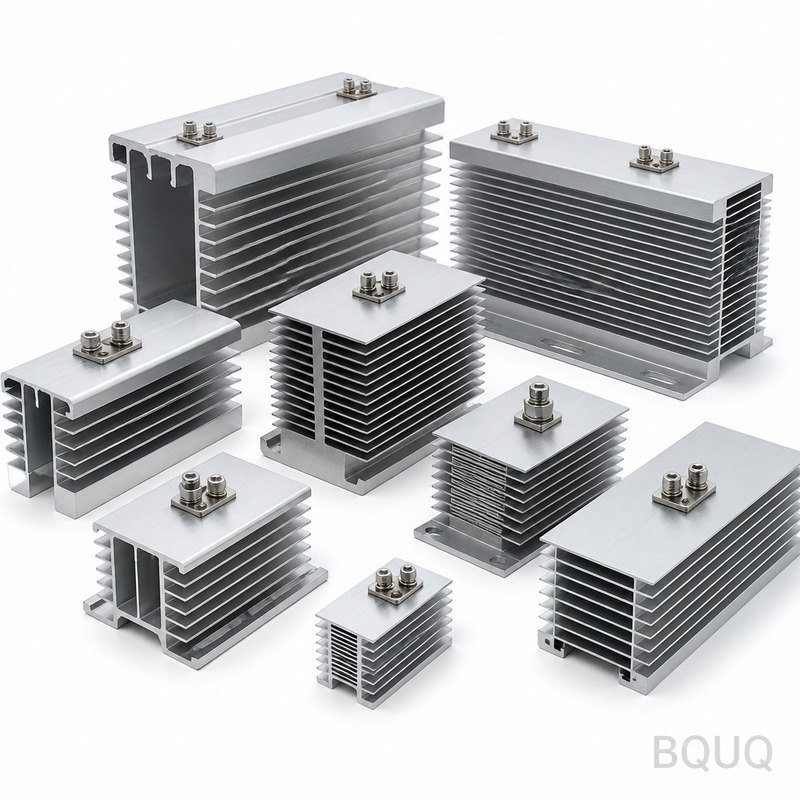
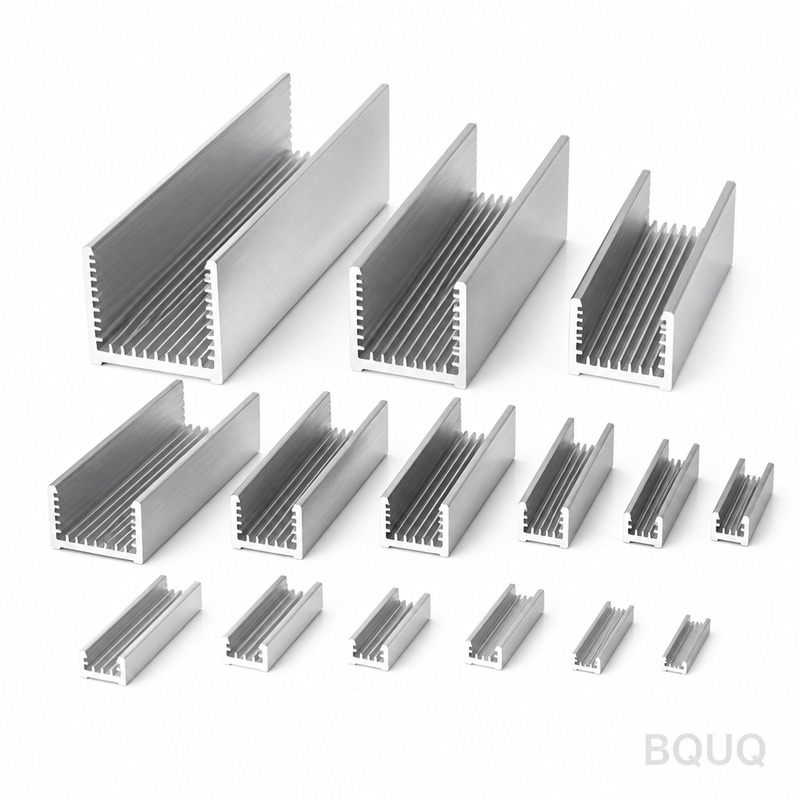
алюминиевые радиаторы: алюминий 6063-T5, рёбра 0,4 мм с шагом 3,0 мм, плоскостность 0,05 мм на 100 мм, тепловое сопротивление 0,62 К/Вт. Минимальный заказ 50 шт., отгрузка за 5 рабочих...
алюминиевые радиаторы
aluminum heat sinks: 6063-T5 aluminium, 0.4 mm fins at 3.0 mm pitch, 0.05 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 50 pcs, ships in 5 workin...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Алюминиевые радиаторы из сплава 6063-T5 достигают теплового сопротивления 0,62 К/Вт при рёбрах толщиной 0,4 мм с шагом 3,0 мм и основании 2,0 мм, выдержанном по плоскостности 0,05 мм на длине 100 мм. Один ход пресса усилием 63 т формирует каждую деталь за цикл 12 с, обеспечивая выпуск 800 000 шт. с позиционированием отверстий ±0,15 мм и точностью оснастки ±0,03 мм.
Разработанные для промышленных ПЛК и шкафов управления, алюминиевые радиаторы из алюминия 6063-T5 достигают теплового сопротивления 0,62 К/Вт. Рёбра имеют толщину 0,4 мм при шаге 3,0 мм; основание 2,0 мм проверено на плоскостность 0,05 мм на длине 100 мм перед отправкой.
Конструктивный подход и технология
Поскольку основание и рёбра прессуются как единое целое, паяное соединение, которое может отказать, отсутствует. Плоскостность 0,05 мм на длине 100 мм на монтажной поверхности обеспечивается непосредственно оснасткой, что сохраняет равномерность контакта теплового интерфейса.
Один ход пресса усилием 63 т формирует весь алюминиевый радиатор целиком, поэтому стоимость детали перестаёт расти с усложнением конструкции. Оснастка работает с точностью ±0,03 мм, а цикл 12 с обеспечивает выпуск 800 000 шт.
Цельная геометрия устраняет клеевой слой, характерный для составных охладителей, сокращая тепловой путь. Между алюминием 6063-T5 и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Каждый ход пресса размерно идентичен, поэтому позиционирование отверстий ±0,15 мм сохраняется по всей партии. Именно это делает крупносерийные программы для промышленных ПЛК и шкафов управления воспроизводимыми.
Прозрачное анодирование Type II толщиной 5–10 мкм наносится после формообразования, поэтому антикоррозионная защита не прорезается у основания рёбер так, как это происходит у механически обработанных аналогов.
Выбор материала и отделка поверхности
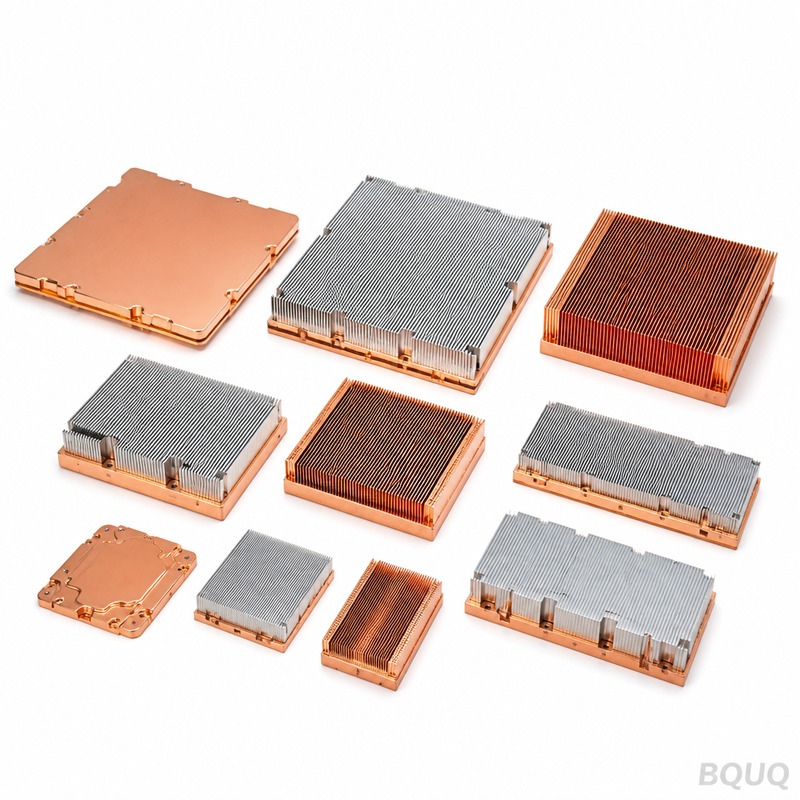
Стандартный материал — алюминий 6063-T5, поставляется с прозрачным анодированием Type II, 5-10 µm. Для применений, где важно воздействие промышленных ПЛК и шкафов управления, мы рекомендуем пассивированный вариант; там, где электропроводность важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Общие размеры выдерживаются в пределах ±0.15 мм, при этом критические элементы, такие как шаг рёбер ±0.03 мм, контролируются отдельно. Формообразованная геометрия наследует повторяемость оснастки ±0.03 мм, а положение отверстий выдерживается в пределах ±0.15 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому стоит определиться до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Поступающий алюминий 6063-T5 проверяется на толщину и твёрдость перед подачей в пресс. После формообразования оптический компаратор 0.002 мм подтверждает 0.05 мм на 100 мм и 3.0 мм относительно чертежа.
Выборка составляет AQL 0.65 для критических размеров и 1.5 для общих, при этом оптический компаратор 0.002 мм применяется для каждого первого изделия. Отклонения свыше ±0.15 мм запускают полную сортировку партии.
Плоскостность измеряется на гранитной плите, а не на чугунной, потому что 0.05 мм на 100 мм при габаритах 80 x 60 x 35 мм читается иначе на плите, которая не была притёрта. В записях сохраняются оба измерения.
Финальная упаковка — пакет PE + экспортная коробка, 20 кг на коробку. Каждая коробка маркируется с указанием партии, количества и статуса контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
Заказчики в сегменте промышленных ПЛК и шкафов управления обычно указывают алюминий 6063-T5 по причинам коррозионной стойкости, а затем выдерживают чертёж с допуском ±0,15 мм. Линия на 800 000 шт. осваивает такой объём без второго источника поставок.
Когда алюминиевый радиатор работает в объёмах промышленных ПЛК и шкафов управления, междетальная стабильность определяет количество возвратов из эксплуатации. ±0,03 мм на партии 800 000 шт. удерживает тепловую кривую в пределах одной полосы.
Конструкции промышленных ПЛК и шкафов управления часто рассчитываются на принудительный воздушный поток 2,0 м/с. 0,62 К/Вт при ΔT = 60 К, естественная конвекция означает, что промышленный ПЛК и шкаф управления могут удерживать целевой режим при мощности вентилятора ниже акустического предела.
Для прототипов промышленных ПЛК и шкафов управления 5 рабочих дней покрывают проверку чертежа и первую деталь. Производственные партии переходят на 12 рабочих дней после подтверждения возможности обеспечения ±0,03 мм.
Технические характеристики
Параметр
Значение / Диапазон
Материал
алюминий 6063-T5
Толщина рёбер
0,4 мм
Шаг рёбер
3,0 мм
Высота рёбер
35 мм
Толщина основания
2,0 мм
Плоскостность основания
0,05 мм на 100 мм
Тепловое сопротивление
0,62 К/Вт
Условия теплового испытания
ΔT = 60 К, естественная конвекция
Отделка поверхности
чистое анодирование Type II, 5-10 мкм
Диапазон размеров
80 x 60 x 35 мм
FAQ: Ваши вопросы перед заказом
Как вы проверяете качество каждой партии?
Каждая партия проходит контроль на оптическом компараторе с точностью 0,002 мм, и отчёт прилагается к поставке. Мы проверяем 0,05 мм на 100 мм, 3,0 мм, 2,0 мм и позицию отверстий на соответствие ±0,15 мм. Прослеживаемость партии от рулона до коробки сохраняется в течение 10 лет.
Каков срок изготовления алюминиевых радиаторов?
Прототип — 5 рабочих дней с момента утверждения чертежа; серийное производство — 12 рабочих дней после подписания первого образца. Изготовка оснастки для новой детали занимает . Мы предлагаем цены FOB Гуанчжоу, морская доставка в Европу занимает около 25–30 дней после бронирования.
Алюминий 6063-T5 — стандартный выбор. Для промышленных ПЛК и шкафов управления в агрессивной среде мы указываем 6063-T5 с прозрачным анодированием Type II, 5–10 мкм; для максимальной теплопроводности мы переходим на медь C110, что увеличивает стоимость и вес, но снижает тепловое сопротивление примерно вдвое при том же габарите.
Есть ли риск деформации рёбер при транспортировке?
При рёбрах 0,4 мм и стандартной упаковке ПЭ-пакет + экспортная коробка, 20 кг на коробку, повреждения редки. Для тяжёлых морских маршрутов или автоматизированной обработки мы рекомендуем двухслойную прокладку, которую можно указать без затрат на оснастку. Мы отгружали 800 000 шт. в месяц таким образом без единой рекламации по транспортировке за последние 3 года.
В чём разница между вашими алюминиевыми радиаторами и радиаторами со срезанными рёбрами?
Срезанные рёбра фрезеруются, поэтому вы получаете тонкие, высокие рёбра и более высокую плотность на заданной высоте, но стоимость напрямую зависит от площади рёбер. Штамповка даёт тот же результат за один ход при значительно более низкой удельной стоимости до 800 000 шт. Для промышленных ПЛК и шкафов управления в корпусе фиксированной высоты штампованный вариант обычно является правильным решением.
Как мы производим и отгружаем
Производственная линия расположена в Дунгуане на одном заводе, сертифицированном по ISO9001. Прессы усилием 63 Т охватывают линейку алюминиевых радиаторов, а текущий подтверждённый объём выпуска составляет 800 000 шт. в месяц.
Производство работает с циклом 12 с и встроенным визуальным контролем 0,05 мм на 100 мм. Именно это делает обязательство в 800 000 шт. реалистичным в пиковый сезон.
Мы предлагаем цены на условиях FOB Гуанчжоу и держим 50 шт. для отбора образцов. Образцы предоставляются бесплатно при наличии чертежа, срок — 5–7 дней, поэтому первая оценка не требует обязательства по серийному производству.
±0,03 мм по оснастке; ±0,15 мм по положению отверстий; 0,05 мм плоскостность на 100 мм
Срок производства
Не указан в статье
Минимальный заказ
Не указан в статье
Производительность
линия 800 000 шт.; цикл 12 с
Выбор / сравнение
Вариант
Оптимальное применение
Компромисс
Цельноштампованный радиатор
Серийные программы для промышленных ПЛК и шкафов управления
Требует оснастки; геометрия фиксируется после изготовления инструмента
Двухкомпонентный клеевой охладитель
Мелкосерийное или прототипное производство
Клеевой слой увеличивает тепловое сопротивление и создаёт соединение, которое может отказать
Обработанный на станке радиатор
Сложные элементы или малые количества
Анодирование может быть прорезано у основания рёбер; более высокая стоимость детали, растущая со сложностью
Процесс / контроль
Этап
Контроль
Запись
Формообразование
Один ход 63 T; цикл 12 с; оснастка ±0,03 мм
Идентичность размеров по всей партии
Плоскостность
Основание 2,0 мм, проверенная плоскостность 0,05 мм на 100 мм
Проверено перед отправкой
Позиция отверстий
±0,15 мм, выдерживается по всей партии
Запись размеров партии
Чистота поверхности
Прозрачное анодирование Type II, 5-10 µm, наносится после формообразования
Защита от коррозии у основания рёбер
Инспекция
Инспекция перед каждой отгрузкой
Проверка перед отправкой
Часто задаваемые вопросы
Каково тепловое сопротивление этих алюминиевых радиаторов?
Алюминиевые радиаторы из 6063-T5 достигают теплового сопротивления 0.62 K/W. Это обеспечивается рёбрами толщиной 0.4 мм с шагом 3.0 мм и основанием 2.0 мм, сформированными как единое целое, поэтому отсутствует паяное соединение или клеевой слой, добавляющий сопротивление тепловому пути.
Насколько плоской является монтажная поверхность основания радиатора?
Основание толщиной 2.0 мм проверяется на плоскостность 0.05 мм на 100 мм перед отправкой. Эта плоскостность обеспечивается непосредственно инструментом, что поддерживает равномерный контакт теплового интерфейса. Цельноштампованная геометрия устраняет клеевой слой, характерный для двухкомпонентных охладителей.
Какой материал и отделка поверхности используются?
Радиаторы изготовлены из алюминия 6063-T5 с чистым анодированием Type II толщиной 5-10 µm. Анодирование наносится после формовки, поэтому антикоррозионная защита не прорезается у основания рёбер так, как это происходит на обработанных механически аналогах.
Рёбра имеют толщину 0.4 мм при шаге 3.0 мм. Основание имеет толщину 2.0 мм. Эти размеры формируются за один ход 63 T, а оснастка работает с точностью ±0.03 мм, поэтому каждый ход обеспечивает идентичные размеры по всей партии.
Какова производственная мощность и время цикла?
Один ход 63 T формирует весь радиатор за цикл 12 с, обеспечивая линию производительностью 800,000 шт. Поскольку основание и рёбра прессуются как единое целое, стоимость детали перестаёт зависеть от сложности, что делает серийные программы для промышленных ПЛК и шкафов управления повторяемыми.
Какой допуск на положение отверстий вы можете обеспечить?
Положение отверстий выдерживается в пределах ±0,15 мм и сохраняется по всей партии. Это возможно благодаря тому, что каждый удар штамповки имеет идентичные размеры. Точность оснастки составляет ±0,03 мм, а цельная геометрия исключает клеевой слой, характерный для двухсоставных охладителей.
Где обычно применяются такие алюминиевые радиаторы?
Они разработаны для промышленных ПЛК и шкафов управления. Тепловое сопротивление 0,62 К/Вт, рёбра толщиной 0,4 мм с шагом 3,0 мм и плоскостность 0,05 мм на 100 мм делают их пригодными для серийных программ, где важна воспроизводимость теплового контакта.