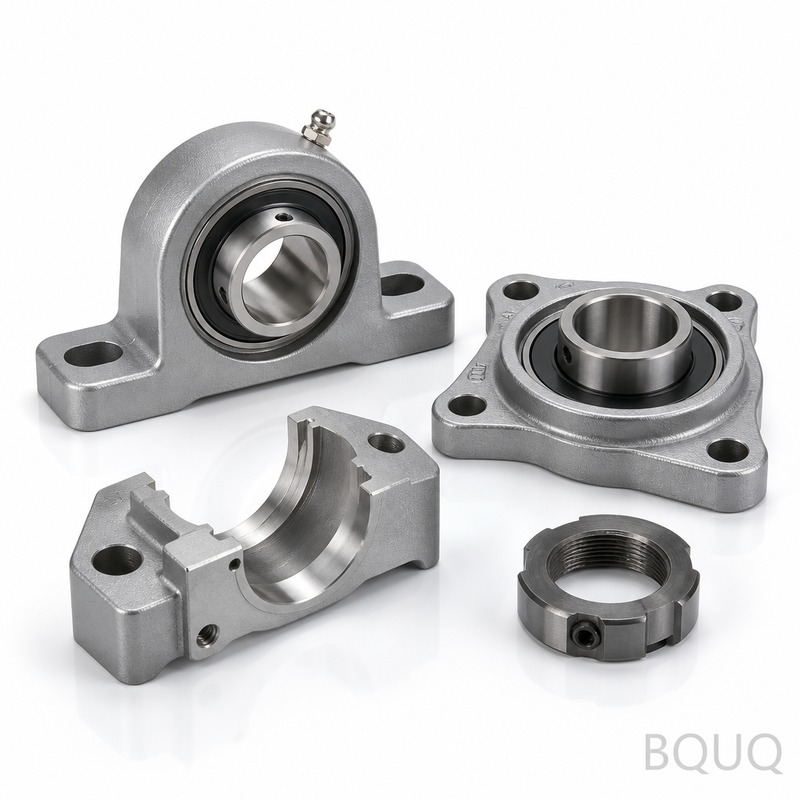
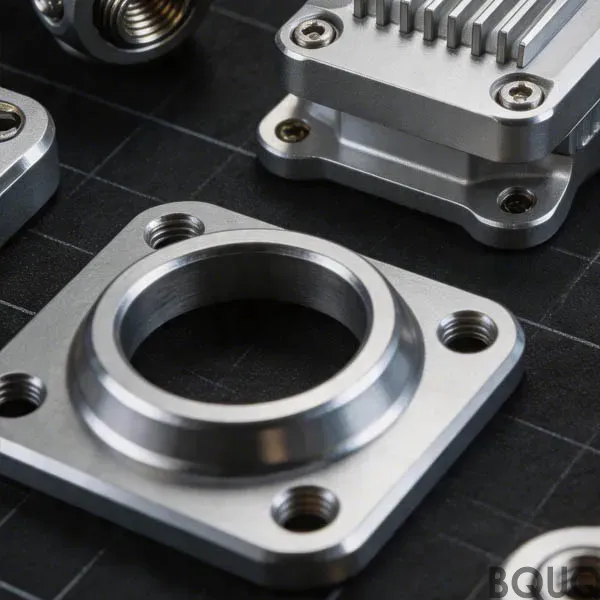
Эти корпуса подшипников с ЧПУ-обработкой являются точным интерфейсом между вашим вращающимся валом и остальной частью машины. Мы выдерживаем допуск отверстия 0,005 мм, суммарно
Корпуса подшипников с ЧПУ-обработкой | BQUQ Precision Manufacturing
Эти корпуса подшипников с ЧПУ-обработкой являются точным интерфейсом между вашим вращающимся валом и остальной частью машины. Мы выдерживаем допуск отверстия ±0,005 мм, суммарное торцевое биение (T
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Эти корпуса подшипников с ЧПУ-обработкой являются точным интерфейсом между вашим вращающимся валом и остальной частью машины. Мы выдерживаем допуск отверстия ±0,005 мм, суммарное торцевое биение (TIR) 0,002 мм и шероховатость поверхности Ra 0,4 мкм на отверстии. Типичный срок поставки составляет 7 рабочих дней для прототипов, 12–15 дней для серийного производства, и мы проводим термообработку корпусов до 45 HRC, когда этого требует ваша нагрузка.
Почему допуск отверстия и TIR определяют срок службы вашего подшипника
Неплотное отверстие корпуса создает две проблемы: фреттинг-коррозию и нагрев. Если отверстие овальное более чем на 0,01 мм, наружное кольцо деформируется, и подшипник теряет предварительный натяг. Мы обрабатываем отверстие за одну операцию зажима на наших 5-осевых фрезерных станках Mazak, поэтому круглость отверстия и его перпендикулярность к монтажной поверхности создаются от одной базы. Для высокоскоростных шпинделей мы можем выдерживать TIR до 0,002 мм на центрирующем диаметре. Это число не является теоретическим максимумом — это наш стандартный предел контроля для каждого корпуса, который мы отгружаем.
Используемые материалы и термообработка
Не отправляйте нам чертеж с указанием «сталь» и не ожидайте надежной детали. Мы обрабатываем корпуса подшипников из алюминия 6061-T6 (для робототехники, где критичен вес), углеродистой стали 1045 (для обычных промышленных редукторов) и 42CrMo4 (для высоконагруженных высокотемпературных применений). Для алюминия мы рекомендуем твердое анодирование до эквивалентной поверхностной твердости 60 HRC — это предотвращает задиры на отверстии при запрессовке. Для стали мы предлагаем индукционную закалку отверстия до 50–55 HRC с глубиной слоя 1,5 мм. Если вам нужна более мягкая, более вязкая сердцевина, мы пропускаем термообработку и используем предварительно закаленную сталь 4140 при 28–32 HRC. Сообщите нам скорость вашего вала и радиальную нагрузку, и мы подберем правильный материал еще до отправки чертежа.
Как мы обрабатываем отверстие без возникновения напряжений
Корпуса подшипников — это не просто просверленные отверстия. Сначала мы черново обрабатываем отверстие, оставляя припуск 0,3 мм, затем снимаем напряжения (для стали), чтобы устранить внутренние напряжения, вызванные механической обработкой. После этого мы чистово обрабатываем отверстие пластиной из CBN при скорости резания 180 м/мин и подаче 0,05 мм/об. Это обеспечивает шероховатость поверхности Ra 0,4 мкм. Для корпусов, требующих зеркальной поверхности (Ra 0,2 мкм), мы добавляем операцию раскатывания роликом, которая также упрочняет поверхность. Мы никогда не используем развертку на отверстии подшипника — развертки оставляют рваную текстуру поверхности, которая изнашивает уплотнение подшипника. Наша расточная оправка изготавливается индивидуально для каждого семейства корпусов, чтобы обеспечить нулевой прогиб даже на глубоких отверстиях длиной более 80 мм.
Контроль перед каждой отгрузкой
Каждый корпус проходит 3-этапный контроль. Этап первый: проверка на КИМ (координатно-измерительной машине) диаметра отверстия, круглости и положения относительно монтажных отверстий — мы сообщаем фактические значения, а не только «годен/не годен». Этап второй: проверка TIR на прецизионной оправке с индикатором часового типа 0,001 мм, вращая корпус на 360° для проверки концентричности отверстия относительно центрирующего пояска. Этап третий: измерение шероховатости поверхности портативным профилометром, измерение Ra на отверстии и монтажной поверхности. Мы прикладываем цифровую копию отчета КИМ (PDF) к вашей упаковочной ведомости. Если вам требуется полный PPAP (Процесс одобрения производства детали) с сертификатами материалов и кривыми термообработки, мы предоставляем это бесплатно для первых образцов.
Стандартные возможности и ограничения для вашей конструкции
0,002 мм на центрирующем пояске, 0,005 мм на торце
Шероховатость поверхности (отверстие)
Ra 0,4 мкм стандарт, Ra 0,2 мкм раскатанное
Термообработка
Индукционная закалка до 50–55 HRC, глубина слоя 1,5 мм
Твердость (предварительно закаленная)
4140 при 28–32 HRC, 42CrMo4 при 35–40 HRC
Срок поставки
7 дней прототип, 12–15 дней серийное производство
Минимальный заказ
Без минимального заказа — принимаем заказы от 1 штуки
Как мы обрабатываем центрирующие пояски и монтажные поверхности
Ваш корпус подшипника не работает сам по себе — он устанавливается в торцевую крышку двигателя или корпус редуктора. Поэтому мы обрабатываем центрирующий поясок (цапфу) и монтажную поверхность в той же установке, что и отверстие. Центрирующий поясок выдерживается с допуском ±0,008 мм, а плоскостность торца — в пределах 0,005 мм. Мы также сверлим и нарезаем резьбу в монтажных отверстиях (M4–M16) с помощью цикла ЧПУ-сверления, который привязан к центру отверстия, а не к краям сырой отливки. Если в вашей конструкции используются штифты для выравнивания, мы развертываем эти отверстия до допуска H7 в той же операции, гарантируя, что центры штифтов находятся точно на окружности расположения болтов. Это исключает классическую ошибку сборки, когда корпус смещается на несколько микрон при затяжке болтов.
Варианты финишной обработки для защиты от коррозии и трения
Необработанная сталь заржавеет за неделю, если в вашем цехе влажно. Мы предлагаем три стандартных варианта финишной обработки для корпусов подшипников с ЧПУ-обработкой: воронение (для тонкого равномерного слоя, не изменяющего размеры), цинк-никелевое покрытие (для устойчивости к солевому туману до 720 часов) и твердое анодирование (для алюминия, толщина 40–50 мкм). Для отверстия мы рекомендуем НЕ наносить покрытие — любое покрытие добавляет толщину и изменяет ваш прессовый посад. Вместо этого мы используем сухую пленочную смазку (Molykote D-321R), наносимую только на наружный диаметр, чтобы корпус скользил в раму машины без задиров. Мы также предлагаем фосфатирование стали, которое удерживает масло и снижает износ во время начальной обкатки.
Типичные ошибки проектирования, которые мы исправляем за вас
Мы видим одни и те же ошибки каждую неделю. Во-первых, конструкторы указывают допуск отверстия подшипника H7, но забывают, что толщина стенки корпуса слишком мала — при запрессовке подшипника стенка прогибается внутрь. Мы рассчитываем соотношение толщины стенки к диаметру отверстия; если оно ниже 0,15, мы рекомендуем более толстую стенку или стальную вставку. Во-вторых, конструкторы размещают канавку под стопорное кольцо слишком близко к торцу отверстия, не оставляя места для чистого выхода нашей расточной оправки. В-третьих, они забывают указать смазочное отверстие или канавку. Мы можем обработать спиральную масляную канавку радиусом 1 мм, но вы должны указать ее на чертеже. Пришлите нам вашу предварительную геометрию — мы укажем на эти проблемы до расчета стоимости, а не после получения бракованной детали.
Выбор режущего инструмента и руководства по допускам
Чистота отверстия и TIR вашего корпуса сильно зависят от геометрии режущего инструмента и настройки станка. Чтобы понять, почему мы используем пластины CBN для закаленной стали и PCD для алюминия, прочитайте наше руководство по выбору режущего инструмента для ЧПУ. Для более глубокого понимания того, как мы определяем и измеряем допуск ±0,005 мм на вашем чертеже, наше руководство по допускам при ЧПУ-обработке объясняет разницу между позиционным и геометрическим допусками. Обе статьи написаны нашими инженерами с производственного участка, а не маркетологами.
Часто задаваемые вопросы
Каков ваш минимальный заказ для нестандартного корпуса подшипника?
У нас нет минимального заказа — мы изготавливаем единичный прототип корпуса для вашего испытательного стенда, а серийное производство начинается всего с 10 штук.
Можете ли вы обработать корпус по моей 3D-модели с уже заданными критическими допусками?
Да, мы принимаем файлы STEP, IGES и Parasolid; мы проверяем ваши обозначения GD&T на соответствие нашим производственным возможностям на этапе расчета стоимости.
Как вы гарантируете TIR 0,002 мм при серийном производстве 500 корпусов?
Мы используем внутрипроцессное зондирование на станке для корректировки расточной оправки перед каждой 10-й деталью, а также проверяем на КИМ первую и последнюю деталь каждой партии.
Каков ваш срок поставки, если мне нужно 50 корпусов из стали 4140 с индукционной закалкой?
Наш стандартный срок поставки — 12 дней с момента утверждения чертежа, плюс 2 дня на термообработку и финишное шлифование отверстия, итого 14 дней.
Получите твердое коммерческое предложение в течение 12 часов
Отправьте нам ваш чертеж в формате STEP или PDF. Мы проверим материал, допуск отверстия и требования к биению, затем вернем твердую цену и срок поставки в течение 12 часов. Если вам нужно второе мнение по предельному допуску, спросите нас — мы честно скажем, что достижимо. Прецизионное производство в Китае не означает низкое качество; это означает, что мы конкурируем за счет скорости и точности, а не за счет небрежной работы. Отправьте ваш