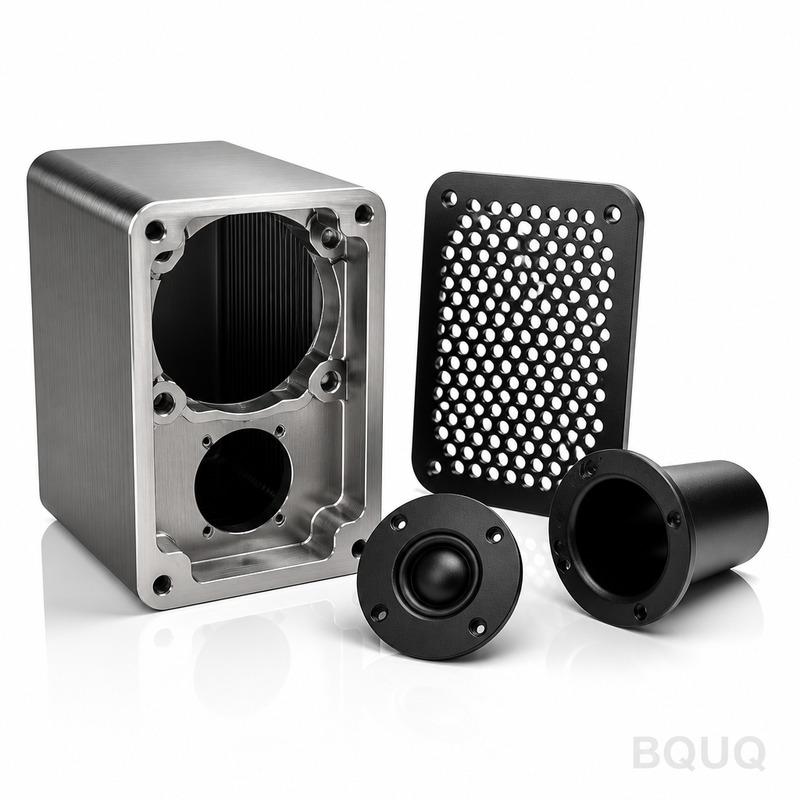
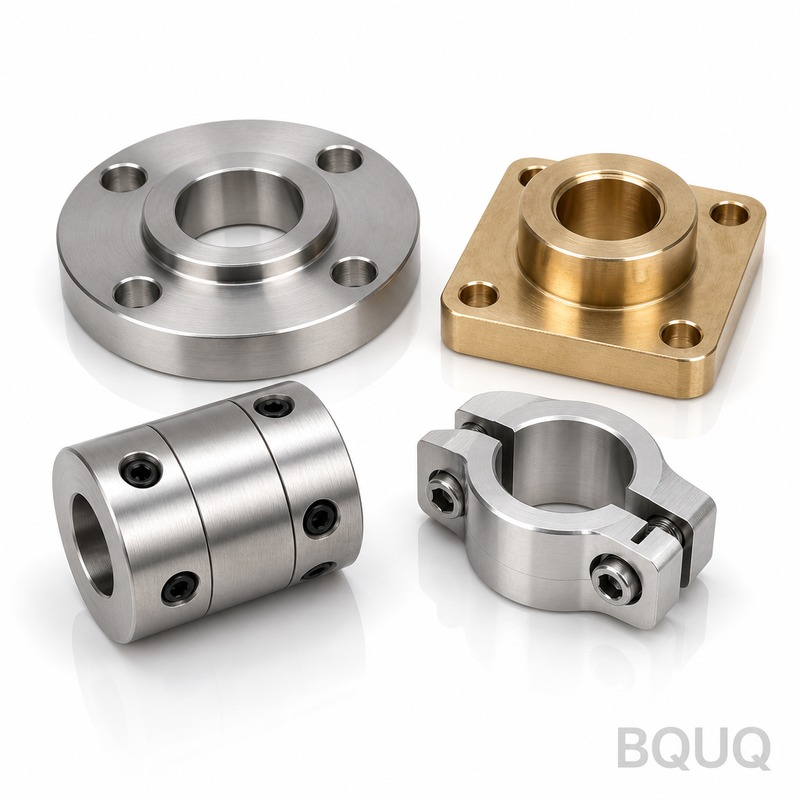
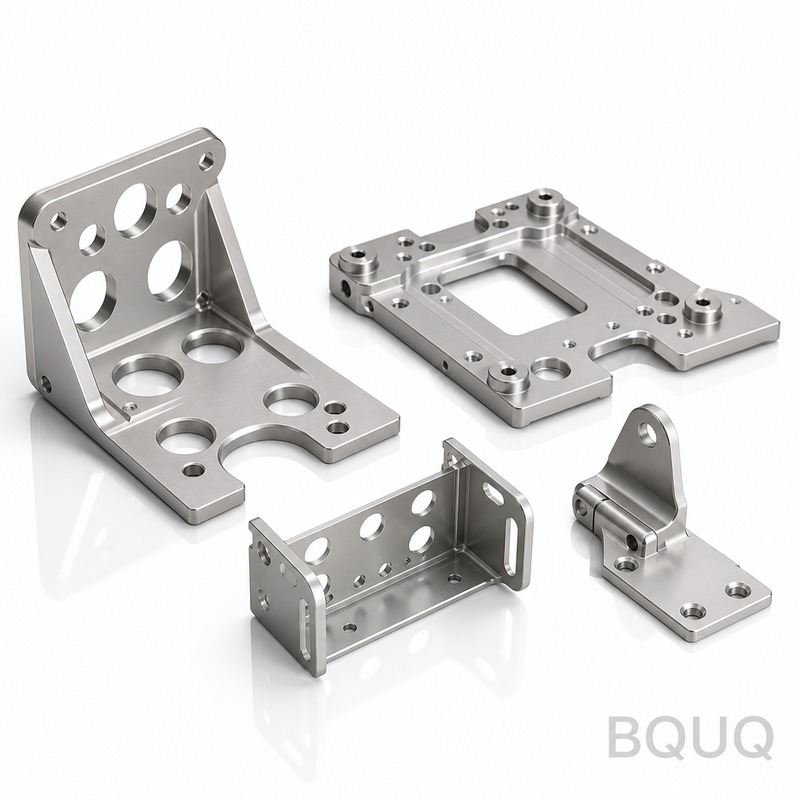
Что делает этот корпус внутри вашего динамика Это компонент корпуса, обработанный на станке с ЧПУ, который удерживает драйвер, кроссовер и внутренние распорки на месте. Вы получае
Корпуса динамиков с ЧПУ-обработкой | BQUQ Precision Manufacturing
Что делает этот корпус внутри вашего динамика Это компонент корпуса, обработанный на станке с ЧПУ, который удерживает драйвер, кроссовер и внутренние распорки на месте. Вы получаете допуск позиционир
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это компонент корпуса, обработанный на станке с ЧПУ, который удерживает драйвер, кроссовер и внутренние распорки на месте. Вы получаете допуск позиционирования ±0,005 мм, общее биение 0,01 мм на посадочном месте драйвера и чистоту поверхности до Ra 0,4 мкм. Мы обрабатываем из алюминия 6061-T6 или 7075-T6, а также из нержавеющей стали 304/316, с твердостью до 45 HRC после термообработки. Срок изготовления прототипов — 5 рабочих дней; производственные партии отгружаются за 15 дней. Это прецизионное производство на фабрике в Дунгуане с 20-летним опытом, сделано в Китае, без минимального заказа для вашего первого заказа.
Почему посадочному месту драйвера нужно биение 0,01 мм, а не 0,05 мм
Драйверы динамиков не являются идеально круглыми. Это литые рамы с монтажными отверстиями, которые смещаются при охлаждении. Если посадочное место драйвера в вашем корпусе с ЧПУ имеет биение более 0,01 мм, звуковая катушка будет тереться о зазор магнита. Это вызывает царапание, искажения и преждевременный выход из строя. Мы обрабатываем посадочное место драйвера за один установ — черновая, получистовая, чистовая обработка — без снятия детали с тисков. Это исключает ошибку повторного зажима. Мы также используем поворотный стол 4-й оси для обработки наружного диаметра, поэтому посадочное место и внешний фланец концентричны в пределах 0,01 мм. Вы услышите разницу в низких частотах: никакой утечки воздуха, никакого механического шума.
Материалы и термообработка, которые мы используем для корпусов динамиков
Мы храним на складе алюминий 6061-T6 для конструкций, чувствительных к весу — он хорошо обрабатывается, отлично анодируется и обеспечивает твердость 95 HB. Для мощных сабвуферов, выделяющих тепло, мы рекомендуем 7075-T6: 150 HB, лучшая усталостная прочность, по-прежнему легкий. Если вам нужна коррозионная стойкость для морских или уличных динамиков, мы обрабатываем нержавеющую сталь 316L — 25 HRC в состоянии после механической обработки, 45 HRC после дисперсионного твердения. Мы не используем литой алюминий для этих деталей. Литье оставляет пористость, которая создает утечки воздуха в корпусе. Обработка на станке с ЧПУ из цельного прутка или плиты дает стенку без пустот — вы можете подвергнуть каждое изделие испытанию давлением до 0,5 бар без утечек. Для демпфирования мы можем добавить обработанную канавку на внутренней стенке для резинового уплотнительного кольца. Эта канавка вырезается с шириной ±0,02 мм, поэтому кольцо остается на месте при сборке.
Как мы контролируем толщину стенки для стабильного басового отклика
Настройка динамика зависит от внутреннего объема. Если толщина стенки вашего корпуса варьируется на 0,5 мм, эффективный объем смещается, и частота настройки баса дрейфует. Мы выдерживаем толщину стенки в пределах ±0,03 мм по всей детали. На корпусе диаметром 200 мм это изменение объема менее 0,2%. Мы достигаем этого с помощью специальных мягких губок, которые захватывают деталь по внешнему контуру, а не по плоской поверхности. Затем мы обрабатываем внутреннее отверстие расточной оправкой с цифровым отсчетом 0,01 мм. Каждый корпус получает измерение толщины стенки в 8 точках — мы фиксируем это в отчете о контроле. Если вам нужен конкретный внутренний объем для конструкции с фазоинвертором, мы можем обработать ступенчатый внутренний профиль для точной настройки объема без изменения внешних размеров.
Варианты обработки поверхности: от шлифованной до черного анодирования
Сырая обработанная поверхность имеет Ra 0,8 мкм — подходит для внутренних скрытых поверхностей. Для видимого внешнего вида мы предлагаем Ra 0,4 мкм с шлифованной отделкой. Это означает, что мы обрабатываем наружный диаметр лентой зернистостью 400 после механической обработки. Затем мы анодируем в прозрачный, черный или серебристый цвет — толщина покрытия 18–20 мкм, что достаточно для стойкости к солевому туману по ASTM B117 в течение 200 часов. Если вам нужно матовое покрытие, мы обрабатываем поверхность стеклянными шариками 120 меш при давлении 4 бар. Это дает равномерную шероховатость 0,8–1,2 мкм Ra без отражения. Для корпусов из нержавеющей стали мы предлагаем электрополировку — она снижает Ra до 0,2 мкм и устраняет неравномерность пассивирующего слоя. Вся финишная обработка выполняется на нашем предприятии, поэтому мы не отправляем детали третьим лицам. Это сохраняет ваш срок поставки на уровне 15 дней, а не 25.
Контроль перед каждой отгрузкой: КИМ и пневматический калибр
Мы проверяем 100% критических размеров на каждом корпусе, а не только выборку. Биение посадочного места драйвера измеряется индикатором часового типа на прецизионной оправке — разрешение 0,002 мм. Положения монтажных отверстий проверяются на координатно-измерительной машине (КИМ) с точностью щупа ±0,0015 мм. Толщина стенки измеряется ультразвуковым толщиномером в 8 точках. Чистота поверхности проверяется профилометром на видимой стороне. Мы отправляем вам полный отчет о контроле с партией — в форматах PDF и CSV. Если какой-либо размер выходит за пределы допуска, деталь бракуется, а не переделывается. Переделка ослабляет структуру материала. Мы не рискуем этим.
25 HRC после обработки, 45 HRC после дисперсионного твердения
Допуск обработки
±0,005 мм на критических элементах
Биение (посадочное место драйвера)
0,01 мм полное указанное биение
Чистота поверхности (обработанная)
Ra 0,4 мкм (опционально Ra 0,2 мкм электрополировка)
Толщина анодирования
18–20 мкм, прозрачный/черный/серебристый
Контроль толщины стенки
±0,03 мм
Срок поставки (прототип)
5 рабочих дней
Срок поставки (производство)
15 рабочих дней для 500 шт.
Минимальный заказ
Без минимального заказа — принимается 1 шт.
Что наш ЧПУ-инструмент делает иначе для тонкостенных корпусов
Тонкие стенки — 2 мм или меньше — вибрируют во время обработки. Это вызывает следы вибрации и отклонение размеров. Мы используем специальную твердосплавную расточную оправку с соотношением длины к диаметру 5:1, а не стандартным 3:1. Это снижает прогиб на 40%. Мы также используем пластину-зачиститель на чистовом проходе. Эта зачистная фаска создает гладкую поверхность без увеличения скорости подачи. Частота вращения шпинделя устанавливается так, чтобы избежать собственной частоты детали — мы рассчитываем ее исходя из модуля упругости материала и толщины стенки. Если вы проектируете тонкостенный корпус, прочитайте наше руководство по выбору режущего инструмента для ЧПУ — там приведены точные формулы, которые мы используем для расчета пределов прогиба инструмента. А для установки собственных допусков наше руководство по допускам при ЧПУ-обработке объясняет, что на самом деле означает ±0,005 мм на производственной линии.
Упаковка и антистатическая защита для драйверов динамиков
Корпуса динамиков тяжелые — алюминиевый корпус 200 мм весит около 1,5 кг. Мы упаковываем каждый корпус в отдельный пенопластовый вкладыш, вырезанный точно по контуру. Это предотвращает появление царапин на поверхности при транспортировке. Для анодированных деталей мы добавляем слой антистатической пленки на внешнюю поверхность — это предотвращает притягивание пыли, что критически важно, если вы собираете драйверы в чистом помещении. Мы используем гофрированные коробки с двойными стенками и прочностью на сжатие 200 кг на квадратный метр. Для международных поставок мы кладем пакет с осушителем в каждую коробку — 20 граммов силикагеля. Это предотвращает конденсацию при авиаперевозке. Каждая коробка маркируется номером детали, ревизией и количеством. Никаких смешанных партий в одной коробке.
Разбивка затрат: почему ЧПУ-обработка выигрывает у литья под давлением для прототипов
Литье под давлением требует затрат на оснастку в размере 8 000–15 000 долларов США для корпуса динамика. Это нормально, если вы производите 10 000 единиц. Но для новой конструкции вы не знаете, соответствует ли драйвер корпусу, пока не протестируете его. ЧПУ-обработка не требует затрат на оснастку. Первая деталь стоит столько же, сколько и 500-я. Мы оцениваем пробную партию из 50 деталей в 18–35 долларов США за штуку для алюминия, в зависимости от размера и сложности. Это включает контроль и анодирование. Сравните это с литьем под давлением: 15 000 долларов за оснастку + 6 долларов за деталь. Вы окупаетесь при 1 500 деталях. Если ваш продукт изменится после акустических испытаний, ЧПУ-обработка позволяет изменить конструкцию за 50 долларов времени программирования. Литье под давлением требует новой оснастки — еще 15 000 долларов. Вот почему мы видим, что все больше инженеров переходят на ЧПУ для корпусов динамиков в диапазоне 100–2 000 единиц.
Принимаете ли вы единичный прототип для тестирования?
Да, без минимального заказа — мы изготавливаем одну деталь для вашего акустического теста, и вы платите только за механическую обработку плюс материал.
Можете ли вы добавить индивидуальную схему монтажных отверстий для моего конкретного драйвера?
Безусловно — мы обрабатываем любую схему отверстий, которую вы укажете, включая отверстия с зенковкой под винты Torx или шестигранные, с допуском позиционирования ±0,01 мм.
Как вы проверяете биение на посадочном месте драйвера во время производства?
Мы измеряем 100% деталей индикатором часового типа на оправке, и данные измерений включаются в отчет о контроле для